TCVN 9390:2012 — Thép cốt bê tông – Mối nối bằng dập ép ống – Yêu cầu thiết kế, thi công và nghiệm thu
Trạng thái: Đã phục hồi nội dung chữ và bảng từ lớp chữ PDF/giải mã phông cũ và OCR tiếng Việt cục bộ để tra cứu. Đang hậu kiểm; số liệu, ký hiệu và phần OCR cần đối chiếu bản gốc.
Hồ sơ VSQI ghi còn hiệu lực (A); tra cứu ngày 13/10/2026. Thay thế TCXD 234:1999.
Danh mục tiêu chuẩn cùng lĩnh vực.
Nguồn đối chiếu: lớp chữ PDF/giải mã phông cũ và OCR tiếng Việt cục bộ. Giữ dấu vết nguồn và phần chưa xác minh; hình kỹ thuật/công thức gốc được giữ riêng khi cần.
Created with a trial version of Syncfusion Essential PDF
TIÊU CHUÂN QUÓC GIA
TCVN 9390:2012
THÉP CÓT BÊ TÔNG - MỐI NÓI BẰNG DẬP ÉP ÓNG - YÊU CÀU THIẾT KẾ THỊ CÔNG VÀ NGHIỆM THU
Gteel for the renforcement of concrete - Pressed sleeve splicing - Design, construction and acceptance requirements
Lời nói đầu TCVN 9390:2012 được chuyển đổi từ TCXD 234:1999 thành Tiêu chuẩn Quốc gia theo quy định tại khoản 1 Điều 69 của Luật Tiêu chuẩn và Quy chuẩn kỹ thuật và điểm b khoản 2 Điều 7 Nghị
định số 127/2007/NĐ-CP ngày 01/8/2007 của Chính phủ quy định chỉ tiết thi hành một số điều của Luật Tiêu chuẩn và Quy chuẩn kỹ thuật.
TCVN 9390:2012 do Viện Khoa học Công nghệ Xây dựng - Bộ Xây dựng biên soạn, Bộ Xây dựng đề nghị, Tổng cục Tiêu chuẩn Đo lường Chất lượng thẩm định, Bộ Khoa học và Công nghệ công bô.
THÉP CÓT BÊ TÔNG - MÓI NÓI BẰNG DẬP ÉP ÓNG - YÊU CÀU THIẾT KÉ THỊ CÔNG VÀ NGHIỆM THU
Steel for the renforcement of concrete - Pressed sleeve splicing - Design, construction and acceptance requirements
1 Phạm vi áp dụng
Tiêu chuẩn này áp dụng đỗ thiết kế, thi công và nghiệm thu mói nói cốt thép thanh vằn nhóm CB300-V, CB400-V, đường kính từ 18 mm đến 40 mm trong kết cấu bê tông cốt thép công trình dân dụng và công nghiệp.
Tiêu chuẩn không áp dụng cho những kết cầu làm việc ở môi trường nhiệt độ thấp hơn âm 20 °C và kết cấu có chỉ dẫn thiết kế riêng.
2 Tài liệu viện dẫn
Các tài liệu viện dẫn sau là cần thiết cho việc áp dụng tiêu chuẩn này. Đồi với các tài liệu viện dân ghi năm công bô thì áp dụng phiên bản được nêu. Đồi với các tài liệu viện dân không ghi năm công bố thì áp dụng phiên bản mới nhất, bao gồm cả các sửa đồi, bỗ sung (nếu có). TCVN 197:2002 (ISO 6892:1998), Vật liệu kim loại - Thử kéo ở nhiệt độ thường.
TCVN 1651-2:2008, Thép cốt bê tông - Phần 2: Thép thanh vằn.
TCVN 5574:2012, Kết cấu bê tông cốt thép - Tiêu chuẩn thiết kế.
3 Thuật ngữ và ký hiệu
3.1 Thuật ngữ
3.1.1 Mối nối dập ép (Pressed splicing)
Là mối nối đối đầu cốt thép có gờ, trong đó dùng ống thép có kích thước tiêu chuẩn đề liên kết hai đầu cốt thép. Óng thép này được dập ép bằng kích thủy lực cho tới một lực ép quy định để giữa chặt hai đầu nối của cốt thép.
31.2
Óng nói (Sleeve)
Đoạn ống thép có kích thước tiêu chuẩn dùng để nối hai đầu cốt thép bằng phương pháp dập ép. 3.1.3
Cốt thép nối (Rebars)
Các thanh cốt thép được nối với nhau bằng ống nói.
3.1.4
Giới hạn bền thực tế (Actual tensile strength)
Giá trị ứng suất kéo tối đa đạt được trong quá trình thí nghiệm kéo mẫu thử mi nói. 3.1.5
Biến dạng dư của mối nối (Permanent deformation of joints)
Giá trị biến dạng của khoảng chuẩn L:, mẫu thử mồi nối, đo được sau khi gia tải theo chế độ gia tải ở Phụ lục A.
3.1.6
Biến dạng tới hạn của mi nối (Critical deformation of joints)
Giá trị biến dạng của khoảng chuẩn L2, đo được trong quá trình thí nghiệm mẫu thử mồi nói ứng với giá trị ứng suất kéo tôi đa.
3.1.7
Đường kính vệt ép (Pressed streak diameter)
Đường kính ngoài nhỏ nhất đo được ngay tại vị trí có vệt ép trên ống nối.
3.2 Ký hiệu
FÊ là giới hạn bền thực tế của cốt thép, tính bằng megapascan (MPa);
FŠ là giới hạn bền thực tế của thép ống nối, tính bằng megapascan (MPa);
Rồ là giới hạn bền thực tế của mồi nối dập ép, tính bằng megapascan (MPa);
Rồ_ là giới hạn bền của cốt thép quy định trong tiêu chuẩn, tính bằng megapascan (MPa);
Rồ„ là giới hạn bền của thép ống nói quy định trong tiêu chuẩn, tính bằng megapascan (MPa); Fi" là giới hạn chảy thực tế của cốt thép, tính bằng megapascan (MPa);
R'" là giới hạn chảy thực tế của thép óng nối, tính bằng megapascan (MPa);
R". là giới hạn chảy của cốt thép quy định trong tiêu chuẩn, tính bằng megapascan (MPa);
Rê". là giới hạn chảy của thép ống nối quy định trong tiêu chuẩn, tính bằng megapascan (MPa); Ea là giá trị thực đo mô đun đàn hồi của cốt thép, tính bằng megapascan (MPa);
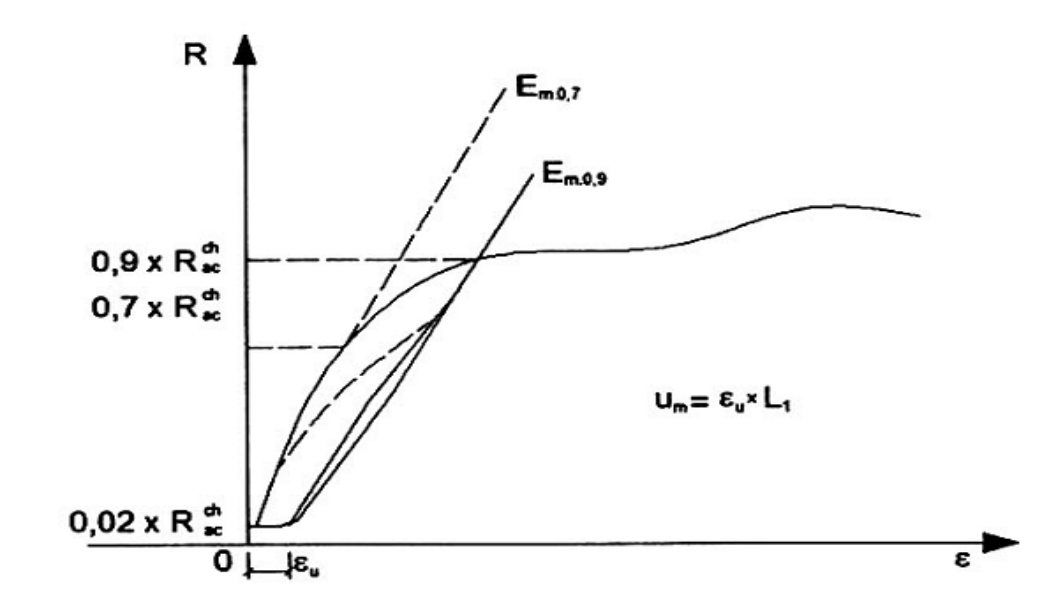
Emo., Emoo là môđun cát tuyến của mi nối ứng với giá trị 0,7 x R€? và 0,9 x Ff”, tính bằng megapascan (MPa);
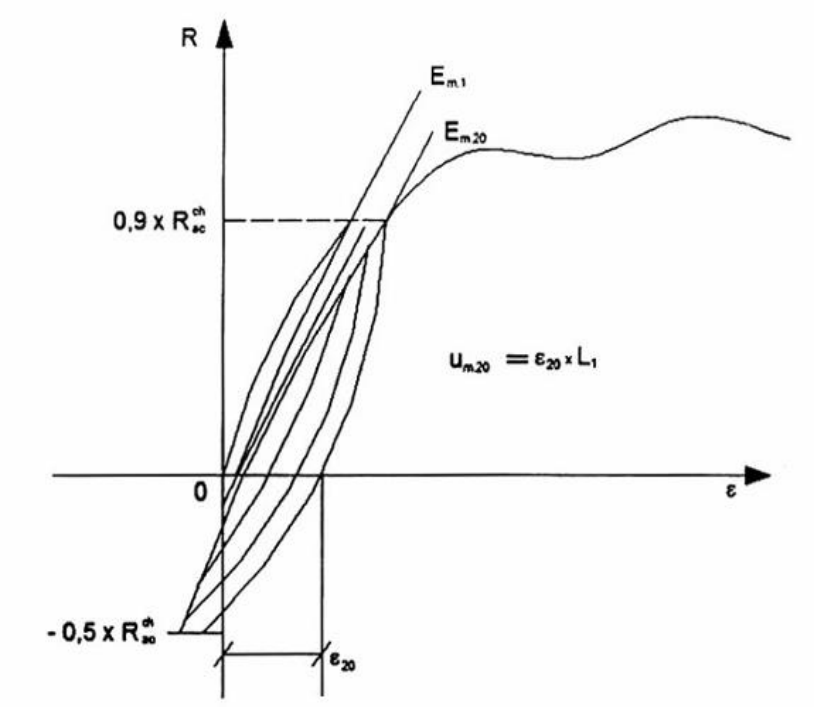
Em:i, Em2o là môđun cát tuyến của mối nói khi gia tải lần thứ 1 và lần thứ 20 ứng với giá trị 0,9 x F, tính bằng megapascan (MPa);
z;h là biến dạng tới hạn tương đói của mồi nối (đại lượng không thứ nguyên);
29h là biến dạng tương đối của cốt thép ứng với giá trị. #€h - (đại lượng không thứ nguyên);
¿u là biến dạng tương đối của mối nối khi thí nghiệm kéo, (đại lượng không thứ nguyên);
un là biến dạng dư tuyệt đối của mối nói khi thí nghiệm kéo, tính bằng milimét (mm);
Um4; Uma; Um2o là biến dạng dư tuyệt đối của mối nối sau khi kéo nén lặp lại 4, 8, 02 làn, tính bằng milimét (mm);
Fa là diện tích mặt cắt ngang của cốt thép, tính bằng milimét vuông (mm?);
Fa là diện tích mặt cắt ngang của thép ống nối, tính bằng milimét vuông (mm?);
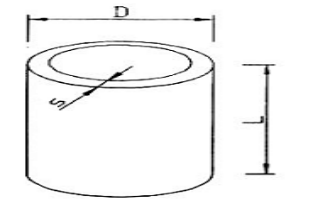
d là đường kính danh nghĩa của cốt thép, tính bằng milimét (mm);
D là đường kính ngoài của ống nối, tính bằng milimét (mm);
S là chiều dày thành ống, tính bằng milimét (mm);
L là chiều dài ống nói, tính bằng milimét (mm);
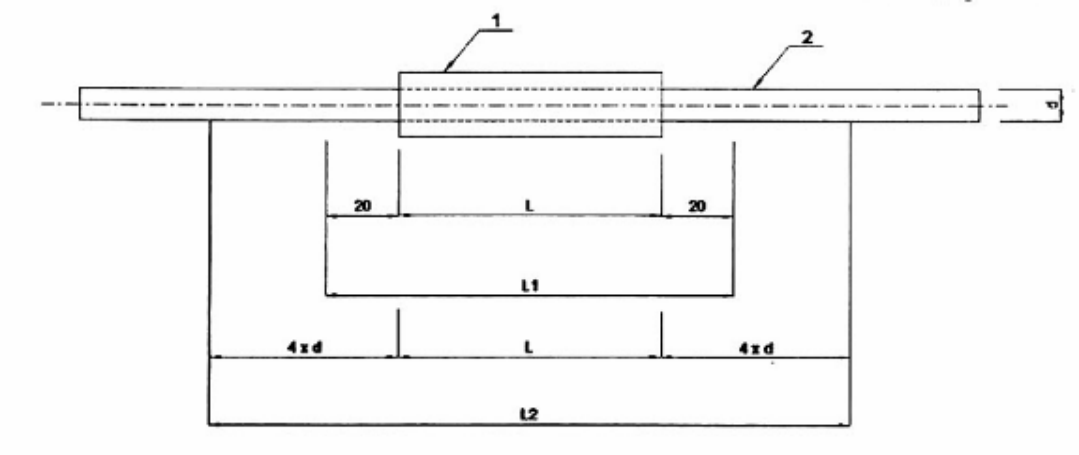
L¡ là chiều dài để xác định môđun cát tuyến và biến dạng dư của mẫu thử mi nối. L2 là chiều dài đề xác định biến dạng giới hạn của mẫu thử mi nói.
4 Quy định chung
Khi áp dụng tiêu chuẩn này cần đồng thời đảm bảo thỏa mãn những quy định trong các tiêu chuân, quy phạm hiện hành khác có liên quan.
5 Thiết kế mồi nối dập ép
5.1 Cốt thép
5.1.1 Cốt thép nồi bằng phương pháp dập ép là loại thép có gờ nhóm CB300-V và CB400-V đường kính từ 18 mm đền 40 mm phù hợp với yêu câu của tiêu chuân TCVN 1651-2:2008. CHÚ THÍCH:
Các loại cốt thép có gờ nhập ngoại đường kính từ 18 mm đến 40 mm nếu có các tính năng cơ, lí, hóa tương đương với nhóm CB300-V và CB400-V và phù hợp với yêu câu của tiêu chuân TOVN 1651-2:2008, cũng có thê nôi băng phương pháp dập ép theo tiêu chuân này.
5.1.2 Cốt thép nói bằng phương pháp dập ép khi được sử dụng trong kết cầu bê tông cốt thép ngoài việc tuân thủ các quy định trong tiêu chuân này còn phải phù hợp với các quy định trong các tiêu chuẩn hiện hành khác có liên quan.
5.2 Óng nói
5.2.1 Vật liệu làm ống nối dùng cho mồi nối dập ép có tính năng cơ học phù hợp với quy định trong Bảng 1.
Bảng 1 - Tính năng cơ học của vật liệu ống nối
| Chỉ tiêu | Đơn vị | Giá trị |
| 1. Giới hạn chảy | Mpa | từ 225 đến 350 |
| 2. Giới hạn bền | MPa | từ 375 đến 500 |
| 3. Độ dãn dài tương đối (8s) | % | lớn hơn hoặc bằng 20 |
| 4. Độ cứng HRB hoặc độ cứng HB | HRB HB | từ 60 đền 80 từ 102 đến 133 |
5.2.2 Khi thiết kế ống nối, khả năng chịu lực của ống nối cần thỏa mãn những điều kiện sau: Re xF, >110xRSSxF„ (1) và R©_xF„ >110xRŠ_xF„ (2)
5.2.3 Chiều dài ống nối không nên lớn hơn6 x d.
5.2.4 Chiều dài kích thước ống nối cần thỏa mãn yêu cầu trong Bảng 2. Bảng 2 - Sai số cho phép của kích thước ống nối Kích thước tính bằng milimét
| Loạiốngnối | Sai số cho phép của D | Sai số cho phép của S | Sai số cho phép của L | 5 „, ..Ị ——> - ¡xi | mm | |||
| D<50 | +05 | +0,12xS -0,10xS | +2 | ||||
| D>50 | +(001xD) | +0,12xS -0,10xS | +2 | ||||
5.2.5 Quy cách của ống nối và số lượng vệt ép mỗi bên mối nối cần thỏa mãn yêu cầu trong Bảng 3.
Bảng 3 - Quy cách của ống nối và số lượng vệt ép mỗi bên mối nối
| Quy cách cốt thép | Ø18 | Ø20 | Ø22 | Ø25 | Ø28 | Ø32 | Ø36 | Ø40 |
| Quy cách ống nối | T18 | T20 | T22 | T25 | T28 | T32 | T36 | T40 |
| Số lượng vệt ép s nu (môi bên môi nôi) | >2 | >3 | >3 | >3 | >4 | >5 | >6 | >7 |
5.2.6 Mặt ngoài ống nối cần được đánh dầu vị trí các vệt ép. 5.2.7 Mã hiệu ống nối quy định dùng kí hiệu T đi kèm với nó là chỉ số đường kính cốt thép tương ứng với ống nối. VÍ DỤ: Kí hiệu T20 - nghĩa là ống nối dùng đề nối cho loại cốt thép có gờ Ø20.
5.2.8 Óng nói được sản xuất tại công xưởng theo đúng yêu cầu thiết kề. Khi xuất xưởng cần có kèm theo chứng chỉ trong đó ghi rõ: Mác thép ông, tính năng cơ học của thép ông, chất lượng sản phẩm và thông sô kỹ thuật dập ép.
CHÚ THÍCH: Thông số kỹ thuật dập ép bao gồm các chỉ số sau: Quy cách ống nói, lực dập ép (áp lực dâu), sô lượng vệt ép và đường kính vệt ép.
5.2.9 Khi vận chuyển và cất giữ ống nối cần xếp theo từng loại và có biện pháp phòng gỉ, bần. 5.3 Mối nói
5.3.1 Mối nối dập ép được chia làm 2 cấp tính năng: Cấp A và cấp B. Tính năng mỗi cấp quy định trong Bảng 4.
5.3.2 Mồi nồi dập ép được thiết kế theo từng cấp tính năng, với yêu cầu đáp ứng các chỉ tiêu quy định về cường độ và biên dạng của từng câp tương ứng ghi ở Bảng 4.
Bảng 4 - Chỉ tiêu tính năng của từng cấp mi nối.
| Chỉ tiêu | Cấp mi nói | ||
| Cấp A | Cấp B | ||
| Kéo tĩnh | Cường độ | nP>Fe. | Rö >135x Re" |
| Mô đun cát tuyến | Euo7 > En và E„os >0.9x a | Emo7 > 0,9x E¿ và Emos >0,7XEa | |
| Biến dạng tới hạn tương đối | zừh > 004 | zth > 002 | |
| Biến dạng dư tuyệt đối | um< 0,3 mm | um< 0,3 mm | |
| Kéonén lặp lại Ứng. suât cao | ° Ộ Cường độ | b b Fm> Bac | b h R„>135xF8e |
| Mô đun cát tuyến | Emzo> 0,85 x Em: | En„so> 0.5 X Em: | |
| i i Biên dạng dư tuyệt đôi | Um2o < 0,3 mm | Um2o < 0,3 mm | |
| Kéonén lặp lại biên dạnglớn | ° Ộ Cường %ộ | b>RP Bn> Bạc | b h Rb >135x Reh |
| Biến dạng dư tuyệt đối | Un4<0,3mm và uIma< 0,6 mm | Unm4< 0,6 mm - |
5.3.3 Đồi với kết cầu trực tiếp chịu tải trọng động thì mối nối còn càn thỏa mãn tính năng chịu mỏi do thiết kế quy định.
5.3.4 Ứng dụng mi nối
5.3.4.1 Việc lựa chọn cấp tính năng của mồi nối và phạm vi ứng dụng cần tuân theo các quy định sau:
a)Ở những bộ phận kết cầu bê tông cốt thép có yêu cầu tận dụng triệt để cường độ cốt thép, hoặc ở những bộ phận kết cấu bê tông cốt thép có yêu cầu tương đối cao đối với tính biến dạng của mi nói, thì dùng mối nối cấp A;
b) Ở những bộ phận kết cầu bê tông cốt thép không có yêu cầu tận dụng triệt để cường độ cốt thép, hoặc ở những bộ phận kêt câu bê tông cột thép có yêu câu không cao đổi với tính biên dạng của môi nồi, có thê dùng môi nôi cấp B.
5.3.4.2 Khoảng cách thông thủy theo chiều ngang giữa các mồi nối không nhỏ hơn 25 mm. Lớp bê tông bảo vệ kết cầu có mồi nối dập ép tuân theo TCVN 5574:1991
5.3.4.3 Bồ trí các mồi nối cần so le nhau. Tại vị trí mặt cắt ngang kết cấu bê tông cốt thép hoặc trong đoạn nhỏ hơn 35x d, diện tích mặt cắt ngang côt thép chịu lực có môi nôi không nên vượt quá 50 % diện tích mặt cắt ngang toàn bộ cột thép chịu lực.
5.3.4.4 Có thể bồ trí mồi nối không so le trong trường hợp đặt thép theo cấu tạo (không cần tính toán) hoặc trong trường hợp côt thép được sử dụng chưa quá 50 % khả năng chịu lực của chúng.
5.3.4.5 Khi thiết kế mồi nối dập ép và thiết kế xây dựng công trình có thể sử dụng các thông số công nghệ ở Phụ lục D.
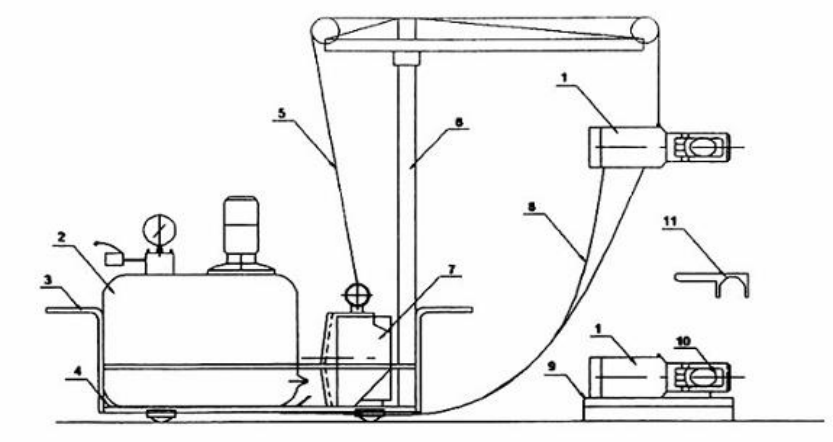
6 Thi công mối nối 6.1 Thiết bị dập ép mi nối 6.1.1 Các thiết bị sau đây được dùng đề dập ép mồi nối (xem Hình 1).
6.1.2 Thiết bị dập ép cần có chứng chỉ kiểm nghiệm chất lượng và hướng dẫn sử dụng đi kèm khi xuất xưởng hoặc khi bàn giao kỹ thuật dập ép.
6.1.3 Cần kiểm tra lại lực dập ép của máy dập ép, khi có một trong các tình huống sau đây:
a) Trước khi sử dụng mấy dập ép mới;
b) Sau khi đại tu máy dập ép cũ;
c) Sau khi dùng đồng hồ áp lực bị hư hại hoặc chấn động mạnh phải điều chỉnh hoặc thay thế; d) Khi vệt dập ép trên ống nối có dấu hiệu khác thường mà không tìm ra nguyên nhân khác; e) Đã dập ép quá 5 000 mối nối.
CHÚ THÍCH: Máy dập ép gồm kích ép thủy lực, bơm dầu cao áp và khuôn ép.
CHÚ DẪN
1. Kích ép thủy lực; 6. Giá treo kích; 2. Vành gông dưới; 7. Quả cân bằng; 3. Xe đầy nhỏ để vận chuyển; 8. Óng dẫn dầu; 4. Khay đón đầu; 9. Xe trượt nhỏ; 5. Dây cáp; 10. Khuôn ép;
11. Dưỡng kiểm tra Hình 1 - Bộ thiết bị dập ép mi nói
6.1.4 Khuôn ép, ống nối và cốt thép cần sử dụng đồng bộ với nhau. Trên khuôn ép đánh dầu quy cách của loại cốt thép nối tương ứng. Định kì kiểm tra khuôn ép. Thay khuôn mới khi bán kính khuôn bị mài mòn quá 0,6 mm.
6.1.5 Dầu cho bơm cao áp cần được lọc sạch sẽ, thùng dầu cần kín đề phòng nước và bụi bẩn lọt vào.
Định kì thay đổi dầu mới.
6.1.6 Máy dập ép được thao tác vào bảo dưỡng theo đúng bản hướng dẫn sử dụng. 6.2 Thao tác thi công mối nối
6.2.1 Công tác chuẩn bị trước khi dập ép mi nói
6.2.1.1 Làm sạch đầu cốt thép khỏi gỉ sắt, bùn đất, dầu mỡ.
6.2.1.2 Kiểm tra kích thước quy cách ống nối.
6.2.1.3 Lòng thử cốt thép vào ống nối, nếu có chỗ bị phồng, bị cong, hoặc kích thước gờ dọc to quá gây trở ngại cho việc lông cột thép vào ông nồi thì xử lí đề khắc phục.
6.2.1.4 Dùng vạch đánh dầu đoạn cốt thép sẽ lồng vào ống nồi đề dễ kiểm tra độ dài cốt thép năm trong ông nôi trước và sau khi dập ép.
6.2.1.5 Kiểm tra tình trạng thiết bị dập ép, và dập ép thử. Nếu thầy phù hợp với các thông số kỹ thuật dập ép mới làm chính thức.
6.2.2 Thao tác dập ép mi nói
6.2.2.1 Công nhân có chứng chỉ đã qua đào tạo dập ép ống nối mới được thao tác thi công mi nối.
6.2.2.2 Không sử dụng ống nối cho loại đường kính cốt thép này để dập ép nối cho loại đường
kính khác.
6.2.2.3 Các bước thao tác như sau:
a) Đặt ống vào khuôn ép;
b) Lồng 1 đầu cốt thép vào 1 đầu ống nối;
c) Điều chỉnh cho cốt thép và ống nối trùng tim;
d) Ép ống nối đến lực ép yêu cầu cho vệt ép đầu tiên ở giữa ống;
e) Kiểm tra đường kính vệt ép bằng dưỡng kiểm tra;
f) Ép tiếp các vệt ép sau, thao tác như đối với các vệt ép trước.
6.2.2.4 Đầu của cốt thép nối đặt cách điểm giữa của ống nối không quá 10 mm.
6.2.2.5 Khi dập ép, kích ép phải đặt vuông góc với đường trục của cốt thép.
6.2.2.6 Bắt đầu dập ép từ giữa ống nối, sau đó lần lượt chuyển dần sang hai đầu ống.
6.2.2.7 Khi thao tác: Lực dập ép, số lượng vệt ép và đường kính vệt ép đều phải phù hợp với
yêu cầu thông số kỹ thuật dập ép đã được kiểm định.
6.2.2.8 Sai số khi đọc đồng hồ áp lực không được lớn hơn 2,0 MPa.
6.2.2.9 Sau khi hoàn thành dập ép, dùng dưỡng kiểm tra để kiểm tra đường kính vệt ép. Nếu
thấy chưa đạt yêu cầu có thể ép bù lại.
6.2.2.10 Có thể dập ép trước một đầu cốt thép với ống nối tại nơi gia công cốt thép. Đầu còn lại
được thực hiện tại hiện trường.
6.3 Biện pháp an toàn
6.3.1 Thi công dập ép phải tuân thủ các quy định về an toàn lao động ở trên cao, an toàn điện,
an toàn cháy nổ trong các tiêu chuẩn, quy phạm hiện hành.
6.3.2 Không để ống cao su cao áp bị gẫy khúc, bị các vật nhọn, sắc cắt vào hoặc bị các vật nặng
đè lên.
6.3.3 Tuân thủ đúng quy định an toàn sử dụng thiết bị dập ép do nhà sản xuất thiết bị cung cấp.
7 Kiểm tra chất lượng mối nối dập ép
7.1 Thực hiện kiểm tra chất lượng mối nối dập ép cho từng loại đường kính cốt thép trong các
trường hợp sau đây:
a) Khi cần xác định cấp tính năng của mối nối;
b) Khi thay đổi vật liệu làm ống nối;
c) Khi thay đổi kích thước hình học ống nối.
7.2 Nội dung kiểm tra chất lượng mối nối bao gồm các thí nghiệm sau:
a) Thí nghiệm kiểm tra tính chất cơ lí của cốt thép nối và thép ống nối;
b) Thí nghiệm kéo tĩnh mối nối;
c) Thí nghiệm kéo nén lặp lại ứng suất cao mối nối;
d) Thí nghiệm kéo nén lặp lại biến dạng lớn mối nối.
7.3 Kích thước mẫu thử mối nối theo Hình 2 và Bảng 5.
7.4 Khi tiến hành kiểm tra chất lượng mối nối cho từng trường hợp a, b, c ghi ở 7.1 cần thỏa mãn
các yêu cầu sau:
7.4.1 Số lượng mẫu đề thí nghiệm kiểm tra tính chất cơ lí của cốt thép nối không ít hơn 3 mẫu cho mỗi loại đường kính cốt thép. Kích thước mẫu và quy trình thí nghiệm tuân theo TCVN 197:2002
7.4.2 Số lượng mẫu đề thí nghiệm kiểm tra tính chất cơ lí của thép ống nối không ít hơn 3 mẫu cho mỗi loại quy cách ống. Kích thước mẫu thử và quy trình thí nghiệm tuân theo TCVN 197:2002
7.4.3 Số lượng mẫu thử để thí nghiệm kéo tĩnh mối nối, không ít hơn 3 mẫu cho mỗi loại đường kính cốt thép. Kích thước mẫu thử tuân theo Hình 2, Bảng 5. Chế độ gia tải lầy theo A.1 của Phụ lục A.
Kích thước tính bằng milimét
| - | = n .” ” ¬| ì | | | ||||
| 4x4 | L : | 4.đ | ||||
| 12 | ||||||
| - | n | ” |
| = .” ¬| ì | | ||
CHÚ DÃN: 1. Óng nói;
2. Cốt thép nối. Hình 2 - Mẫu thử mói nối
Bảng 5- Kích thước mẫu thử mối nói
| Ký hiệu | „ Y nghĩa | Kích thước mm |
| L | Chiều dài ống nối | Thực đo ứng với từng loại cốt thép nôi |
| Li | Chiều dài để xác định môđun cát tuyến và biến dạng > x ñ Á. _Ấr dư của mâu thử môi nôi | L+ 40 |
| L2 | Chiều dài đề xác định biên dạng giới hạn của mâu thử môi nôi | L+2(4xd) |
| d | Đường kính cốt thép | Đường kính danh nghĩa |
7.4.4 Số lượng mẫu thử để thí nghiệm kéo nén lặp lại ứng suất cao mồi nối, không ít hơn 3 mẫu cho mỗi loại đường kính cốt thép. Kích thước mẫu thử lấy theo Hình 2, Bảng 5. Chế độ gia tải lấy theo A.2 của phụ lục A.
7.4.5 Số lượng mẫu thử mồi nối để thí nghiệm kéo nén lặp lại biến dạng lớn mối nối, không ít
hơn 3 mẫu cho mỗi loại đường kính cốt thép. Kích thước mẫu thử lầy theo Hình 2, Bảng 5. Chế độ gia tải lây theo A.3 của Phụ lục A.
7.5 Chất lượng mi nối được coi là đạt yêu cầu khi kết quả kiểm tra thỏa mãn các điều kiện sau:
a) Kết quả thí nghiệm tính chất cơ lí của cốt thép nối phù hợp với 5.1.1;
b) Kết quả thí nghiệm tính chất cơ lí của thép ống nối phù hợp với Bảng {1;
c) Cường độ chịu kéo của mỗi mẫu thử mồi nối phù hợp với Bảng 4;
d) Giá trị trung bình mô đun cát tuyến, giá trị trung bình biến dạng tới hạn, giá trị trung bình biến
dạng dư của nhóm mâu trong từng nội dung thí nghiệm c, d của 7.2 đều phù hợp với yêu câu
trong Bảng 4.
7.6 Kiểm tra chất lượng mồi nối do các phòng thí nghiệm có tư cách pháp nhân thực hiện và
cung cấp báo cáo kêt quả thí nghiệm, ý kiên đánh giá.
8 Kiểm tra chất lượng mi nối dập ép tại hiện trường
8.1 Kiểm tra các thông số công nghệ dập ép mối nối trước khi thi công
8.1.1 Kiểm tra các thông số công nghệ dập ép mi nối tại hiện trường nhằm mục đích xem xét
các thông số công nghệ dự kiến của đơn vị thi công có phù hợp với cốt thép sử dụng cho công
trình hay không? Vì vậy trước khi thi công cần tiền hành kiểm tra các thông số công nghệ dập ép
cho từng lô cốt thép có trong công trường. Trong quá trình thi công khi xuất hiện lô cốt thép mới
cũng cân kiêm tra các thông sô công nghệ.
CHÚ THÍCH: Thông số công nghệ dập ép mồi nối bao gồm các chỉ số sau: Lực dập ép (áp lực
dâu), sô lượng vệt ép, đường kính vệt ép.
8.1.2 Khi chưa có kết luận kiểm tra các thông số công nghệ dập ép mồi nối, thì chưa tiền hành thi
công nôi côt thép băng phương pháp dập ép trên công trình.
8.1.3 Việc kiểm tra các thông số công nghệ dập ép mồi nối được thực hiện thông qua chỉ tiêu
cường độ chịu kéo của môi nối, và xác định bằng thí nghiệm kéo tĩnh mối ni. Khi tiền hành kiểm
tra cần đảm bảo các yêu cầu sau:
a) Mẫu thử mồi nối dập ép được lấy từ lô cốt thép nối có ở hiện trường với ống nối và các thông
số công nghệ dập ép đã được xác định. Kích thước mẫu thử phù hợp với Hình 2 và Bảng 5;
b) Số lượng mẫu thử để thí nghiệm kéo tĩnh xác định giới hạn bền thực tế của mồi nối ( 8Ö ) cho
mỗi loại đường kính cốt thép nối có trong lô cốt thép, không ít hơn 3 mẫu. Chế độ gia tải khi thí
nghiệm kéo tĩnh phù hợp với A.4 của Phụ lục A;
c) Cần tiền hành thí nghiệm xác định giới hạn bền thực tế của cốt thép nói, ( FÊ ). Số lượng mẫu
thép đề thí nghiệm không ít hơn 3 mẫu cho mỗi loại đường kính cốt thép nối có trong từng lô cốt
thép ở hiện trường. Kích thước mâu thử và quy trình thí nghiệm tuân theo TOVN 197:2002.
d) Khi tính giới hạn bền, sử dụng diện tích mặt cắt ngang thực tế của cốt thép.
8.1.4 Các thông số công nghệ dập ép mi nồi được coi là đạt yêu cầu khi kết quả kiểm tra thỏa
mãn các yêu câu sau đây:
a) Đồi với mồi nối cấp A cường độ chịu kéo của cả 3 mẫu thử mồi nối đều thỏa mãn điều kiện:
Bn > Fộe (3
b) Đối với mồi nối cấp B cường độ chịu kéo của cả 3 mẫu thử mi nói đều thỏa mãn điều kiện: Fÿ >135x Bồ; (4)
8.1.5 Các thông số công nghệ dập ép sau khi kiểm tra và xác định là đã đạt yêu cầu sẽ được
dùng đề thi công môi nôi dập ép tại công trình. Trong trường hợp chất lượng công nghệ dập ép
không đạt yêu câu, đơn vị thi công nôi dập ép phải tìm nguyên nhân dẫn đến kết quả không đạt, điều chỉnh lại các thông số dập ép cho phù hợp với lô cốt thép. Sau khi điều chỉnh, nếu kết quả
kiểm tra chất lượng công nghệ đạt yêu cầu, thì được phép thi công dập ép mối nối cốt thép trên
công trình theo các thông số đã được điều chỉnh đó.
8.2 Kiểm tra chất lượng mối nối dập ép tại hiện trường
8.2.1 Kiểm tra chất lượng mối nối dập ép tại hiện trường được tiến hành theo từng lô sản phẩm
mối nối. Trên công trình cứ 500 mối nối có cùng một cấp tính năng, có cùng một loại đường kính
cốt thép nối và được thi công trong cùng một điều kiện thì được coi là một lô sản phẩm mối nối.
Trường hợp không đủ 500 mối nối thì cũng được coi là một lô để tiến hành kiểm tra.
8.2.2 Nội dung kiểm tra chất lượng mối nối dập ép tại hiện trường gồm:
a) Kiểm tra hình thức bên ngoài của mối nối;
b) Kiểm tra cường độ chịu kéo của mối nối bằng thí nghiệm kéo tĩnh: Đối với loại kết cấu có yêu
cầu đặc biệt về chất lượng mối nối cốt thép thì thiết kế sẽ quy định số lượng và hạng mục phải
kiểm tra.
8.2.3 Kiểm tra hình thức bên ngoài của mối nối
8.2.3.1 Tiến hành kiểm tra hình thức bên ngoài đối với 10% mối nối có trong lô sản phẩm mối
nối.
8.2.3.2 Hình thức bên ngoài của mối nối dập ép được coi là đạt chất lượng khi thỏa mãn các yêu
cầu sau:
a) Số lượng vệt ép và đường kính vệt ép của mối nối phù hợp với các thông số kỹ thuật dập ép,
sau khi các thông số này đã được kiểm tra công nghệ;
b) Uốn cong ở chỗ mối nối không được quá 4o;
c) Bề mặt mối nối sau khi dập ép, không có vết rạn nứt mắt thường nhìn thấy.
8.2.3.3 Trong trường hợp số lượng mối nối được kiểm tra có trên 90 % thỏa mãn yêu cầu
8.2.3.2. thì lô sản phẩm mối nối đó được coi là đạt chất lượng về hình thức bên ngoài.
8.2.3.4 Trong trường hợp số lượng mối nối được kiểm tra có ít hơn 90 % thỏa mãn yêu cầu
8.2.3.2 thì phải tiến hành kiểm tra từng mối nối trong một lô sản phẩm mối nối đó. Đánh dấu lại
những mối nối nào không đạt chất lượng. Trong số các mối nối không đạt chất lượng lấy 6 mẫu
làm thí nghiệm kéo tĩnh. Nếu có một trong 6 mẫu thử mà cường độ chịu kéo không thỏa mãn yêu
cầu về cường độ khi kéo tĩnh ghi trong Bảng 4 thì phải có biện pháp xử lý được thiết kế đồng ý,
đối với lô sản phẩm mối nối này. Nếu cả 6 mẫu thử đều thỏa mãn yêu cầu về cường độ khi kéo
tĩnh ghi trong Bảng 4 thì lô sản phẩm mối nối được coi là đạt chất lượng hình thức bên ngoài,
nhưng phải ghi lại trong hồ sơ thi công công trình.
8.2.3.5 Kết quả kiểm tra ghi theo mẫu ở Phụ lục B
8.2.4 Kiểm tra cường độ chịu kéo của mối nối bằng thí nghiệm kéo tĩnh
8.2.4.1 Cứ mỗi lô sản phẩm mối nối trên công trường cắt lấy ra 3 mối nối bất kỳ để kiểm tra
cường độ chịu kéo của mối nối bằng thí nghiệm kéo tĩnh. Kích thước mẫu thử phù hợp với Hình
2 và Bảng 5. Chế độ gia tải phù hợp với A.4 của Phụ lục A. Kết quả thí nghiệm ghi theo mẫu ở
Phụ lục C, cùng với nhận xét và đánh giá.
8.2.4.2 Nếu cường độ chịu kéo của cả 3 mẫu thử đều thỏa mãn yêu cầu về cường độ khi kéo
tĩnh ghi trong Bảng 4 thì lô sản phẩm mối nối đó được coi là đạt chất lượng về cường độ.
8.2.4.3 Nếu có 2 mẫu thử và cường độ chịu kéo không thỏa mãn yêu cầu về cường độ khi kéo
tĩnh ghi trong Bảng 4 thì lô sản phẩm mối nối đó được coi là không đạt chất lượng về cường độ.
Đơn vị thi công phải báo ngay cho thiết kế biết để đưa ra biện pháp xử lý khắc phục.
8.2.4.4 Nếu có 1 mẫu thử mà cường độ chịu kéo không thỏa mãn yêu cầu về cường độ khi kéo
tĩnh ghi trong Bảng 4, thì phải lấy thêm 6 mẫu thử khác từ chính lô sản phẩm mối nối đó để phúc
tra lại cũng bằng thí nghiệm kéo tĩnh. Trong khi phúc tra: Nếu vẫn có kết quả thí nghiệm của 1
mối nối không đạt yêu cầu thì lô sản phẩm mối nối đó coi như không đạt chất lượng về cường
độ; Nếu kết quả thí nghiệm của cả 6 mi nói đều đạt yêu cầu thì lô sản phẩm mói nồi đó coi như đạt chất lượng về cường độ nhưng phải ghi lại trong hô sơ thi công công trình.
8.2.5 Ở hiện trường nếu kiểm tra liên tiếp 10 lô sản phẩm mồi nối mà cả 10 lô đều đạt chất lượng về hình thức bên ngoài và vê cường độ, thì sau đó số lượng môi nôi trong một lô có th tăng lên gấp đôi tức là 1 000 môi nôi.
9 Nghiệm thu mồi nối dập ép
9.1 Hồ sơ để nghiệm thu mồi nối dập ép bao gồm:
a) Kết quả kiểm tra chất lượng hình thức bên ngoài mồi ni;
b) Kết quả kiểm tra cường độ chịu kéo của mối nối;
c) Chứng chỉ xuất xưởng của ống nói;
d) Chứng chỉ xuất xưởng của thép nói.
9.2 Nghiệm thu theo từng lô sản phẩm mi nối. Lô sản phẩm mối nối nào có ống nối hợp chuẩn, cốt thép hợp chuẩn đồng thời đạt chất lượng cả về hình thức bên ngoài và cả về cường độ thì đủ điêu kiện đề nghiệm thu.
Phụ lục A (Tham khảo) Chế độ gia tải khi thí nghiệm mói nối dập ép A.1 Thí nghiệm kéo tĩnh: Tuân theo A.1.1 và Hình 3 A.1.1 Chế độ gia tải 0>S0,9x RP? 0,02x Reh — phá hoại
A.1.2 Biểu đồ quan hệ ứng suất biến dạng khi thí nghiệm kéo tĩnh mồi nối dập ép
R ÁA P Ema: / Emos 0,7xR£ Lim= Đụ" Lị
002xR£° - -
m—_mM.ym * m e”.
Hình 3 - Biểu đồ quan hệ ứng suất biến dạng khi thí nghiệm kéo tĩnh mối nối dập ép
A.2 Thí nghiệm kéo nén lặp lại ứng suất cao: Tuân theo mục A.2.1 và Hình 4
A.2.1 Chế độ gia tải: 0> (0,9x R®# - 0,5x Rế) )— phá hoại
lặp lại 20 lần
A.2.2 Biểu đồ quan hệ ứng suất biến dạng khi thí nghiệm kéo nén lặp lại ứng suất cao mái nói.
RA
-05xR^.:
Hình 4- Biểu đồ quan hệ ứng suất biến dạng khi thí nghiệm kéo nén lặp lại ứng suất cao môi nôi
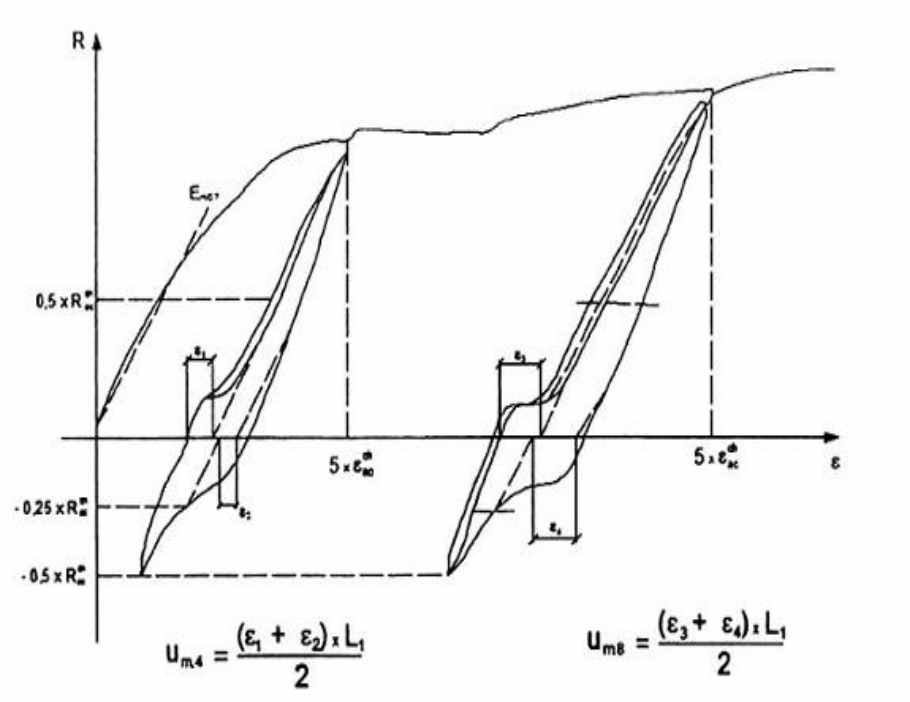
A.3 Thí nghiệm kéo nén lặp lại biến dạng lớn: Tuân theo A.3.1 và Hình 5
A.3.1 Chế độ gia tải
- Khi thử mối nối cấp A:
0—(2xz6) —›-05x Re) —›(5x c9ñ —y—0,5x Reh )— phá hoại (lặp lại 4 lằn) (lặp lại 4 lần) - Khi thử mối nối cấp B: 0—(2x e9? —-0Øx Rế" )— phá hoại (lặp lại 4 làn)
A.3.2 Biểu đồ quan hệ ứng suất biến dạng khi thí nghiệm kéo nén lặp lại biến dạng lớn mi nối.
| (+ 8+ - |
Uz4 = Ủng = ~= 2
Hình 5 - Biểu đồ quan hệ ứng suất biến dạng khi thí nghiệm kéo nén lặp lại biến dạng lớn môi nôi CHÚ THÍCH:
z, là giá trị biến dạng ở chu kì thứ 4 của giai đoạn lặp lại biến dạng 2 x ø©” thể hiện bằng khoảng cách giữa 2 giao điểm với trục hoành của đường kẻ song song với đường Em.o7 xuất phát từ điểm ứng với ứng suất giảm tải là 0,5x FCh trên biểu đồ ứng suất biến dạng của chu kì 4 và của đường kẻ cũng song song với đường Emo7 nhưng xuất phát từ điểm ứng với ứng suất giảm tải ngược lại là (-0,25) x R©”. cũng trên biểu đồ ứng suất biến dạng của chu kì 4;
z› là giá trị biền dạng ở chu kì thứ 4 của giai đoạn lặp lại biến dạng 2 x z2" thể hiện bằng khoảng cách giữa 2 giao điểm với trục hoành của đường kẻ song song với đường Emo, xuất phát từ điểm ứng với ứng suất giảm tải là 0,5x F©h trên biểu đồ ứng suất biến dạng của chu kì 4 và của đường kẻ cũng song song với đường Emo,7 nhưng xuất phát từ điểm ứng với ứng suất giảm tải ngược lại là (-0,25) x R©”. cũng trên biểu đồ ứng suất biến dạng của chu kì 4;
zs,za là giá trị biến dạng thu được theo cách làm như với £i Và ø› nói trên, nhưng ở chu kì thứ 4 của giai đoạn lặp lại biến dạng 5x 2e,
A.4 Thí nghiệm kéo tĩnh khi kiểm tra thông số công nghệ dập ép mối nối và kiểm tra chất lượng môi nôi dập ép tại hiện trường
Có thể áp dụng chế độ gia tải 1 lần từ 0 đến phá hoại
0 > phá hoại
Phụ lục B (Tham khảo)
Kết quả kiểm tra chất lượng hình thức bên ngoài mồi nói dập ép tại hiện trường
B.1 Biểu mẫu kiểm tra chất lượng hình thức bên ngoài mói nói dập ép tại hiện trường
| Cơ quan yêu cầu: | Ngày thí nghiệm: |
| Tên công trình: | Hạng mục: |
| Số lượng mẫu kiểm tra: | Loại cấu kiện: |
| Đường kính cốt thép nối (d): | Đường kính ngoài của ống nối (hoặc độ dài): |
| Số mi nối của lô kiểm tra: | Tiêu chuẩn áp dụng: |
| ĩ ai lề Nội dung kiếm tra hình thức bên ngoài | Đường kính vệt ep mm | Số đường dập - vn ép quy định P quy | Mối nối uốn cong <4° g | Óng nói không li h có vết nứt nhìn Ấ thây được | |||||
| Đat ¡ | Không đạt | Đat | Không đạt | Đat ¡ | Không đạt | Đat ¡ | Không đạt | ||
| Đánh số môi nôi không hợp chuân | : | ||||||||
| 2 | |||||||||
| 3 | |||||||||
| 4 | |||||||||
| 5 | |||||||||
| R | |||||||||
| 7 | |||||||||
| 8 | |||||||||
| 9 | |||||||||
| Đánh giá và kết luận | |||||||||
Thủ trưởng cơ quan Trưởng phòng thí nghiệm Người thí nghiệm Phụ lục C
(Tham khảo)
Kết quả thí nghiệm kéo tĩnh mẫu mói nối dập ép
C.1 Biểu mẫu thí nghiệm kéo tĩnh mẫu mối nối dập ép
| Cơ quan yêu cầu: | Ngày thí nghiệm: |
| Tên công trình: | Hạng mục: |
| Cấp tính năng mối nối: | Loại cấu kiện: |
| Số mi nối của lô kiểm tra: | Tiêu chuẩn áp dụng: |
| ti hiệu mẫu thử | D mm | Fa 2 mm | ne Ni¡mmổ | Bộ. N/mmổ | Re N/mm® | Lực lên ốđa.. của mẫu thử, b kN | p.. Bm= T ạ N/mme | Tran thái phá hủy mồi nối | an Sa ® quả |
| 1 | |||||||||
| 2 | |||||||||
| Đánh giá và kết luận | |||||||||
CHÚ THÍCH:
RŠ > Rồ„ là mối nối cấp A;
Rồ >135x Rồ_ là mối nối cấp B;
Diện tích mặt cắt ngang thực đo của cốt thép xác định bằng cân trọng lượng;
Ghi lại trạng thái phá hủy, để dự phòng phúc tra, không dùng làm căn cứ đánh giá chất lượng.
Thủ trưởng cơ quan Trưởng phòng thí nghiệm Người thí nghiệm
Phụ lục D (Tham khảo) Các thông số công nghệ cần thiết để thi công mồi nói dập ép D.1 Óng nói
D.1.1 Các loại ống nối có trong Bảng 6 có thể dùng đề nối các loại cốt thép có gờ đường kính từ 18 mm đến 40 mm như quy định trong 5.1.
D.1.2 Các loại ống nối có trong Bảng 6 được sản xuất tại nhà máy đáp ứng được các yêu cầu thiết kế ở mục 5.
D.1.3 Thép ống nối có trong Bảng 6 có các tính năng cơ học đáp ứng các yêu cầu trong Bảng 1. D.1.4 Quy cách, kích thước và sai số của các loại ống nối được thể hiện trong Bảng 8. Bảng 6 - Quy cách, kích thước và sai số của ống nói
Kích thước tính bằng milimét
| Đường kính côt thép nôi | Quy cách Ông nổi | Kích thước ống nối (® ngoài x dày x dài), | Sai ® ngoài | số kích thước dày | dài |
| 18 | T18 | 33x5,0x110 | +0, | +0,5 | +2 |
| 20 | T20 | 36x5,5x 120 | +0, | +0,5 | +2 |
| 22 | T22 | 40x6,0x132 | +0,5 | +0,6 | +2 |
| 25 | T25 | 45x7,0x150 | +0,5 | +0,7 | +2 |
| 28 | T28 | 50x8,0x 168 | +0,5 | +0,8 | +2 |
| 32 | T32 | 56x9,0x192 | +0,5 | +0,9 | +2 |
| 36 | T36 | 63x10,0x216 | +0,5 | +1,0 | +2 |
| 40 | T40 | 70x11,0x240 | +0,5 | +1, | +2 |
D.2 Máy dập ép
D.2.1 Có thể sử dụng các loại máy dập ép có tính năng kỹ thuật như trong Bảng 7 đề thi công dập ép mi nói trên công trình xây dựng.
Bảng 7 - Chỉ tiêu kỹ thuật của máy dập ép
| Tên thiết bị | Tên chỉ tiêu | ||
| Áplựclàmviệc định „ mức | Lưu lượng làm việc : „ định mức | s- Phạm vi sử dụng | |
| , Bơm dâu cao áp | Cao áp: 63,5 MPa Hạ áp: 6 MPa | Cao áp: 1,8 l/min Hạ áp: 6 l/min | Thông dụng |
| Kích ép thủy lực | 650 kN | i | Nối dập ép cốt thép từ q18 đến 32 |
| 800 kN | : | ” ” Nôi dập ép cốp thép œ36; ø40 | |
D.2.2 Kèm theo máy dập ép là các loại khuôn ép có cỡ M18 đến M40 và dưỡng kiểm tra cho từng loại đường kính côt thép.
D.2.3 Sử dụng máy dập ép tuân theo quy định trong 6.1. D.3 Thao tác thi công dập ép mồi nối D.3.1 Trình tự thao tác thi công dập ép mối nối tuân theo quy định trong 6.2.
D.3.2 Sử dụng các thông số kỹ thuật dập ép mối nối trong Bảng 8 đề thi công dập ép mồi nồi tại công trình.
Bảng 8 - Các thông số kỹ thuật dập ép mối nối
| Quy cách cốt thép | 1918 | 020 | g22 | đg25 | œ0d28 | 0932 | q36 | /œd40 |
| Quy cách ống nói | Ti8 | T20 | T22 | T25 | T128 | T32 | T36 | T40 |
| Cỡ khuôn ép | Mi8 | M20. | M22 | M25. | M28 | M32 | M36 | M40 |
| Số lượng vệt ép (mỗi bên môi nôi) | 2 | 3 | 3 | 3 | 4 | 5 | 6 | 7 |
| Áp lực dầu (MPa) | 40 | 40 | 44 | 53 | 53 | 57 | 48 | 52 |
| Đường kính vệt ép (mm) | từ26 đến 28 | từ28 đến 30 | từ32 đến 34 | từ37 đến 39 | từ42 đến 44 | từ47 đến 49 | từ53 đến 56 | từ 59 đến 62 |
MỤC LỤC 1 Phạm vi áp dụng
2 Tiêu chuẩn viện dẫn
3 Thuật ngữ và ký hiệu
4 Quy định chung
5 Thiết kế mồi nói dập ép
6 Thi công mối nối
7 Kiểm định chất lượng mối nối dập ép
8 Kiểm tra chất lượng mồi nối dập ép tại hiện trường
9 Nghiệm thu mối nối dập ép
Phụ lục A Chế độ gia tải khi thí nghiệm mối nối dập ép Phụ lục B Kết quả kiểm tra chất lượng hình thức bên ngoài mi nối dập ép tại hiện trường Phụ lục C Kết quả thí nghiệm kéo tĩnh mẫu mối nối dập ép
Phụ lục D Các thông số công nghệ cần thiết để thi công mồi nối dập ép