TCVN 2942:1993 — Ống và phụ tùng bằng gang dùng cho hệ thống dẫn chính chịu áp lực
Trạng thái: Đã phục hồi nội dung chữ và bảng từ lớp chữ PDF/giải mã phông cũ và OCR tiếng Việt cục bộ để tra cứu. Đang hậu kiểm; số liệu, ký hiệu và phần OCR cần đối chiếu bản gốc.
Hồ sơ VSQI ghi còn hiệu lực (A); tra cứu ngày 13/10/2026.
Danh mục tiêu chuẩn cùng lĩnh vực.
Nguồn đối chiếu: lớp chữ PDF/giải mã phông cũ và OCR tiếng Việt cục bộ. Giữ dấu vết nguồn và phần chưa xác minh; hình kỹ thuật/công thức gốc được giữ riêng khi cần.
Trang quảng bá cuối PDF được giữ trong hồ sơ nguồn, không đưa vào thân tiêu chuẩn.
            CreatedCreatedCreatedCreatedCreatedCreatedCreatedCreated withwithwithwithwithwithwithwith aaaaaaaa trialtrialtrialtrialtrialtrialtrialtrial versionversionversionversionversionversionversionversion ofofofofofofofof SyncfusionSyncfusionSyncfusionSyncfusionSyncfusionSyncfusionSyncfusionSyncfusion EssentialEssentialEssentialEssentialEssentialEssentialEssentialEssential PDFPDFPDFPDFPDFPDFPDFPDF

   TIÊU CHUẨN VIỆT NAM

     TCVN 2942 : 1993

ỐNG VÀ PHỤ TÙNG BẰNG GAN

 DÙNG CHO HỆ THỐNG DẪN

    CHÍNH CHỊU ÁP LỰC
TIÊU CHUẨN VIỆT NAM
TCVN 2942 : 1993
ỐNG VÀ PHỤ TÙNG BẰNG GAN DÙNG CHO HỆ THỐNG DẪN CHÍNH CHỊU ÁP LỰC
Cast iron pipes and fittings for main pressurised pipeline system.
Tiêu chuẩn này áp dụng cho ống và phụ tùng bằng gang được đúc bằng phương pháp li tâm, bán liên tục
trong khuôn kim loại và khuôn cát dùng trong hệ thống dẫn chịu áp lực.
1\. Quy định chung
1.1. Tên gọi, kí hiệu của ống và phụ tùng theo TCVN 2941: 1979.
1.2. Kích thước và khối lượng của ống theo TCVN 2943:1979. Kích thước và khối lượng của miệng bát
theo TCVN 2944: 1979.
Kích thước và khối lượng của các loại phụ tùng theo TCVN 2945: 1979 đến TCVN 1978: 1979.
Kích thước và khối lượng của mặt bích theo TCVN 2945: 1979.
Chú thích: Kích thước và dung sai cho phép được xác định đối với ống chưa quét phủ bảo vệ.
1.3. Chiều dài của ống được chế tạo theo TCVN 1943: 1979.
Chú thích: Cơ sở chế tạo có thể cung cấp tới 10% tổng số loạt ống cho một loại đường kính có chiều dài
ngắn hơn như quy định ở bảng 1.
Bảng 1
Chiều dài Giảm chiều dài
4 0,5 1 - -
Trên 4 0,5 1 1,5 2
Sai lệch cho phép các kích thước cơ bản của ống và phụ tùng được quy định như sau:
Đối với chiều dài được quy định theo bảng 2.
Bảng 2
Dạng vật đúc Đường kính quy ước, Dqư , mm Sai lệch cho phép, mm
ống miệng bát Cho tất cả đường kính 20
Phụ tùng nối ống miệng bát, ống Tới và cả 450 20
miệng bát – mặt bích
Trên 450 20
30
ống mặt bích và phụ tùng mặt Cho tất cả đường kính 10
bích
Chú thích: Trong trường hợp đòi hỏi phải có sai lệch nhỏ hơn, khi đó sẽ quy định riêng cho giá trị này,
nhưng sai lệch nhỏ nhất không nhất thiết nhỏ hơn ± 1mm.
Đối với chiều dày được quy định theo bảng 3.
Bảng 3
Dạng vật đúc Kích thước Sai lệch cho phép, mm
ống Chiều dày thành (1 + 0,05S) Chiều dày mặt bích (2 + 0,05b)
Phụ tùng Chiều dày thành (2 + 0,05S1)
Chiều dày mặt bích (3 + 0,05b)
ở đây:
S – chiều dày chuẩn thành ống, mm;
B – chiều dày chuẩn của mặt bích, mm;
S1 – chiều dày chuẩn thàn phụ tùng, mm.
Đối với đường kính được quy định theo bảng 4.
Bảng 4
Kích thước Đường kính quy ước, Dqư , Sai lệch cho phép, mm
mm
đường kính ngoài Tất cả các đường kính (4,5 + 0,0015Dqư)
đường kính trong của bát Tất cả các đường kính (3 + 0,001Dqư)
Chiều sâu của miệng bát Đến và kể cả 600 5
Trên 600 đến (kể cả) 1000 10
Đối với đường kính được quy định theo bảng 5.
Bảng 5
Dạng vật đúc Sai lệch cho phép, %
\- ống 5
\- Phụ tùng (không kể ở dưới) 8
\- Phụ tùng ống nối có số nhánh lớn hơn một 12
và phụ tùng không tiêu chuẩn
Chú thích:
1) Khi tính khối lượng, lấy tỉ trọng của gang đúc là 7150 kg/m3;
2) Dung sai âm về chiều dày của ống và phụ tùng dùng để khống chế dung sai khối lượng;
3) Dung sai dương của đường kính ngoài ống dùng để khống chế khối lượng lớn nhất.
2\. Yêu cầu kĩ thuật
2.1. ống và phụ tùng phải được chế tạo bằng gang xám và dễ gia công cơ, độ cứng bề mặt không vượt
quá 230HB và độ cứng giữa mặt cắt của chiều dày vật đúc không vượt quá 215HB.
2.2. Cơ tính của ống và phụ tùng phải theo quy định ở bảng 6.
Bảng 6
Dạng đúc Đường kính quy ước, Dạng thử Giới hạn bền
Dqư , mm nhỏ nhất, N/mm2
ống đúc li tâm trong Đến 300 Kéo vòng ống 400
khuôn kim loại
Trên 300 đến 600 Kéo mẫu thử trên máy 200
thử Trên 600 Kéo mẫu thử trên máy 180
thử
ống đúc bán liên tục Đến 300 Kéo mẫu thử trên máy 250
trong khuôn kim loại thử
Trên 300 200
ống đúc li tâm trong Đến 600 Kéo mẫu thử trên máy 180
khuôn cát thử
Trên 600
ống và phụ tùng đúc Tất cả đường kính Kéo mẫu thử đúc 140
đứng trong khuôn cát
2.3. Trị số áp suât thử thuỷ lực phải:
2.3.1. Đối với ống miệng bát đúc li tâm – theo bảng 7.
Bảng 7
Đường kính quy ước, áp suất thử N/m2
Dqư , mm
Cấp LA Cấp A Cấp B
Đến 600 350 350 350
Trên 600 150 250 250
2.3.2. Đối với ống đúc đứng – theo bảng 8.
Bảng 8
Đường kính quy ước, mm áp suất thử N/m2
Cấp A Cấp B
Đến 600 200 250
Trên 600 150 200
2.3.3. Đối với ống và phụ tùng khác – theo bảng 9.
Bảng 9
Dạng vật đúc Đường kính quy ước, mm áp suất thử N/m2
ống mặt bích và phụ tùng Đến 600 250
Trên 600 200
ống và phụ tùng mặt bích không có Trên 600 150
nhánh, hoặc có nhánh có đường kính
Đến 1000không lớn hơn một nửa đường kính ống
chính
Phụ tùng có nhánh có đường kính lớn Trên 600 đến 1000 100
hơn một nửa đường kính ống chính
Chú thích: Thử thuỷ lực cần được tiến hành trước khi quét phủ bảo vệ.
2.4. Trên chiều dài 1 mét tại bất cứ đoạn nào của ống, độ cong không được lớn hơn:
3,5mm đối với ống có Dqư đến 200mm;
2,5mm đối với ống có Dqư trên 200 đến 300mm;1,25mm đối với ống có Dqư trên 300mm.
2.5. Mặt đầu của đường ống và phụ tùng cũng như mặt đầu của bích phải vuông góc với trục của ống và
phụ tùng. Sai lệch về độ vuông góc không được quá 0,5o.
2.6. Bề mặt phía trong và ngoài cần sạch sẽ, nhẵn, không có khuyết tật ảnh hưởng đến độ bền, độ kín.
Cho phép có những vị trí cát cháy cục bộ, nhưng chiều dày lớp này không quá 2mm.
Chú thích: Không cho phép có lớp cát cháy ở phía trong của miệng bát và mặt ngoài của đuôi ống và
phụ tùng có chiều dài bằng tổng chiều sâu miệng bát và 100mm.
2.7. ống và phụ tùng phải được quét Bitum. Trên bề mặt phải sạch, nhẵn, không có vết nhăn. Bitum
không được tan trong nước, không tiết ra mùi khó chịu, không chảy ở nhiệt độ to < +60oC.
2.8. Cho phép sửa ống và phụ tùng bằng phương pháp hàn. Mối hàn phải chịu được áp lực thử lớn hơn
30 N/cm2 so với giá trị trong các bảng 7, 8 và 9. Sau khi hàn, phải làm sạch mối hàn.
3. Quy tắc nghiệm thu
3.1. Tiến hành nghiệm thu theo các lô. Lô bao gồm các sản phẩm cùng kiểu, loại, kích thước và cùng cấp
chất lượng.
3.2. Kiểm tra kích thước, hình dạng bên ngoài và áp suất thuỷ lực phải tiến hành cho từng ống.
3.3. Kiểm tra cơ tính phải lấy một ống trong lô. Theo yêu cầu của khách hàng, có thể lấy 2% ống trong lô
để thử độ cứng.
3.4. Khi kết quả thử nghiệm không đạt, dù chỉ một chỉ tiêu, phải thử lại số mẫu gấp đôi được lấy từ lô đó.
Kết quả thứ hai là kết luận cho cả lô.
4. Phương pháp thử
4.1. Khi kiểm tra bằng cách quan sát, không được dùng các dụng cụ phóng đại.
4.2. Thử cơ tính.
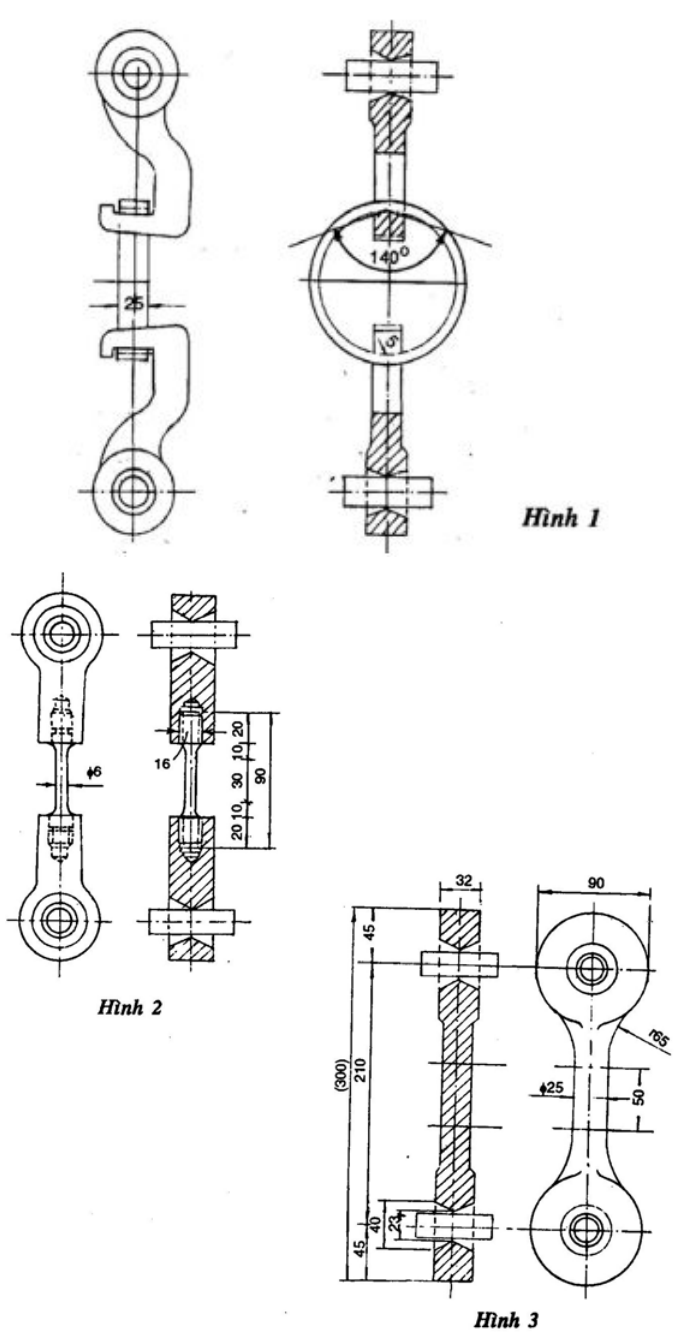
4.2.1. Đối với ống đúc li tâm trong khuôn kim loại, khi Dqư đến 300mm, việc thử được tiến hành đối với
vòng ống như quy định ở hình 1;
Khi Dqư trên 300mm, việc thử được tiến hành đối với mẫu thử kéo trên máy thử như quy định ở hình 2.
Vòng ống thử được cắt ra từ phần đuôi ống. Mẫu thử trên máy thử được cắt ra từ phần đầu bát của ống.
4.2.2. Đối với ống đúc bán liên tục trong khuôn kim loại cho tất cả đường kính quy ước, việc thử được
tiến hành đối với mẫu thử kéo trên máy thử như quy định ở hình 2.
4.2.3. Đối với phụ tùng và ống đúc đứng trong khuôn cát, việc thử được tiến hành đối với mẫu thử đúc
như quy định ở hình 3 cho tất cả đường kính quy ước. Mẫu thử đúc được đúc ra từ cùng một mẻ với
ống.
4.2.4. Giới hạn bền kim loại khi kéo vòng ống được tính theo công thức sau:
Trong đó:
P – tải trọng kéo đứt, N;
DN - đường kính ngoài của ống, mm;
S - độ dày thành ống, mm;
b – chiều rộng của vòng ống, mm.
4.2.5. Khi thử cơ tính, phải lấy ba mẫu thử từ một ống hoặc từ một mẻ đúc. Kết qủa ít nhất phải có hai
mẫu đạt được các chỉ tiêu quy định ở bảng 6.
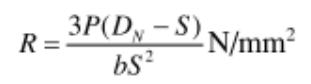
4.3. Thử độ cứng của ống và phụ tùng được tiến hành theo TCVN 256: 1985.
4.4. Thử thuỷ lực được tiến hành theo các bảng 7, 8 và 9, áp suất thử được giữ trong 15s. Khi thử, dùng
búa 700g gõ nhẹ. Việc tăng áp suất thử phải tiến hành từ từ, tránh sức và thuỷ lực và phải tuân theo mọi
quy định về an toàn lao động.
4.5. Độ vuông góc của mặt đầu ống được kiểm tra bằng dụng cụ đo góc.
4.6. Độ cong lớn nhất của ống được xác định bằng độ hở giữa thước đặt trên ống và bề mặt ống.
5. Ghi nhãn, bao gói, vận chuyển và bảo quản
5.1. Trên mỗi ống và phụ tùng phải có kí hiệu, tên cơ sơ sản xuất, năm sản xuất, tên gọi và kích thước.
5.2. Mỗi lô ống và phụ tùng, phải có kèm chứng từ. Nội dung bao gồm:
- Tên cơ quan quản lí cấp trên;
- Tên cơ sở sản xuất;
- Tên gọi, kích thước;
- Số lượng;
- áp suất, số liệu kết quả thử;
- Số hiệu tiêu chuẩn.
ống và phụ tùng có thể được vận chuyển bằng các phương tiện vận tải thông thường như ôtô, tàu hoả,
tàu thuỷ…
ống và phụ tùng để ngoài bãi không được để lẫn với các hoá chất ăn mòn. Không được xếp chồng cao
quá 3m.
TIÊU CHUẨN VIỆT NAM
TCVN 2942 : 1993
ỐNG VÀ PHỤ TÙNG BẰNG GAN DÙNG CHO HỆ THỐNG DẪN CHÍNH CHỊU ÁP LỰC
Download tại Tiêu chuẩn xây dựng - http://tieuchuanxaydung.com
Website trong ngành xây dựng nên tham khảo:
• Đại siêu thị Sản phẩm & Vật liệu Xây dựng
XAYDUNG.ORG
• Trang thông tin Kiến trúc & Xây dựng Việt Nam
KIENTRUC.VN
• Cửa nhựa lõi thép 3AWindow
http://cuanhualoithep.com
• Tư vấn thiết kế nhà & Thi công xây dựng http://wedo.com.vn
• Thông tin đấu thấu - thông báo mời thầu http://thongtindauthau.com
• Thị trường xây dựng
http://thitruongxaydung.com
• Triển lãm VietBuild Online
http://vietbuild.vn
• Xin giấy phép xây dựng
http://giayphepxaydung.com
• Kiến trúc sư Việt nam
http://kientrucsu.org
• Ép cọc bê tông
http://epcocbetong.net
• Sửa chữa nhà, sửa văn phòng
http://suachuanha.com