TCVN 6521:1999 — Thép kết cấu bền ăn mòn khí quyển
Trạng thái: Đã phục hồi nội dung chữ và bảng từ lớp chữ PDF/giải mã phông cũ và OCR tiếng Việt cục bộ để tra cứu. Đang hậu kiểm; số liệu, ký hiệu và phần OCR cần đối chiếu bản gốc.
Hồ sơ VSQI ghi chưa xác minh được trạng thái hiện hành; tra cứu ngày 13/10/2026.
Danh mục tiêu chuẩn cùng lĩnh vực.
Nguồn đối chiếu: lớp chữ PDF/giải mã phông cũ và OCR tiếng Việt cục bộ. Giữ dấu vết nguồn và phần chưa xác minh; hình kỹ thuật/công thức gốc được giữ riêng khi cần.
Created with a trial version of Syncfusion Essential PDF
TCVN TIÊU CHUẨN VIỆT NAM
TCVN 6521 : 1999 (ISO 4952 : 1991)
THÉP KẾT CẤU BỀN ĂN MÒN KHÍ QUYỂN
Structural steels with improved atmospheric corrosion resistance
HÀ NỘI - 1999
Lời nói đầu
TCVN 6521 : 1999 hoàn toàn tương đương với ISO 4952-1991.
TCVN 86521 : 1299 do Ban kỹ thuật tiêu chuẩn TCVN/TC 17 Thép biên soạn, Tổng cục Tiêu chuẩn - Đo lường - Chất lượng để nghị, Bộ Khoa
>X—s
học, Công nghệ và Môi trường ban hành.
TIÊU CHUẨN VIỆT NAM _ TCVN 6521 : 19
Thép kết cấu bền ăn mòn khí quyển
Structural steels with improved atmospheric corrosion resisiance
1 Phạm vi áp dụng
Tiêu chuẩn này qui định thành phần hoá học và các tính chất cơ học, phương pháp sản xuất, điều ! chấp nhận và ghi nhãn của các sản phẩm thép kết cấu bền ăn mòn khí quyển.
2 Lĩnh vực áp dụng
Tiêu chuẩn này áp dung cho thép tấm cán nóng trên máy cán đảo chiều có chiếu dày từ 3 mm trở thép tấm rộng, thép thanh, thép dầm, các loại thép hình uốn và thép hình rồng”) thường được dùr điều kiện cung cấp dùng để chế tạo các phần nối ghép bằng bulông, đinh tán hoặc hàn trong các cấu kim loại? và chúng có khả năng bền ăn mòn khí quyển. Tiêu chuẩn này không bao gồm các thép đã đề cập trong các tiêu chuẩn khác, đặc biệt là:
- Thép kết cấu công dụng chung (ISO 630);
- Thép để chế tạo nói hơi và các thiết bị áp lực (ISO 2604/4);
- Thép nhiệt luyện được;
- Thép có giới hạn chảy cao (ISO 4950);
- Thép tấm mỏng kết cấu cán nóng liên tuc bến ăn mòn khí quyển (ISO 5952);
- Thép tấm để dập và dập sâu”
Vị trí và hướng lấy mẫu thử được nêu trong phụ lục A.
Đối với thép hình rỗng, thuật ngữ “gia công nóng” cùng với nghĩa “cán nóng”.
Các lưu ý khi hàn, xem sổ tay về hàn và tính hàn của thép C-Mn và thép vi hợp kim C-Mn, do Tiểu ban IX- của Viện Hàn quốc tế xuất bản (tài liệu IIS/IIW 382-71).
3) Tiêu chuẩn vế thép tấm để dập và dập sâu sẽ được ban hành.
TCVN 6521 : 1999 3 Tiêu chuẩn trích dẫn
iSO 82 Thép - Thử kéo.
ISO/R 148 Thử độ dai va đập (khía chữ V) đối với thép.
ISO/R 377 Lấy và chuẩn bị mẫu và mẫu thử đối Với thẹn c¡a công áp lực.
ISO 404 Thép và sản phẩm thép - Ÿêu cầu kỹ thuật chung khi cung cấp.
ISO630 Thép kết cấu.
ISO 2566/1' Thép - Chuyển đổi giá trị giãn dài - Phần ¡. Tnép các bon và thép hợp kim thấp. ISO 2604/4 Thép để chế tạo nồi hơi và các thiết bị áp ¡ực _ yêu cầu chất lượng - Phần 4: Tấm. ISO 4950 Thép tấm độ bền cao - Phần 1: Yêu cầu Chụng.
Phần 2: Thép được cung cấp trong điều kiện cán CÓ kiểm tra hoặc thường hoá.
Phần 3: Thép được cung cấp trong điều kiện nhiệt luyện (tôi và ram).
4 Định nghĩa
Thép bền ăn mòn khí quyền: Thép chứa một số các nguyên tố hợp kim như P, Cu, Cr, Ni, Mo,.... đưa vào để làm tăng khả năng bền ăn mòn khí quyển bằng cách tạo thành một lớp màng oxit để tụ
vệ cho kim loại nến.
5 Sản xuất
5.1 Công nghệ sản xuất thép
Trừ khi được qui định khác trong đơn đặt hàng, cóng nghệ sản xuất do người sản xuất lựa chọn nhiên công nghệ sản xuất có thể thông báo cho người mua biết nếu họ yêu cầu trong thời
giao hàng.
5.2 Công nghệ khử oxy
Trừ thép chất lượng 1A, B và 2B, các loại thép đúc Phả; cho thêm các thành phần làm mịn hạt.
chất lượng 1A, B và 2B được cung cấp ở trạng thái lặng.
5.3 Điều kiện cung cấp
Các sản phẩm thường được cung cấp ở các trạng thái neu trong bảng 1A dưới đây:
TCVN 6521 : 1
Báng 1 A
mm Sản ản phẩm dẹt Sản phẩm dài
Chất lượng | Trạng tháicán Đượcthường hoá) Trạng thái cán | Được thường h‹ L
|
1A x | X B.28 x | (x) | x | C,2C | x (x) | x (x) D,1D,2D L x | x | x
1) Trạng thái thường hoá hay tương đương nhận được bằng cách cán có khống chế nhiệt độ. (x) Biểu thị rằng sản phẩm có liên quan có thể được cung cấp ở trạng thái thường hoá hay tương đươn: nhận được các tính chất yêu cẩu.
5.4 Chất lượng bề mặt - Các khuyết tật
5.4.1 Chất lượng bề mặt Sản phẩm phải có bể mặt nhắn phẳng tương ứng với công nghệ cán được sử dụng. Chúng không d
có các khuyết tật có hại cho việc sử dụng.
5.4.2 Loại bỏ các khuyết tật
5.4.2.1 Người sản xuất có thể loại bỏ các khuyết tật nhỏ bảng cách mài miễn là chiếu dày chỗ không được giảm quá 7 % (và nhiều nhất là 3 mm) chiếu dày danh nghĩa và vẫn đảm bảo dung chiếu dày.
5.4.2.2 Trừ khi được qui định trong đơn đặt hàng, nếu không các khuyết tật lớn hơn như qui định ở có thể loại bỏ bằng cách hàn đầy trong các điều kiện sau đậy:
5.4.2.2.1 Loại bỏ các khuyết tật bể mặt
a) Tổng diện tích bế mặt bị mài hay đục trước khi hàn không được vượt quá 2 % tổng diện tích mặt của sản phẩm.
b) Chiểu dày của vật liệu bị lấy di để loại bỏ các khuyết tật trước khi hàn không được vượt quá 2t chiếu dày danh nghĩa tại vùng có khuyết tật và chiếu sâu của vết lõm trước khi hàn trong mọi trựt hợp không được vượt quá 30 mm.
c) Các khuyết tật ở các đầu mút (mép gờ) của thép góc. thép dầm, thép thanh chữ U và thanh ch và cả ở thân (cánh) và đầu mút (mép gờ) của thép hình chữ T có thể được loại bỏ bằng cách đục, :
TCVN 6521 : 1999 hoặc hàn xì: Chiều sâu của vết lõm trước khi hàn được đo từ đầu mút (mép gờ) trở vào được g
- bởi chiếu dày của sản phẩm tại chỗ bị lòm với giá trị lớn nhất là 13 mm.
d) Người sản xuất có thể sửa chữa các khuyết tật ở các mép của tẩm bảng đục, mài hay đụ với đèn xì rồi hàn. Chiều sâu của vết lỏm trước khi hàn được đo từ mép vào bị giới hạn bởi chiề của tấm với giá trị lớn nhất là 25 mm.
e) Độ giảm mặt cắt ngang của thép thanh dạng tròn. vuông hay sáu cạnh hoặc độ giảm chiế của thép thanh dẹt do sửa chữa các khuyết tật trước khi hàn không được vượt quá 5 % kích danh nghĩa của mặt cắt ngang hay độ dầy tại nơi có khuyết tật.
9) Chiều sâu của vết lõm gây ra do sửa chữa một khuyết tật trên mép của thép thanh dẹt trư‹ hàn được đo từ mép trở vào và bị giới hạn bởi giá trị nhỏ hơn trong 2 giá trị sau đây: độ dầy của !
dẹt và 13 mm.
5.42.2.2 Xử lý bể mặt bằng cách hàn
a) Tất cả các thao tác hàn phải do thợ hàn có trình độ thực hiện bằng cách dùng điện cực ch hydro phù hợp với mác thép của chỉ tiết được sửa chữa. Các điện cực phải được bảo vệ khỏi E trong quá trinh lưu kho và sử dụng.
bì) Người sản xuất phải để ra và theo dõi một cách chỉ tiết các phương pháp hàn tương ứng vớ liệu được hàn. 5.4.2.3 Chất lượng xử lý bế mặt
Các mối hàn và vùng ảnh hưởng nhiệt phải đảm bảo chất lượng và không có các vết nứt: kim loại phải được nóng chảy hoàn toàn và chảy phủ lên toàn bộ bể mặt và các mép mà không có vết lỏm vết gó lên cao. Các vết nứt nhìn thấy, rỗ xốp, sự thầm thấu không đủ hay các vết lõm không bao trong một giọt sẽ được loại bỏ trước khi giọt tiếp theo bị lắng đọng. Sau các thao tác làm sạch bề r kim loại phủ ít nhất phải phủ dẩy 2 mm trên bể mặt cán và sau đó phải được làm phẳng bằng cách hay đục hay cả 2 cách để đạt được độ phẳng kỹ thuật và mức độ bề mặt.
5.4.2.4 Kiểm tra sau xử lý bể mặt
Người sản xuất phải đưa ra một chương trình kiểm tra đề xác định rằng: a) các khuyết tật đã được loại bỏ hoàn toàn; b) các dung sai được qui định ở trên đã được tón trọng: c) các phương pháp hàn đế ra đã được tiền hành;
ở! các mối hãn phải đạt chất lượng tối thiểu như đã chỉ trên.
TCVN 6521 : 19
5.4.2.5. Các gia công tiếp theo
Nếu việc hàn để sửa chữa khuyết tật đã được thực hiện trên sản phẩm dã được thường hoá thì cản tr phải tiến hành thường hoá lại. Không cần phải thử lại sau bước gia công này. Đối với các sản phẩm c nếu như việc hàn để sửa chữa khuyết tật đã được thực hiện trên sản phẩm vừa cán xong thì có thể c
phải ủ khử ứng suất hay ủ thường hoá.
6 Các đặc tính của mác thép và chất lượng
6.1 Thành phần hóa học
6.1.1 Phân tích mẫu ở nồi rót
Phân tích mẫu ở nồi rót phải tuân thủ các giới hạn qui định ở bảng 1.
Bảng 1 - Thành phần hoá học
| Mác | Chết | ¡„ iượng | I CC max. | Mng Lg | Si% | P%s u | 8% max. | c% ' | Gus U | | N2 H max | | Me? 9 max |
| - | 8 7e255W C9 | 5? | 013 013 013 | 020đến0,60 020đền0.60 020đên060 | 0,10 đến 0.40 | 0.10 đến 0,40 010đến040 | z 0.040 5 0.040 0040 | 0038 2035 0035 | 0.40đø6n0,80 0.40đển080 040đển080 | 0,20đển0.50 020đên050 020đến050 | | 0.65 0.65 | 0.666 | ||
| * 72ôFe356W | | L | Í| ! ] NHI 28 2e" | 2zơØ | 012 | 0.12 | 0.19 Ì 9.19 9.19 | <100 x 1.00 2.60 đôn 1,60 0,60 đến 1,50 0.50 đến 1,50 | 020đền0.75 020đền0.75 0.50 <0.50 so50_ | 0.06đênO15 | 008đền0.15 z 0.0040 <0040 s0040 | 0050 | 0050 9050 0.050 2050 | 030đền12S5 030đ6n12S5 | 040đ6nO0.80 040đến080 040đ6n080 | | 0.25đên 055 | 025đ6n055 O020đền0.55.c 020đến055 0.20đến0.55 | 0.65 0.85 065 | 0.65 - 0.85 | 220 0.30 0.30 |
|
1) Các thép này phải chứa ít nhất một trong các nguyên tố làm mịn hạt theo hàm lượng nêu dưới đây: Tổng AI > 0,015 % Nb = 0.015 đến 0.060 % V = 0.02 đến 0,15 % Ti = 0,02 đến 0.10 % ° Nếu các nguyên tố này được dùng kết hợp thì ít nhất một trong các nguyên tố đó phải có trong thép v lượng tối thiểu được qui định. 6.1.2 Phân tích sản phẩm
Người mua có thể yêu cầu phân tích sản phẩm và phải được qui định khi đặt hàng. Bảng 2 đưa ra c‹ giới hạn sai lệch cho phép khi phân tích sản phẩm trong mối quan hệ với các sai lệch khi phân tích mé ở nồi rót nêu trong bảng 1 đối với các nguyên tố do người mua yêu cầu.
Chỉ phân tích các nguyên tố được đưa thêm vào theo chủ định.
TCVN 6521 : 1999
Bảng 2 - Sai lệch lớn nhất khi phân tích sản phẩm so với phân tích mầu ở nồi rót đã qui định”
| Nguyên tố | Giới hạn qui định | Sai lệch cho phép |
| c Mn Si P s cm Ni | Mo Cu Zt | Nb V | Ti | <0.19 > 0.20 < 1,50 >0,10<0.75 | < 0,040 > 0.06 < 0,15 < 0,050 > 0,30 < 0.80 | > 0,80 < 1,25 < 0,65 | < 0,30 | | > 0.20 < 0.55 <0.15 ' | > 0.015 < 0.060 | z002<0.15 | > 0.02 < 0.10 | +0,03 +0,10 0.05 +0,10 ~005 | +0.005 #0,01 + 0,005 + 0,05 | +0,10 +0,05 +0,05 + 0.05 | + 0,02 l | - 0.005 -0.01+0,02 | - 0,01 + 0,02 |
| | | | |
- Các sai lệch này áp dụng cho cả miền giới hạn trên và dưới. nhưng không áp dụng đồng thời ch‹ nguyên tổ từ các mẫu khác nhau được lấy từ các sản phẩm khác nhau xuất phát từ cùng một mẻ nấu.
Khi chỉ qui định sai lệch lớn nhất thì sai lệch chỉ là dương. Các giá trị chỉ áp dụng cho các mẫu được c bị trong các điều kiện được nêu ra trong 7.5.5.2. 6.2 Tính chất cơ học
Bảng 3 đưa ra các tính chất cơ học được đảm bảo trong điều kiện chào hàng được định nghĩa trong và được xác định trong các mẫu thử lầy theo các qui định của điều 7.
Đối với các sản phẩm dầy hơn 70 mm thì các tính chất cơ học phải được thỏa thuận khi đặt hàng.
Chú thích - Trong trường hợp thép hinh uốn và thép dầm thì chiếu dày của sản phẩm là chiều dãy của cánh tai vị trí lấy mẫu để thử cơ tính (xem hình trong phụ lục). Tuy nhiền, nếu sau thỏa thuận. các mẫu được lấy từ ¡ cánh thị đó dầy của sản phẩm lã đó đầy của cảnh ở ngay vị trí lấy mẫu
TCVN 6521 : 1 7 Điều kiện chấp nhận
7.1 Các sản phẩm cán nói trong tiêu chuẩn này có thể phải thử chấp nhận trong các điều kiện được định trong điều 5 của 1SO/R 404 về thành phần hoá học và tính chất cơ học của sản phẩm. Chỉ hành kiểm tra thành phần hoá học của sản phẩm nếu được thoả thuận khi đặt hàng.
:7.2: Nếu như việc thử để chấp nhận được qui định khi đặt hàng thì lô là một mẻ đối với tất cả các và các cấp chất lượng. 7.3 Các loạt thử
7.3.1 Phải tiến hành một loạt các phép thử đối với mỗi lô 50 tấn hay (một phần) ít hơn số sản p cùng một dạng từ cùng một mẻ nấu và có cùng một miền độ dầy như được định nghĩa trong bảng 3.
Tuy nhiên, nếu được thỏa thuận khi đặt hàng, đơn vị chấp nhận có thể bao gồm tấm nguyên gốc.
Bảng 3 - Tính chất cơ học
| ¡| R(øb) | A% (6) KVUỤ Mác Chất Giới hạn chảy qui định Nmmổ min min? . lượng N/mm, min min trên | 565 5, [ e<16 16<es40 40<@e<63 | | 1+20®9 | 0® | .20C Fe2355W | 8B 235 25... 215 360 25 ruam | € 285..ò2. 225 ÔỔÔ 215 s.8360 25 27 I,_ườ) 2355... 225 rLÐ mm 1.360 25 .i | “es1i8 | 16<8<35 35<@s<50 50<8s70 “Fe355W 1A -- 3569) | 1.480 20 Inmr; 356" 480 20 | 27 728.35 345 335 325 470 20 7. G02 | 36 | 345 35. 328. 270 20 z7 | s5 I. 355 345 35 | 325 470. | 20 | | 2
1) Đối với các mẫu thử ngang (tấm hay dải khổ rộng không nhỏ hơn 600 mm), các giá trị này phải g: đi 2.
2) Lấy trung bình của 3 lần thử. không một lần thử riêng biệt nào được nhỏ hơn 70 % giá trị trung bình : nhất được qui định.
3) Chất lượng này chỉ được cung cấp đối với sản phẩm chiếu dày không lớn hơn 12 mm.
- Cũng có thể dùng các mẫu thử không tỷ lệ (xem 7.5.1).
7.3.2 Một loạt các phép thử gồm: - một phép thử kéo (hay nhiều hơn theo 7.3.4.1 đối với các sản phẩm có chiều dày không lớn ! 16mm); - một loạt 3 phép thử độ dai va đập ở + 20°C đối với chất lượng B, ở 0°C đối với chất lượng C, ở: 20°C đối với chất lượng D,
TCVN 6521 : 1999
và nếu được qui đinh khi đặt hàng, - một phân tích thành phần hoá học của sản phầm (xem 6.1.2).
7.3.3 Trừ khi có qui định khác khi đặt hàng, người mua hoặc người đại diện có thể chọn mẫu để !
tra lại các tính chất. 7.3.4 Khi không có sự chỉ định nào của người mua thì qui trình lấy mẫu như sau: 7.3.4.1 Thử kéo
Lấy một mẫu từ sản phẩm dày nhất trong một nhóm chiều dày - tuy nhiên, với điều kiện bổ sung đối nhóm e < 16 mm răng chiều dày lớn nhất của các sản phẩm trong một lô không được lớn hơn 2 chiều dày nhỏ nhất.
7.3.4.2 Thử độ dai va đập Lấy một mẫu từ sản phẩm dày nhất trong một nhóm chiều dày.
Đối với chất lượng D, nếu được thoả thuận khi đặt hàng thì lấy từ mỗi sản phẩm một mẫu.
7.4 Vị trí và hướng cuả mẫu thử (xem ISO/R 377) 7.4.1 Thép tấm và thép dải khổ rộng có chiều rộng bằng hoặc lớn hơn 600 mm
74.1.1 Việc lấy mẫu được tiến hành sao cho trục của mẫu thử nằm ở giữa khoảng đường tâm hướ
cán và mép của sản phẩm cán.
7.4.1.2. Trục của mẫu thử kéo phải vuông góc với hướng cán. Trong trường hợp mẫu thử hình trụ 1
trục của mẫu thử nắm ở 1/6 chiều dày của sản phầm.
7.4.1.3. Trục của mẫu thử độ dai va đập luôn luôn phải song song với hướng cán.
7.4.2 Thép dải khổ rộng có chiều rộng nhỏ hơn 600 mm
Trục dọc của mẫu thử phải song song với hướng cán. Tuy nhiên. nếu được thỏa thuận, đối với chiề rộng giữa 450 và 600 mm, có thể dùng mẫu thử ngang.
7.4.3 Thép hình và thép dầm Trục dọc của mẫu thử phải song song với hướng cán.
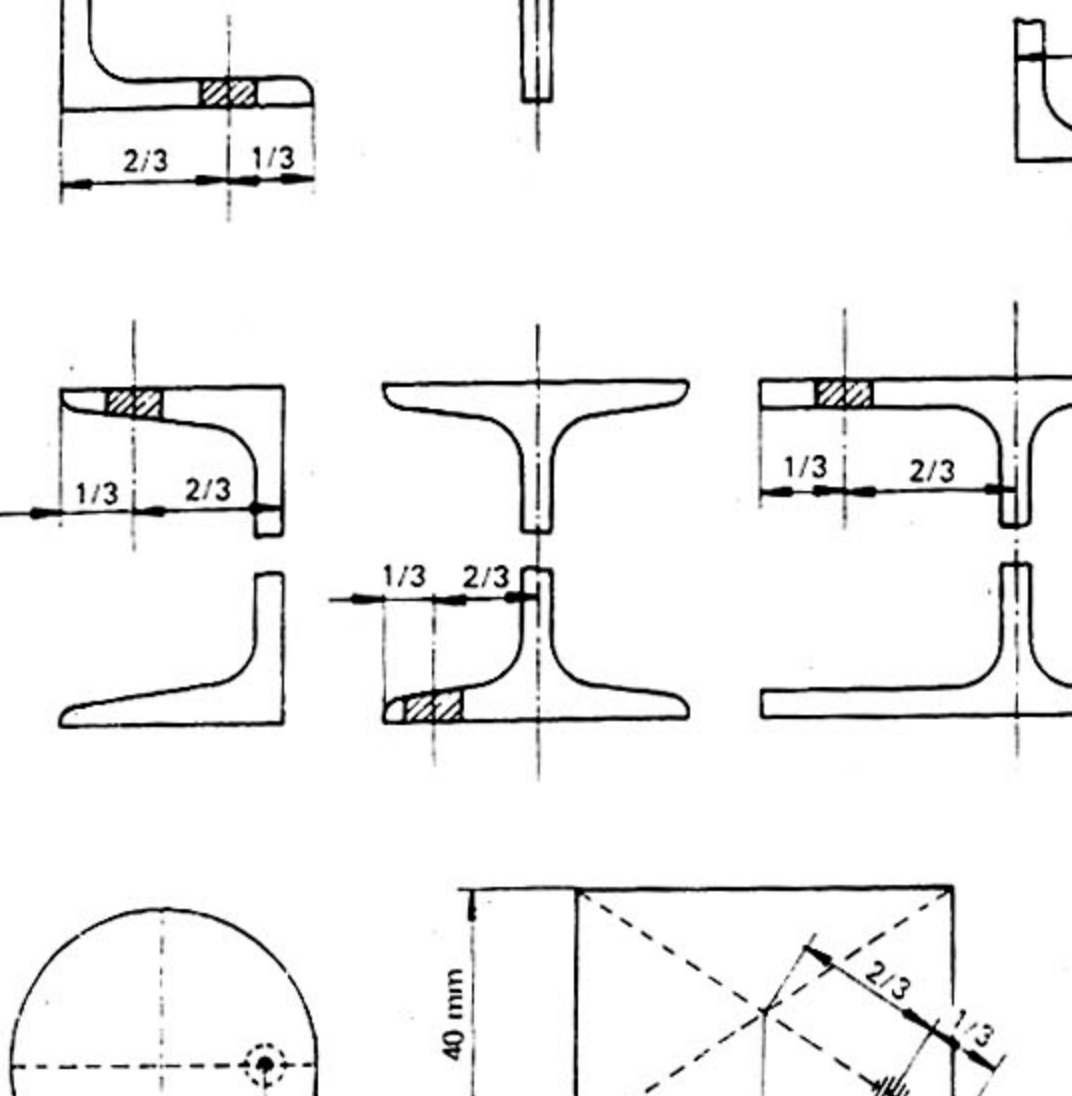
Phải lấy các mẫu sao cho trục của các mẫu thử nảm ở 1/3 tính từ mép ngoài của nửa cánh (đối với thé hình chữ I) hay của cánh (đối với các loại thép hình khác). đối với các thép hình uốn loại nhỏ, càng gấi vị trí đó càng tốt (xem hình vẽ trong phu lục). Hoặc các mẫu có thể được lấy ở vị trí 1/4 tính từ mé‡
ngoài cua cánh
10
TCVN 6521 : 1
Người sản xuất lựa chọn vị trí lấy mẫu. Tuy nhiên, trong trường hợp chưa thống nhất thì chỉ xem xé! kết quả nhận được từ các mẫu thử lấy từ phần cánh.
7.4.4. Thép tròn, thép vuông, thép dẹt, thép sáu cạnh hoặc các sản phẩm tương tự khác
Trục dọc của mẫu thử song song với hướng cán.
Đối với các kích thước nhỏ, mẫu thử là một đoạn sản phẩm.
Trong các trường hợp khác phải lấy mẫu sao cho truc của mẫu thử nằm cảng xa càng tốt: - đối với mẫu thử hình lăng trụ, ở 1/3 của nửa chiều rộng hoặc nửa đường chéo;
- đối với mẫu thử hình trụ, ở 1/3 phía ngoài của bán kính (xem hình và trong phụ lục).
7.4.5 Thép hình rỗng
Đối với các loại thép hình nhỏ ể mẫu thử là một đoạn của sản phẩm.
Đối với thép hình dạng tròn thì mẫu thử phải lấy dọc theo trục ở điểm bất kỳ trên chu vi.
Đồi với thép hình dạng vuông hay chữ nhật mẫu thử phải lấy dọc trục tại điểm giữa của các đình.
Đối với các loại thép hình uốn rỗng được hàn thì các mẫu thử dọc phải lấy ở bên ngoài vùng hàn. 7.5 Phương pháp thử - Dạng mẫu thử
7.5.1 Thử kéo (xem ISO 82).
7.5.1.1. Thông thường mẫu thử được dùng là mẫu thử tỷ lệ hình lăng trụ hoặc hình trụ có chiều dài định được xác định bởi công thức:
Lo=5,65 Š„
Với Sợ là diện tích mặt cắt ngang qui định của mẫu thử.
Mẫu thử hình lăng trụ của thiết diện ngang hình chữ nhật có chiều rộng qui định nhỏ nhất là 40 mm, chiều dày của nó là chiều dày của sản phẩm, tuy nhiên nếu chiều dày của sản phẩm vượt quá 30 n thì có thể giảm đi còn 30 mm bằng cách làm phẳng hay mài bớt ở một mặt.
Mẫu thử hình trụ có đường kính từ 10 đến 30 mm, chiều dài qui định được xác định bằng công th nêu trên.
7.5.1.2 Cũng có thể dùng mẫu thử khóng tỷ lệ với chiếu dài qui định ban đầu không đổi. Trong trườ hợp này
TCVN 6521 : 1999
3) nêu chiều dài qui định là 200 mm - đối với sản phẩm dạng tấm thì giá trị độ giản dài được đảm bảo là A > 16 %;
- đối với thép thanh, thép dầm và thép hình thì giá trị độ giản dài được dảm bảo là A > 18 % với sản phẩm dày hơn 8 mm và A > 16 % đối với sản phẩm dày bằng và nhỏ hơn 8 mm;
b) đối với các chiều dài khác thì cần tham khảo bảng chuyển đổi (xem ISO 2566/1).
Tuy nhiên, trong các trường hợp chưa thống nhất thì chỉ có các kết quả nhận được từ các mẫu thử t' là được xem xét.
7.5.1.3. Giới hạn chảy được qui định trong các bảng là giới hạn chảy trên hay giới hạn chảy tại 0, (tổng giãn dài)
Nếu được thoả thuận khi đặt hàng thì yêu cầu thử giới hạn chảy tại 0,2 % (độ giản dài không tỷ lệ) ! giới hạn chảy dưới hay giới hạn bền Ru. Đặc tính này được thoả mãn nếu giá trị đo tương ứng đạt đi các giá trị giới hạn chảy qui định trong bảng.
7.5.2 Thử độ dai va đập
7.5.2.1 Thử độ dai va đập thường được tiến hành đối với các sản phẩm chiếu dày không nhỏ ! 12 mm hay có đường kính không nhỏ hơn 16 mm. Mẫu thử được chế tạo sao cho bề mặt của mẫu ‹ bể mặt cán nhất không quá 2 mm so với bể mặt cán, vết khía vuông góc với bể mặt cán.
Nếu được thỏa thuận khi đặt hàng, các phép thử độ dai va đập có thể được thực hiện trên các sản ph nhỏ hơn 12 mm thì kích thước của mẫu thử phải tuân theo các qui định trong ISO/R 148, tức 10 mm x 7,5 mm và 10 mm x 5 mm, và các giá trị năng lượng phải được xác định bảng thỏa thuận. nhiên, nếu được thỏa thuận khi đặt hàng thì các mẫu thử có thể có chiếu rộng bằng chiều dày của : phẩm miễn là nó không nhỏ hơn 5 mm.
7.5.2.2 Phép thử này được tiến hành bằng cách dùng một mẫu thử dạng thanh có vết khía chữ V (x ¡SO/R 148), giá trị dược xem xét là giá trị trung bình cộng của các kết qủa nhận được từ 3 mẫu thử c: nhau trong cùng một phôi, trừ khi cẩn phải thử bồ sung (xem 7.5.4).
7.5.3 Các phép thử hỏng hoặc các mẫu thử hỏng
7.5.3.1 Khi một phép thử không cho kết quả đã được qui định do sai sót trong việc thực hiện phép thì phải huỷ bỏ phép thử. Sai sót trong việc thực hiện phép thử nghĩa là chế tạo sai, lắp ráp không đi hay các bất bình thường khác không phụ thuộc vào bản thân kim loại.
75.32 Nếu một mẫu thử có khuyết tật mà cho các kết quả thỏa mắn thì lô hàng được chấp nh nhưng mẫu thử này phải được kiểm tra lại cẩn thận.
12
TCVN 6521 : 1
7.5.4 Thử bồ sung
Nếu trong quá trình thử để chấp nhận mà một phép thử không cho kết quả yêu cầu thì phải tiến † thử bổ sung theo qui định dưới đây, trừ khi được thỏa thuận khác.
7.5.4.1 Thử kéo
7.5.4.1.1 Nếu mẫu thử không thỏa mãn các yêu cầu thì phôi mẫu đó được coi là không phù hợp với yêu cầu kỹ thuật của sản phẩm trừ khi hai mẫu thử khác từ cùng một phôi mẫu được đem thử và cho kết quả thoả mãn. Trong trường hợp này, mẫu và lô hàng được coi là phù hợp với yêu cầu kỹ thuật
sản phầm.
7.5.4.1.2: Nếu một hay cả hai mẫu thử bồ sung không thỏa mãn các yêu cầu thì phôi mẫu đó được là không thỏa mãn yêu cầu kỹ thuật của sản phẩm.
Trong trường hợp này có thể áp dụng các yêu cầu của điều 8. 7.5.4.2 Thử độ dai va đập
7.5.4.2.1 Nếu giá trị trung bình của ba giá trị độ dai va đập nhỏ hơn giá trị trung bình tối thiểu đã định hay nếu một giá trị riêng lẻ nhỏ hơn 70 % giá trị qui định thì phải lấy 3 mẫu thử từ cùng một lồ ! để thử bổ sung. Giá trị trung bình của sáu kết quả không được nhỏ hơn giá trị trung bình tối thiểu c qui định. Không được có quá hai giá trị riêng lẻ nhỏ hơn giá trị trung bình tối thiểu được qui định vả được phép có một giá trị riêng rễ có thể nhỏ hơn 70 % giá trị này.
7.5.4.2.2 Nếu mẫu thử đấu tiên khóng thỏa mãn các yêu cầu kỹ thuật của sản phẩm thì phần vặt còn lại có thể được chấp nhận miễn là hai mẫu đại diện được đem thử theo đúng yêu cấu và cho các
quả thỏa mãn.
Nếu không. có thề áp dụng các yêu cầu của điều 8.
7.5.5 Phân tích hoá học
7.5.5.1 Trong trường hợp có tranh chấp thì phương pháp được dùng để phân tích thành phần hoá phải phù hợp với các yêu cầu của các tiêu chuẩn tương ứng. Nếu không có các tiêu chuẩn như vậy các bền liên quan phải thoả thuận về phương pháp được dùng.
7.5.5.2 Nếu việc phân tích sản phẩm được yêu cầu khi đặt hàng thì các bên phải thoả thuận số lư mẫu cần phải lấy. Chỉ tiến hành các phân tích bố sung khi có thỏa thuận trước.
Các mẫu có thể được lấy từ. các phỏi mẫu dùng để kiểm tra cơ tính. hoặc từ toàn bô chiều dày phẩm tại cùng một vị trí với các phôi mẫu thử.
Trong các trường hợp có tranh chấp thì chỉ có các kết quả phân tích các phoi tiện nhận được từ toan bệ chiếu dày của sản phẩm là được chấp nhận.
Đối với thép hình, khi chọn và chuẩn bị mẫu cho. phân tích hoá học phải áp dụng các yêu cầu 3.2 và 3.S của ISO¿R 377.
7.6 Hồ sơ
Phải tuân thủ các khuyến nghị 5.2 và 5.3 trong ISO 404. Phải qui định loại chứng chỉ yêu cẩu kh đặt hàng.
8 Thử lại (xem 6.5 trong ISO 404)
8.1 Nếu cẩn thiết, người sản xuất có thể đệ trình lại để chấp nhận các sản phẩm đã bị loại bỏ trong quá trình kiểm tra lần đầu do không đáp ứng các yêu cầu kỹ thuật của sản phẩm sau khi đã xử lý mộ cách thích hợp (hạ cấp, nhiệt luyện) và nếu được yêu cầu thì phải thông báo điều này cho người mu‹ biết. Trong trường hợp này phải tiến hành thử như chúng được áp dụng cho một đơn vị chấp nhận mới.
8.2 Người sản xuất có quyền để xuất chất lượng hay loại thép khác đối với các sản phẩm đã bị loại tạ lần kiểm tra đầu tiên.
9 Thử không phá huỷ
Nếu người mua yêu cầu thử không phá hủy để khẳng dinh chất lượng của sản phẩm một cách chắc chát bằng chụp X quang, siêu âm, từ tính hay phương pháp nhuộm thẳm thấu thì các phép thử này phải đượ. thỏa thuận giữa nhà thầu và người đặt hàng. Thoả thuận này phải cụ thể bao gồm phương pháp thử v. đánh giá kết quả thử.
10 Ghi nhân Trừ khi được thỏa thuận khác khi đặt hàng, sản phẩm phải mang các thông tin sau: a) biểu tượng xác định chất lượng và loại thép; b) số của mẻ nấu: c). các thông tin cần thiết của nhà cung cấp; và có thể, d) biểu tượng các chừ cái và các con số để xác định chứng chỉ, mẫu và sản phẩm. Trong trường hợp sản phẩm có khối lượng nhỏ được bó thành bó thì việc ghi nhãn được ghi đơn giả
trên tấm nhăn gắn vào từng bó hay trên đỉnh góc của các kiện hàng.
14
TCVN 6521 : 1
Phụ lục A (qui định)
Thép kết cấu dạng thanh và hình - Vị trí và hướng của mẫu thử Vị trí của mẫu thử
| C__
“¬
Ð
¬ 273.113: LINH lo xu ni Il-— F- mem ị
H . tt X ¡ 1 ` ! I : . < | | E----- hài La | 1 .ms li me i1 NH4 1 j N 4 l mm 1¬-†— | L23_ lai. | | 33) La | Iưm =>” "ni E= Lư= 1 = -— ; „II ‡ HS