TCVN 5017-1:2010 — Hàn và các quá trình liên quan - Từ vựng - Phần 1: Các quá trình hàn kim loại
Trạng thái: Đã phục hồi nội dung chữ và bảng từ lớp chữ PDF/giải mã phông cũ và OCR tiếng Việt cục bộ để tra cứu. Đang hậu kiểm; số liệu, ký hiệu và phần OCR cần đối chiếu bản gốc.
Hồ sơ VSQI ghi còn hiệu lực (A); tra cứu ngày 13/10/2026.
Danh mục tiêu chuẩn cùng lĩnh vực.
Nguồn đối chiếu: lớp chữ PDF/giải mã phông cũ và OCR tiếng Việt cục bộ. Giữ dấu vết nguồn và phần chưa xác minh; hình kỹ thuật/công thức gốc được giữ riêng khi cần.
             CreatedCreatedCreatedCreatedCreatedCreatedCreatedCreated withwithwithwithwithwithwithwith aaaaaaaa trialtrialtrialtrialtrialtrialtrialtrial versionversionversionversionversionversionversionversion ofofofofofofofof SyncfusionSyncfusionSyncfusionSyncfusionSyncfusionSyncfusionSyncfusionSyncfusion EssentialEssentialEssentialEssentialEssentialEssentialEssentialEssential PDFPDFPDFPDFPDFPDFPDFPDF


                       TIÊU CHUẨN QUỐC GIA
                     TCVN 5017-1 : 2010
                          ISO 857-1 : 1998

 HÀN VÀ CÁC QUÁ TRÌNH LIÊN QUAN - TỪ VỰNG - PHẦN 1: CÁC QUÁ TRÌNH HÀN KIM LOẠI

           Welding and allied processes - Vocabulary - Part 1: Metal welding processes

Lời nói đầu

TCVN 5017-1 : 2010 thay thế cho TCVN 5017 : 1989.

TCVN 5017-1 : 2010 hoàn toàn tương đương với ISO 857-1 : 1998.

TCVN 5017-1 : 2010 do Ban kỹ thuật Tiêu chuẩn Quốc gia TCVN/TC 44 Quá trình hàn biên soạn,
Tổng cục Tiêu chuẩn Đo lường Chất lượng đề nghị, Bộ Khoa học và Công nghệ công bố.

TCVN 5017 : 2010 (ISO 857) Hàn và các quá trình liên quan - Từ vựng bao gồm 2 phần:

\- Phần 1 (ISO 857-1 : 1998): Các quá trình hàn kim loại

\- Phần 2 (ISO 857-2 : 2005) Các quá trình hàn vảy mềm, hàn vảy cứng và các thuật ngữ liên quan.


 HÀN VÀ CÁC QUÁ TRÌNH LIÊN QUAN - TỪ VỰNG - PHẦN 1: CÁC QUÁ TRÌNH HÀN KIM LOẠI

        Welding and allied processes - Vocabulary - Part 1: Metal welding processes

1\. Phạm vi áp dụng

Tiêu chuẩn này định nghĩa các quá trình hàn kim loại và các thuật ngữ liên quan.

2\. Tài liệu viện dẫn

Các tài liệu viện dẫn sau rất cần thiết cho việc áp dụng tiêu chuẩn này. Đối với các tài liệu viện dẫn
ghi năm công bố thì áp dụng phiên bản được nêu. Đối với các tài liệu viện dẫn không ghi năm công
bố thì áp dụng phiên bản mới nhất, bao gồm cả các sửa đổi, bổ sung (nếu có).

ISO 4063 : 1998, Welding and allied processes - Nomenclature of processes and reference numbers
(Hàn và các quá trình có liên quan - Danh mục các quá trình và các số hiệu tham chiếu).

ISO 13916 : 1996, Welding - Guidance on the measurement of preheating temperature, interpass
temperature and preheat maintenance temperature (Hàn - Hướng dẫn đo nhiệt độ nung nóng trước,
nhiệt độ giữa các lớp hàn và nhiệt độ nung nóng trước cho bảo dưỡng).

3\. Thuật ngữ cơ bản

3.1 Hàn kim loại

Nguyên công liên kết kim loại bằng cách nung nóng hoặc ép hoặc kết hợp giữa nung nóng và ép để
bảo đảm tính liên tục của kim loại các chi tiết được nối ghép với nhau.

CHÚ THÍCH 1: Có thể sử dụng hoặc không sử dụng kim loại điền đầy có nhiệt độ nóng chảy bằng
nhiệt độ nóng chảy của kim loại cơ bản. Kết quả của quá trình hàn là mối hàn.

CHÚ THÍCH 2: Định nghĩa này cũng bao gồm các quá trình tạo ra lớp phủ kim loại trên bề mặt.

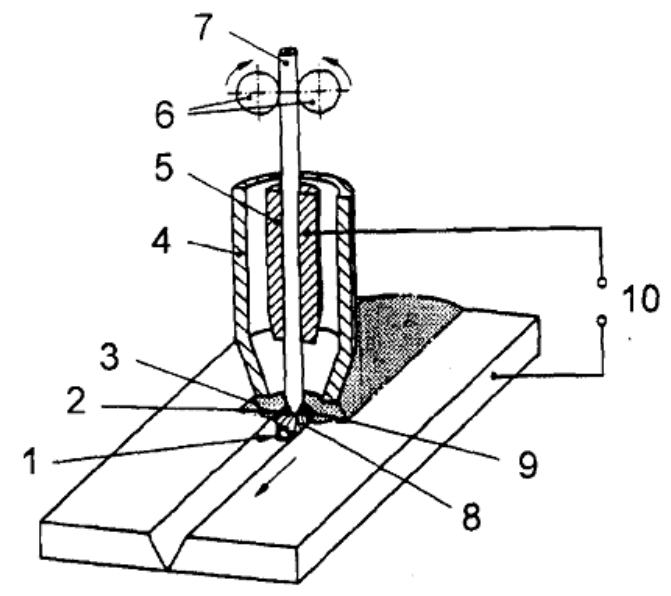
3.1.1 Hàn áp lực

Quá trình hàn thường không có kim loại điền đầy, trong đó ngoại lực được tác dụng tới mức có thể
gây ra sự biến dạng dẻo nhiều hoặc ít của cả hai bề mặt được hàn với nhau.

CHÚ THÍCH: Thông thường, nhưng không cần thiết các bề mặt được nung nóng để cho phép hoặc
thuận lợi cho việc tạo ra quá trình hàn.

3.1.2 Hàn nóng chảy

Công việc hàn được thực hiện không có tác dụng của ngoại lực mà bằng cách làm nóng chảy các bề
mặt được hàn với nhau và thường có bổ sung nhưng cũng có thể không cần thiết phải bổ sung kim
loại điền đầy nóng chảy.
3.1.3 Phủ bề mặt (bằng hàn)
Tạo ra một lớp kim loại trên chi tiết gia công bằng phương pháp hàn để đạt được tính chất hoặc kích
thước yêu cầu.
3.1.4 Nối (bằng hàn)
Tạo ra mối nối bền lâu giữa hai hoặc nhiều chi tiết bằng phương pháp hàn.
CHÚ THÍCH: Thuật ngữ này dùng để phân biệt hàn với phủ bề mặt.
3.2 Chất mang năng lượng
Hiện tượng vật lý cung cấp năng lượng cần thiết cho hàn bằng cách truyền hoặc biến đổi năng lượng
trong các chi tiết gia công (hàn).
CHÚ THÍCH 1: Trong Điều 4 đã sử dụng các chất mang (tải) năng lượng với các số hiệu tương ứng
sau:
1 Chất rắn
2 Chất lỏng
3 Chất khí
4 Chất phóng điện
5 Chất phát xạ (bức xạ)
6 Chuyển động của một khối lượng
7 Dòng điện
8 Không được qui định
CHÚ THÍCH 2: Khi hàn có sử dụng các chất mang năng lượng là chất rắn, chất khí hoặc chất phóng
điện thì nhiệt cần dùng cho hàn phải được tác dụng vào các chi tiết gia công, trong khi hàn bằng
chùm tia năng lượng bức xạ, hàn bằng chuyển động của một khối lượng hoặc hàn bằng dòng điện thì
năng lượng (hoặc năng lượng cơ học trong hàn nguội có áp lực) được tạo ra bởi sự biến đổi năng
lượng trong bản thân chi tiết gia công (hàn).
Đối với chất rắn, chất lỏng và chất khí, yếu tố quyết định là entanpi của chúng. Chất phóng điện và
dòng điện là các cơ cấu dẫn hướng năng lượng của các hạt tích điện chuyển động tới vùng hàn.
Trong trường hợp chất phóng điện năng lượng này được tạo ra bởi plasma hoặc tia lửa điện và trong
môi trường dòng điện, năng lượng này được tạo ra bởi nhiệt của điện trở. Khi có dòng điện chạy qua
do cảm ứng hoặc được truyền tới bởi dây dẫn.
Bức xạ là sự truyền năng lượng dưới dạng sóng bởi ánh sáng hoặc các chùm hạt tích điện. Đối với
chuyển động của một khối lượng, các yếu tố đặc trưng là lực và sự dịch chuyển theo thời gian. Các
dạng khác nhau của chuyển động là chuyển động tịnh tiến, chuyển động quay và chuyển động dao
động.
4. Thuật ngữ liên quan đến các quá trình hàn kim loại
4.1 Hàn áp lực
4.1.1 Chất mang năng lượng: Vật thể rắn
4.1.1.1 Hàn chi tiết được nung nóng
Các quá trình hàn bằng áp lực khi các chi tiết gia công được nung nóng bằng dụng cụ gia nhiệt trong
vùng mối nối được hàn.
CHÚ THÍCH: Việc nung nóng có thể là nung nóng không đổi hoặc nung nóng mạch động và mối hàn
được thực hiện bằng cách tác dụng lực mà không có bổ sung thêm vật liệu điền đầy. Lực được tác
dụng bởi dụng cụ hình nêm hoặc thông qua vòi phun cấp một trong các chi tiết được hàn.
4.1.1.2 Hàn bằng dụng cụ hình nêm được nung nóng
Hàn chi tiết được nung nóng bằng dụng cụ hình nêm được nung nóng.
Xem Hình 1.
CHÚ DẪN:
1 Mối hàn
2 Bộ phận cấp chi tiết hàn
3 Nguồn điện
4 Dụng cụ hình nêm
5 Chi tiết gia công
Hình 1 - Hàn bằng dụng cụ hình nêm được nung nóng
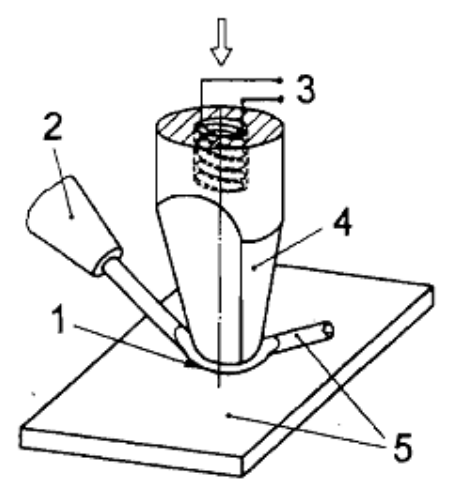
4.1.1.3 Hàn bằng vòi cấp chi tiết hàn được nung nóng
Hàn chi tiết được nung nóng bằng vòi cấp chi tiết hàn được nung nóng.
Xem Hình 2.
CHÚ DẪN:
1 Chi tiết gia công (hàn)
2 Nguồn điện
3 Vòi cấp chi tiết hàn
4 Mối hàn
Hình 2 - Hàn bằng vòi cấp chi tiết hàn được nung nóng
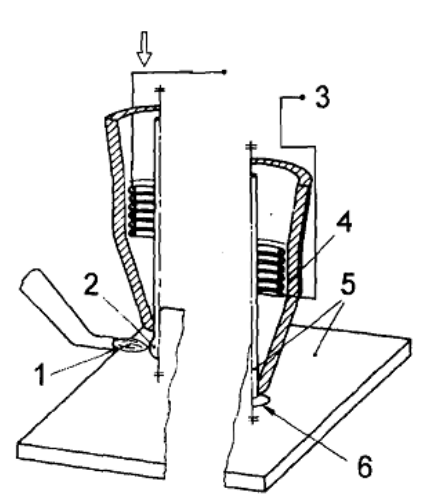
4.1.1.4 Hàn bằng đầu đinh
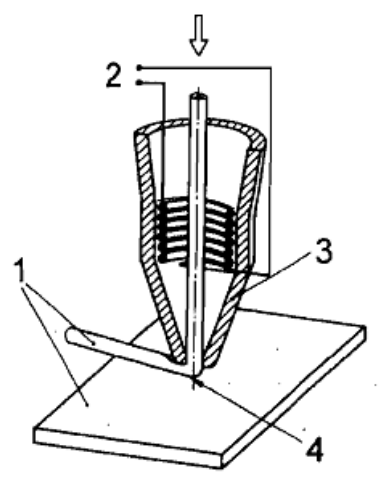
Biến thể của quá trình hàn bằng vòi cung cấp chi tiết hàn được nung nóng khi mà đầu mút của một
hoặc hai dây thép được cấp qua vòi và được nung nóng bằng ngọn lửa hoặc bằng phóng điện để tạo
thành giọt kim loại nhỏ, dưới tác dụng của lực giọt kim loại này được ép phẳng thành dạng đầu mũ
đinh.
CHÚ THÍCH: Cũng có thể thực hiện các quá trình hàn 4.1.1.2 đến 4.1.1.4 bằng chất mang năng
lượng, chuyển động của khối lượng (hàn siêu âm) hoặc bằng sự kết hợp của cả hai quá trình trên.
Xem hình 3.
CHÚ DẪN:
1 Ngọn lửa
2 Giọt kim loại nóng chảy
3 Nguồn điện
4 Vòi cấp dây
5 Chi tiết gia công
6 Mối hàn
Hình 3 - Hàn bằng đầu đinh.
4.1.2 Chất mang năng lượng: chất lỏng
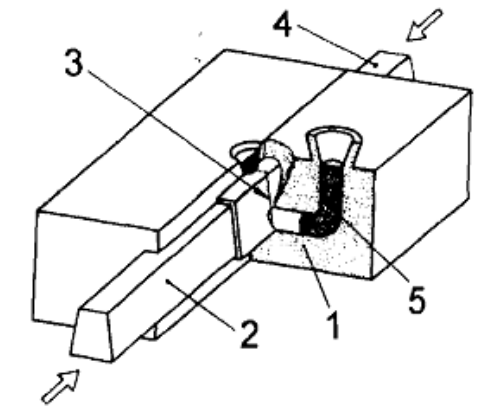
4.1.2.1 Hàn trong khuôn đúc có áp lực
Hàn áp lực khi mối nối được đặt trong khuôn đúc và kim loại nóng chảy được rót lên các bề mặt
được hàn tới khi hoàn thành được mối nối hàn.
Xem hình 4.
CHÚ THÍCH: Kim loại nóng chảy thường được tạo thành bởi phản ứng nhiệt nhôm (xem 4.2.2.2)
CHÚ DẪN:
1 Khuôn đúc
2 Chi tiết gia công (hàn)
3 Mối hàn
4 Chi tiết gia công (hàn)
5 Kim loại nóng chảy
Hình 4 - Hàn trong khuôn đúc có áp lực
4.1.3 Chất mang năng lượng: chất khí
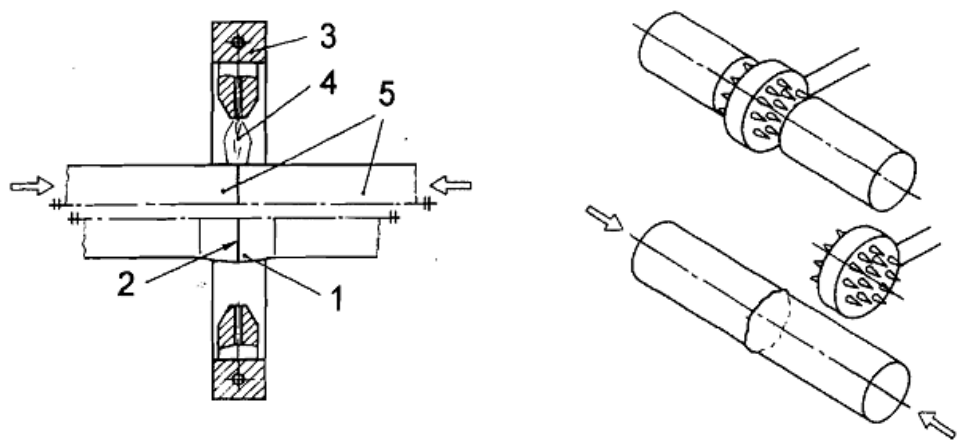
4.1.3.1 Hàn bằng ngọn lửa oxy - khí đốt có áp lực (47)
Hàn áp lực trong đó các chi tiết hàn được nung nóng tại các bề mặt hàn lại với nhau bằng ngọn lửa
oxy-khí đốt và mối hàn được tạo thành bằng tác dụng của lực mà không có bổ sung kim loại điền
đầy. Mối nối ghép của các chi tiết hàn có thể là loại hở hoặc khép kín.
Xem Hình 5.
a) Mối nối ghép loại kín
b) Mối nối ghép hở
CHÚ DẪN:
1 Đầu được chồn lại
2 Mối hàn
3 Mỏ hàn
4 Ngọn lửa hàn
5 Chi tiết gia công hàn
Hình 5 - Hàn bằng ngọn lửa oxy-khí đốt có áp lực
4.1.4 Chất mang năng lượng: Chất phóng điện
4.1.4.1 Hàn giáp mép với hồ quang di chuyển dọc theo mối hàn (185)
Hàn hồ quang áp lực, trong đó hồ quang bị một từ trường đẩy di chuyển dọc theo mối hàn để nung
nóng các bề mặt được hàn, sau đó các bề mặt này được ép lại với nhau bằng lực và được hàn lại.
4.1.4.2 Hàn xung (77)
Hàn áp lực khi sử dụng nhiệt từ hồ quang được tạo ra bởi sự phóng điện nhanh. Áp lực được tác
dụng có xung động trong quá trình hoặc ngay sau sự phóng điện.
CHÚ THÍCH: Cũng có thể có sự nung nóng thêm do điện trở kèm theo. Quá trình này được sử dụng
chủ yếu cho hàn các vít cấy.
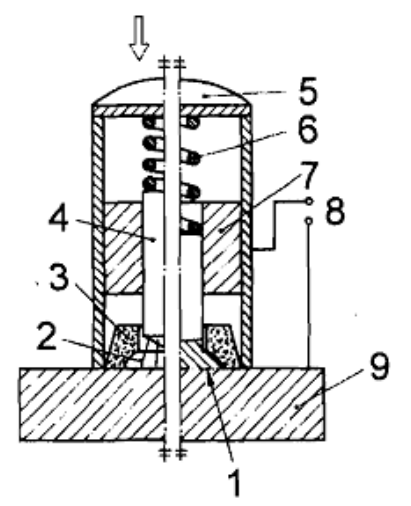
4.1.4.3 Hàn hồ quang các vít cấy bằng nóng chảy và rèn có vòng gốm hoặc khi bảo vệ (783)
Hàn xung một vít cấy có đầu mút tiếp xúc ban đầu với chi tiết hàn và sau đó mồi sự phóng điện bằng
cách nâng đầu mút vít cấy lên và bảo vệ sự phóng điện bằng vòng gốm hoặc khí bảo vệ.
Xem hình 6.
CHÚ DẪN:
1 Mối hàn
2 Hồ quang
3 Vòng gốm
4 Vít cấy (chi tiết hàn)
5 Súng hàn
6 Lò xo
7 Nam châm nâng
8 Nguồn điện
9 Chi tiết hàn (gia công)
Hình 6 - Hàn hồ quang các vít cấy bằng nóng chảy và rèn có vòng gốm hoặc khí bảo vệ
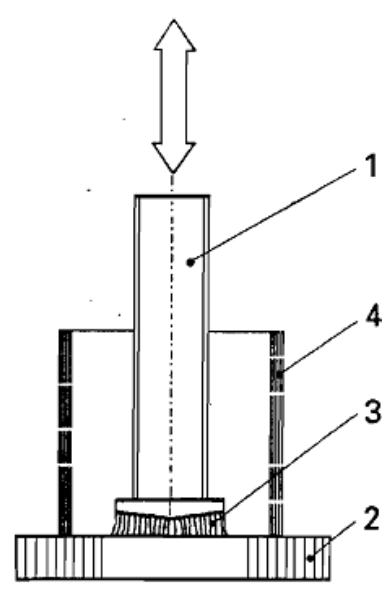
4.1.4.4 Hàn hồ quang các vít cấy bằng phóng điện của tụ điện (785)
Hàn hồ quang vít cấy có dạng chốt trong đó hồ quang được tạo ra bằng sự phóng điện với dòng điện
có cường độ lớn từ một tụ điện để nung nóng giữa vít cấy và chi tiết hàn.
CHÚ DẪN:
1 Vít cấy
2 Chi tiết hàn (gia công)
3 Hồ quang
4 Ống chặn
Hình 7 - Hàn hồ quang các vít cấy bằng phóng điện của tụ điện
4.1.4.5 Hàn hồ quang các vít cấy bằng phóng điện của tụ điện có đầu mồi lửa dạng chuyên
dùng (786)
Hàn xung một vít cấy khi hồ quang được mồi bằng sự nóng chảy và bốc hơi của một đầu mút dạng
chuyên dùng của vít cấy bởi dòng điện có cường độ lớn.
Xem Hình 8.
CHÚ DẪN:
1 Mối hàn
2 Đầu vít cấy
3 Chi tiết hàn (gia công)
4 Hồ quang
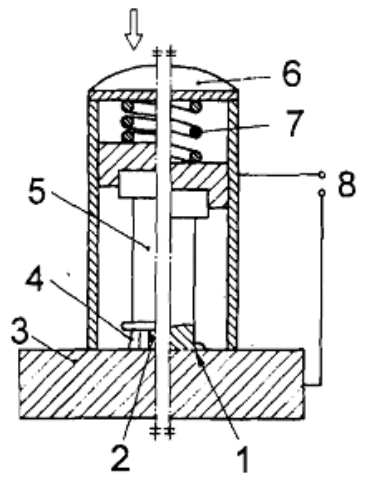
5 Vít cấy (chi tiết hàn)
6 Súng hàn
7 Lò xo
8 Nguồn điện
Hình 8 - Hàn hồ quang các vít cấy bằng phóng điện của tụ điện có đầu mồi lửa dạng chuyên
dùng
4.1.5 Chất mang năng lượng: sự (chất) bức xạ
(Cho đến nay chưa có quá trình hàn nào)
4.1.6 Chất mang năng lượng: chuyển động của một khối lượng
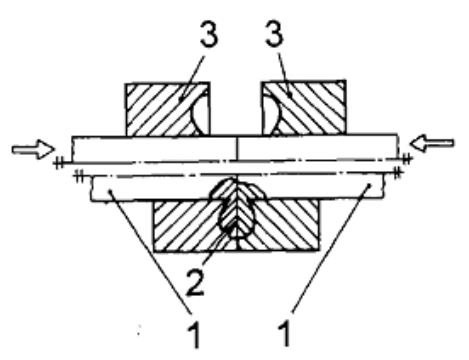
4.1.6.1 Hàn nguội bằng áp lực
Quá trình hàn chỉ sử dụng áp lực tác động liên tục để tạo ra các biến dạng dẻo lớn.
4.1.6.2 Hàn nguội bằng chồn dập
Hàn nguội bằng áp lực trong đó các khuôn chồn dập được sử dụng như các đồ gá kẹp để tạo ra sự
biến dạng và chảy dẻo yêu cầu.
Xem Hình 9.
CHÚ DẪN:
1 Chi tiết hàn (gia công)
2 Mối hàn
3 Đồ gá kẹp
Hình 9 - Hàn nguội bằng chồn dập
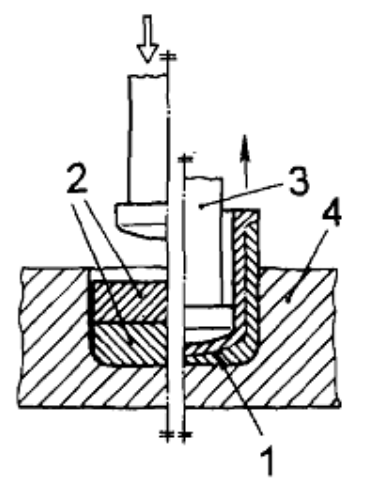
4.1.6.3 Hàn nguội bằng thúc ép
Hàn nguội bằng áp lực với việc sử dụng khuôn thúc ép chuyên dùng.
Xem Hình 10.
CHÚ DẪN:
1 Mối hàn
2 Chi tiết hàn (gia công)
3 Chày ép
4 Khuôn thúc ép
Hình 10 - Hàn nguội bằng thúc ép
4.1.6.4 Hàn (bằng) va đập
Hàn áp lực trong đó các chi tiết gia công được hàn lại với nhau bằng lực đập. Nhiệt được tạo ra do
va chạm đột ngột sẽ tham gia vào quá trình hàn.
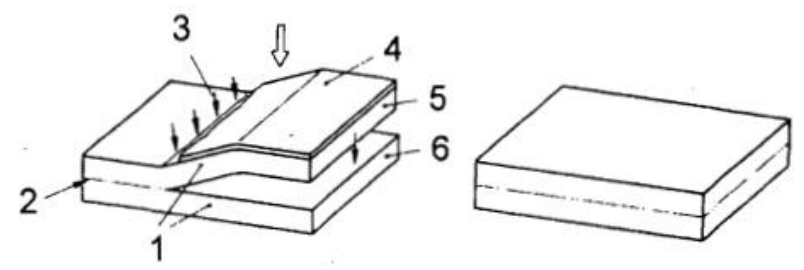
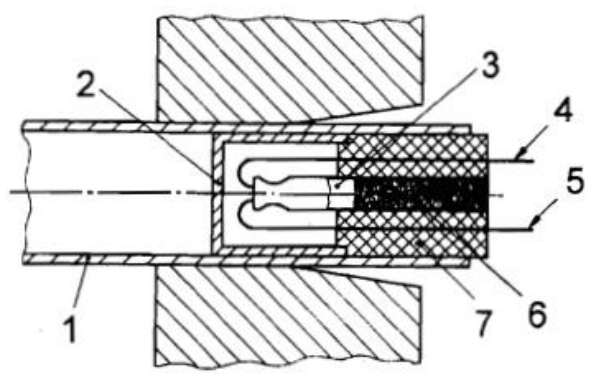
4.1.6.5 Hàn nổ (441)
Hàn bằng va đập trong đó các chi tiết gia công được hàn lại với nhau khi chúng va đập vào nhau do
sự nổ của chất nổ.
Xem Hình 11.
CHÚ DẪN:
1 Chi tiết hàn (gia công)
2 Mối hàn
3 Sóng va đập
4 Chất nổ
5 Tấm di chuyển
6 Tấm cơ bản
a) Hàn nổ để bọc kim loại
CHÚ DẪN:
1 Ống
4 Tấm dạng ống
2 Ống bảo vệ
5 Dây nổ
3 Ngòi nổ
6 Chất nổ chính
7 Môi trường chuyển động bằng chất dẻo
b) Hàn nổ ống với tấm dạng ống
Hình 11 - Hàn nổ
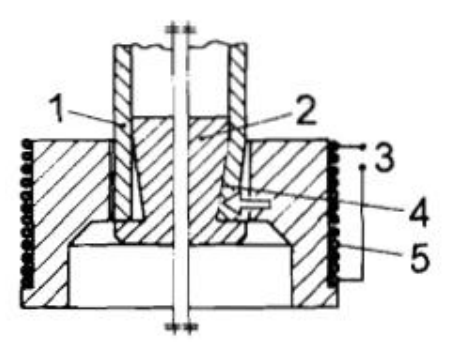
4.1.6.6 Hàn bằng xung lực của từ trường
Hàn bằng va đập trong đó xung của dòng điện có cường độ lớn khi đi qua một cuộn dây bao quanh
các chi tiết hàn tạo ra một từ trường để sinh ra lực hàn.
Xem Hình 12.
CHÚ DẪN:
1 Ống (chi tiết hàn)
2 Nút (chi tiết hàn)
3 Nguồn điện
4 Mối hàn
5 Cuộn dây nam châm
Hình 12 - Hàn bằng xung lực của từ trường
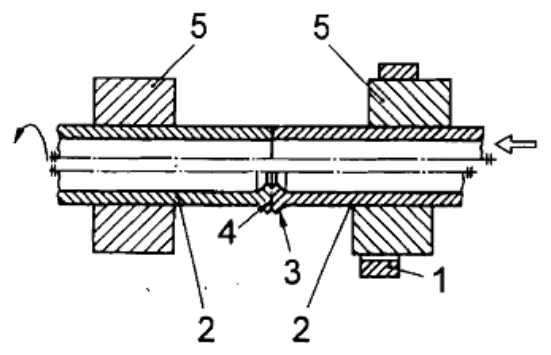
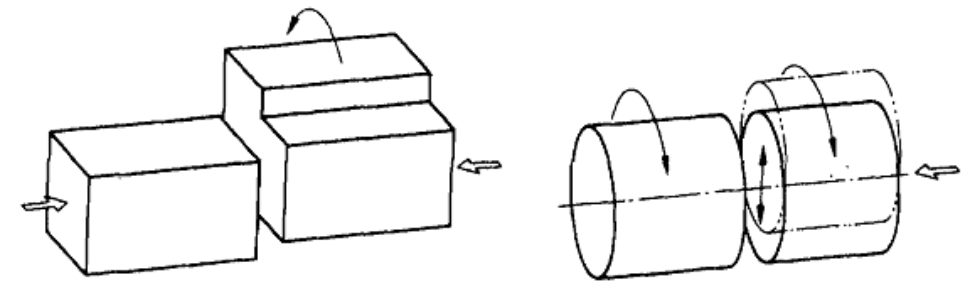
4.1.6.7 Hàn bằng ma sát
Hàn áp lực trong đó các bề mặt hàn nối với nhau được nung nóng bằng ma sát, thường bằng cách
quay một hoặc cả hai chi tiết hàn tiếp xúc với nhau hoặc bằng cách chỉ quay chi tiết ma sát; thông
thường mối hàn được hoàn thành bởi lực ép thúc sau khi chi tiết ma sát ngừng quay.
Xem Hình 13.
4.1.6.8 Hàn bằng ma sát với đường dẫn động liên tục
Hàn bằng ma sát khi sử dụng chuyển động quay có vận tốc không đổi.
Xem Hình 13.
CHÚ DẪN:
1 Phanh
2 Chi tiết hàn (gia công)
3 Bavia
4 Mối hàn
5 Đồ gá kẹp
Hình 13 - Hàn bằng ma sát
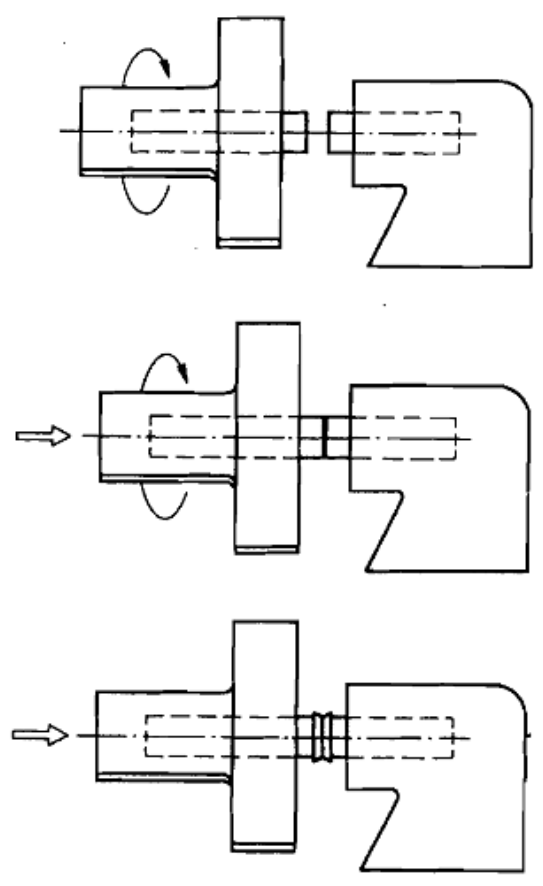
4.1.6.9 Hàn bằng ma sát với quán tính
Hàn bằng ma sát trong đó năng lượng quay được tích trữ trong một bánh đà có vận tốc quay giảm
liên tục.
Xem Hình 14.
Hình 14 - Hàn bằng ma sát với quán tính
4.1.6.10 Hàn bằng ma sát có quỹ đạo
Hàn bằng ma sát trong đó một chuyển động có quỹ đạo được tạo ra tại mặt phân cách của mối hàn
bằng cách quay cả hai chi tiết hàn với cùng một vận tốc, theo cùng một chiều nhưng trục quay của
một chi tiết hàn có dịch chuyển nhỏ so với trục quay của chi tiết kia.
Xem Hình 15.
CHÚ THÍCH: Khi kết thúc chu kỳ dịch chuyển, các chi tiết hàn lại thẳng hàng với nhau và được hàn
lại.
Hình 15 - Hàn bằng ma sát có quỹ đạo
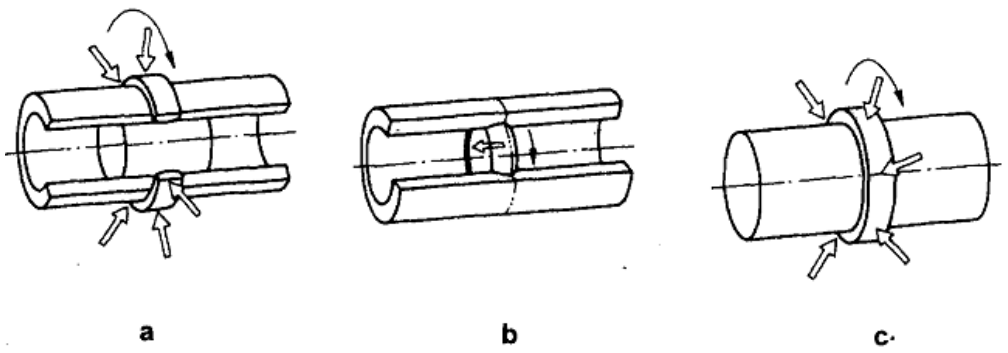
4.1.6.11 Hàn bằng ma sát hướng kính
Hàn bằng ma sát trong đó một vòng có hình dạng thích hợp được quay và nén hướng kính trên hai
đoạn chi tiết, hình trụ rỗng để tạo thành mối nối hàn a)
Xem Hình 16.
CHÚ THÍCH: Cũng có thể sử dụng kỹ thuật để nong một vòng bên trong các đoạn chi tiết hình trụ
rỗng để tạo thành mối nối hàn b). Trong phương án thứ ba c), có thể hàn một vòng thường bằng vật
liệu khác với mặt ngoài của thanh hình trụ đặc.
Hình 16 - Hàn bằng ma sát hướng kính
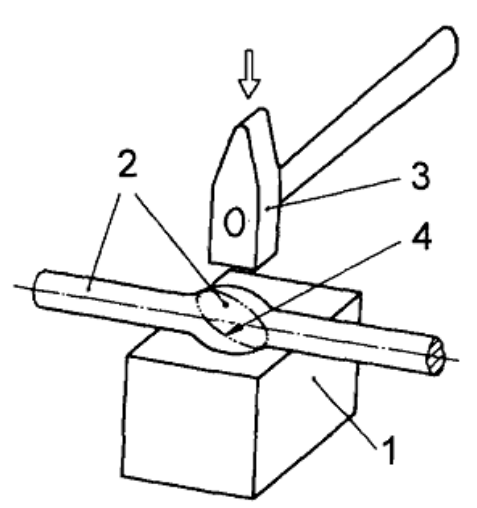
4.1.6.12 Hàn rèn (43)
Hàn áp lực trong đó các chi tiết hàn được nung nóng trong không khí trong lò rèn sau đó được hàn
bằng lực đập của búa hoặc bất cứ lực xung nào khác đủ để gây ra biến dạng dư tại các bề mặt được
hàn.
Xem Hình 17.
CHÚ DẪN:
1 Đe
2 Chi tiết hàn (gia công)
3 Búa
4 Mối hàn
Hình 17 - Hàn rèn
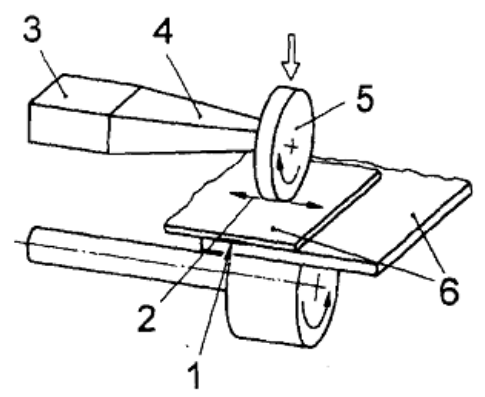
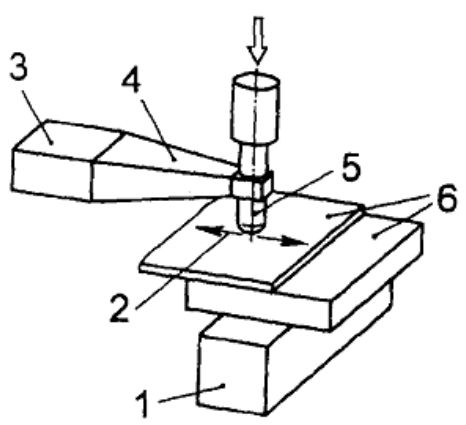
4.1.6.13 Hàn siêu âm (41)
Hàn áp lực trong đó các dao động cơ học có tần số cao và biên độ thấp kết hợp với một lực tĩnh cho
phép hàn hai chi tiết với nhau ở nhiệt độ thấp hơn nhiều so với điểm nóng chảy của vật liệu.
Xem Hình 18.
CHÚ THÍCH: Có thể hoặc không cần bổ sung thêm nhiệt.
CHÚ DẪN:
1 Mối hàn
2 Dao động siêu âm
3 Bộ chuyển đổi
4 Sonotrode
5 Dụng cụ tạo rung
6 Chi tiết hàn (gia công)
Hình 18 - Hàn siêu âm
4.1.6.14 Hàn siêu âm có nung nóng
Hàn siêu âm với đe được nung nóng riêng trong quá trình hàn.
Xem Hình 19.
CHÚ DẪN:
1 Đe được nung nóng bằng điện
2 Dao động siêu âm
3 Bộ chuyển đổi
4 Sonotrode
5 Dụng cụ tạo dao động
6 Chi tiết hàn (gia công)
Hình 19 - Hàn siêu âm có nung nóng
4.1.7 Chất mang năng lượng: dòng điện
4.1.7.1 Hàn điện trở (2)
Hàn áp lực trong đó nhiệt cần thiết cho hàn được tạo ra bởi điện trở có dòng điện chạy qua đặt đối
diện với vùng hàn.
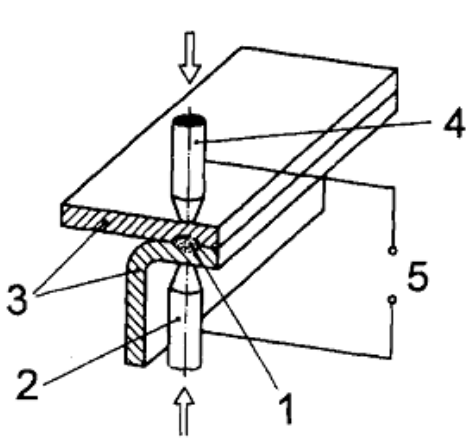
4.1.7.2 Hàn điểm (21)
Hàn điện trở trong đó mối hàn được tạo ra tại một vị trí trong các chi tiết hàn giữa các điện cực hàn
điểm, mối hàn có diện tích xấp xỉ bằng diện tích của mặt nút các điện cực hàn.
Xem Hình 20.
CHÚ THÍCH: Trong quá trình hàn các điện cực tác dụng lực vào vị trí (điểm) hàn.
CHÚ DẪN:
1 Vị trí (điểm) hàn
2 Điện cực hàn điểm
3 Chi tiết hàn (gia công)
4 Điện cực hàn điểm
5 Nguồn điện
a) Hàn điểm trực tiếp (212)
CHÚ DẪN:
1 Tấm để dẫn điện
2 Vị trí (điểm) hàn
3 Chi tiết hàn (gia công)
4 Nguồn điện
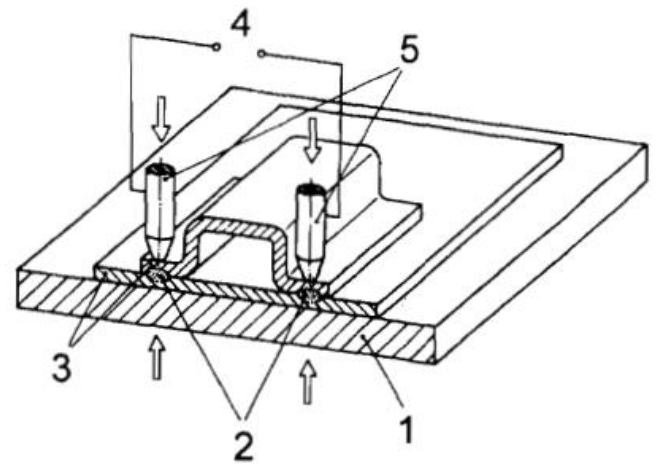
5 Điện cực hàn điểm
b) Hàn điểm gián tiếp (211)
Hình 20 - Hàn điểm điện trở
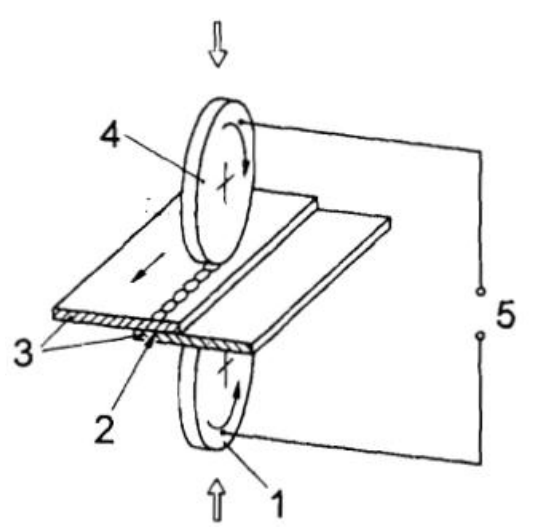
4.1.7.3 Hàn đường (hàn lăn) mối nối chồng (221)
Hàn điện trở trong đó lực được tác dụng liên tục và dòng điện tạo ra liên tục hoặc gián đoạn một loạt
các mối hàn điểm phủ chờm lên nhau, các chi tiết hàn được đặt giữa các bánh điện cực hoặc giữa
một bánh điện cực và một thanh điện cực.
Xem Hình 21.
CHÚ THÍCH: Lực và dòng điện được truyền bởi các bánh điện cực có chuyển động quay liên tục để
tạo ra mối hàn đường liên tục hoặc có chuyển động quay gián đoạn theo chương trình để tạo ra mối
hàn đường không liên tục.
CHÚ DẪN:
1 Bánh điện cực
2 Mối hàn
3 Chi tiết hàn (gia công)
4 Bánh điện cực
5 Nguồn điện
Hình 21 - Hàn đường (hàn lăn) mối nối chồng
4.1.7.4 Hàn đường (hàn lăn) có cán phẳng (222)
Hàn điện trở hai chi tiết hàn có chiều dày như nhau được đặt phủ chờm lên nhau một đoạn tối thiểu
có thể đạt được.
Xem Hình 22.
CHÚ THÍCH: Các bánh điện cực dẹt phẳng tạo ra mối hàn có chiều dày hầu như bằng chiều dày của
một trong hai chi tiết được hàn với nhau.
a) Trước khi hàn
b) Sau khi hàn
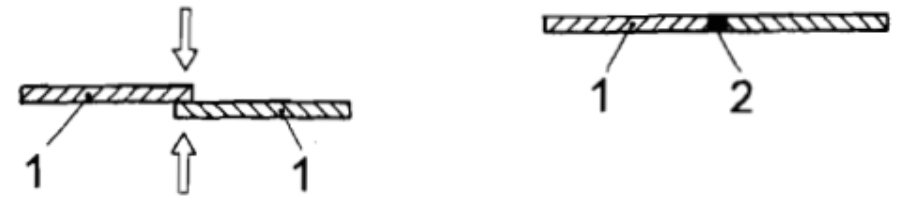
CHÚ DẪN:
1 Chi tiết hàn (gia công)
2 Mối hàn
Hình 22 - Hàn đường (hàn lăn) có cán phẳng
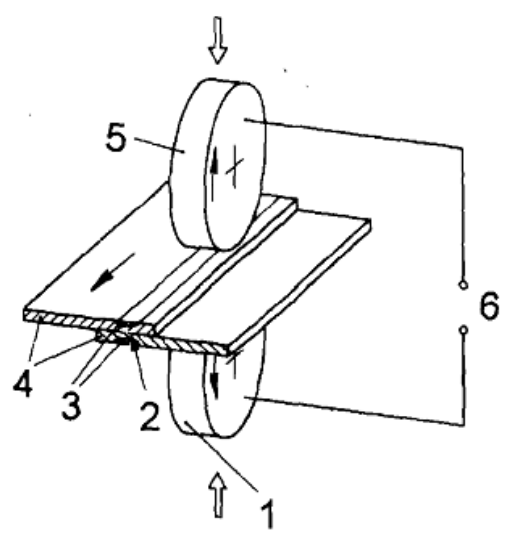
4.1.7.5 Hàn đường (hàn lăn) trên dải tiếp xúc (226)
Hàn đường trên mối nối hàn phủ chờm lên nhau thông qua một dải tiếp xúc được đặt ở một mặt bên
hoặc cả hai mặt bên của các chi tiết hàn.
Xem Hình 23.
CHÚ DẪN:
1 Bánh điện cực
2 Mối hàn
3 Dải tiếp xúc
4 Chi tiết hàn (gia công)
5 Bánh điện cực
6 Nguồn điện
Hình 23 - Hàn đường (hàn lăn) trên dải tiếp xúc
4.1.7.6 Hàn đường (hàn lăn) mối hàn gián mép trên các lá kim loại
Biến thể của hàn đường trên dải tiếp xúc trong đó các chi tiết hàn được nối đối tiếp với băng hoặc
dây kim loại được đặt hoặc dẫn tiếp theo chiều trục của mối nối để hàn đắp lên một hoặc cả hai mặt
(đỉnh và chân) của mối hàn.
Xem Hình 24.
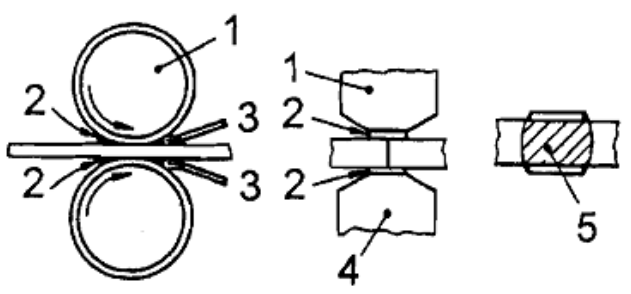
CHÚ DẪN:
1 Các điện cực
2 Các lá kim loại được dẫn hướng vào vùng hàn
3 Các vòi phun làm mát
4 Mặt cắt trước khi hàn
5 Mối hàn đã hoàn thành
Hình 24 - Hàn đường (hàn lăn) mối hàn giáp mép trên lá kim loại
4.1.7.7 Hàn gờ nổi (23)
Hàn điện trở trong đó lực và dòng điện được định vị bởi một hoặc nhiều gờ nhô ra trên một hoặc
nhiều bề mặt được hàn, các gờ này tạo thành các mối hàn trong quá trình hàn.
CHÚ THÍCH: Dòng điện và lực thường được truyền qua các tấm, đồ gá hoặc đồ kẹp.
Xem Hình 25.
CHÚ DẪN:
1 Chi tiết hàn (gia công)
2 Mối hàn
3 Điện cực
4 Nguồn điện
5 Điện cực hàn gờ nổi
A Trước khi hàn
B Sau khi hàn
a) Hàn gờ nổi trực tiếp
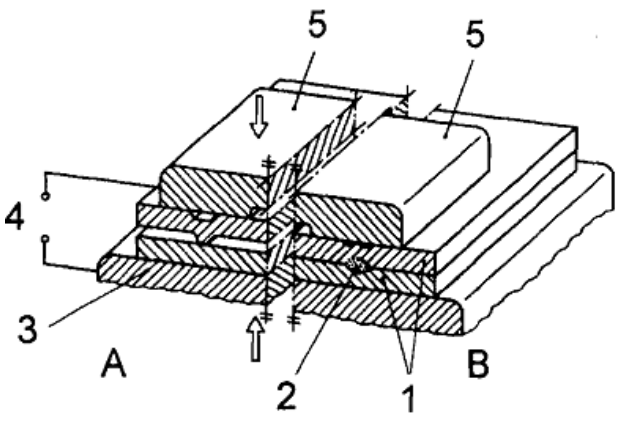
CHÚ DẪN:
1 Chi tiết hàn (gia công)
2 Tấm đế
3 Nguồn điện
4 Điện cực hàn gờ nổi
A Trước khi hàn
CHÚ DẪN:
1 Chi tiết hàn (gia công)
2 Mối hàn
3 Tấm đế
4 Điện cực hàn gờ nổi
B Sau khi hàn
b) Hàn gờ nổi gián tiếp
Hình 25 - Hàn gờ nổi bằng điện trở
4.1.7.8 Hàn giáp mép điện trở (25)
Hàn điện trở trong đó các chi tiết hàn được đặt nối đối đầu với nhau dưới tác dụng của áp lực trước
khi bắt đầu nung nóng. Áp lực được duy trì và dòng điện được phép chạy qua các chi tiết hàn tới khi
đạt được nhiệt độ hàn và tạo ra mối hàn.
Xem Hình 26.
CHÚ THÍCH: Dòng điện và lực được truyền qua đồ gá kẹp.
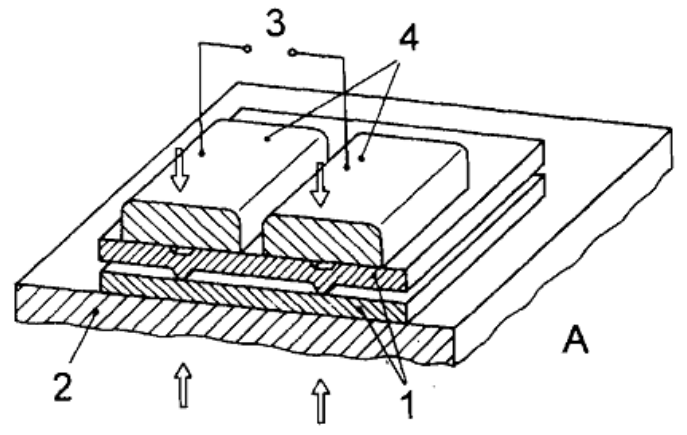
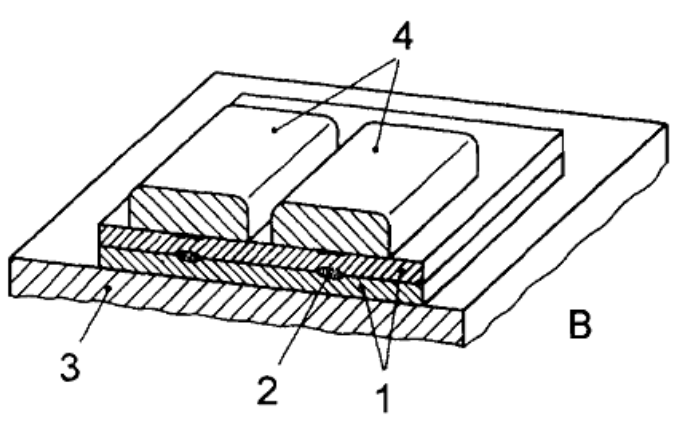
CHÚ DẪN:
1 Đồ gá kẹp.
2 Mối hàn
3 Gờ lồi của mối hàn
4 Đồ gá kẹp
5 Chi tiết hàn (gia công)
6 Nguồn điện
A Trước khi hàn
B Sau khi hàn
Hình 26 - Hàn giáp mép điện trở
4.1.7.9 Hàn chảy giáp mép (24)
Hàn điện trở trong đó các chi tiết hàn tiến dần về phía nhau trong khi dòng điện đi qua tại các điểm đã
được xác định với sự tiếp xúc nhẹ để nung nóng kim loại từng đợt và đùn kim loại nóng chảy ra.
Xem Hình 27.
CHÚ THÍCH: Khi đạt tới nhiệt độ hàn, việc tác động nhanh của lực sẽ tạo ra gờ lồi của kim loại và
mối hàn được hoàn thành. Việc nung nóng tới từng đợt có thể được tiến hành trước bằng cách nung
nóng sơ bộ. Dòng điện và lực được truyền qua đồ gá kẹp.
CHÚ DẪN:
1 Đồ gá kẹp
2 Mối hàn
3 Ba via
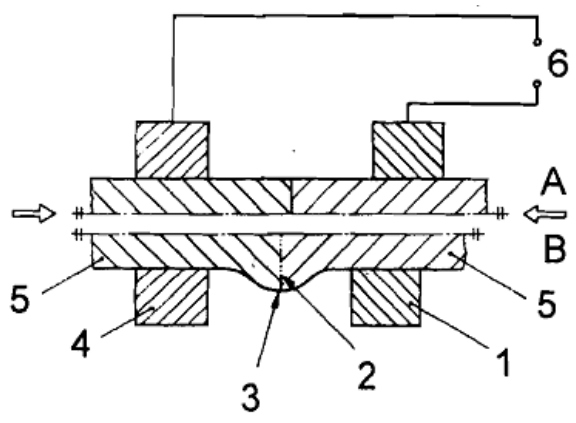
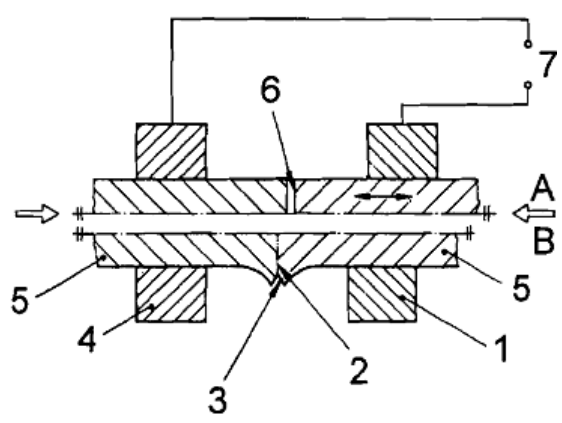
4 Đồ gá kẹp
5 Chi tiết hàn
6 Vùng nung nóng từng đợt (lóe sáng)
7 Nguồn điện
A Trước khi hàn
B Sau khi hàn
Hình 27 - Hàn chảy giáp mép
4.1.7.10 Hàn điện trở với dòng điện cao tần (291)
Hàn điện trở trong đó dòng điện xoay chiều có tần số tối thiểu là 10 kHz được dẫn tới chi tiết hàn
thông qua các công tắc cơ khí hoặc được cảm ứng bởi cuộn cảm trong chi tiết hàn để cung cấp nhiệt
cho hàn.
Xem Hình 28.
CHÚ THÍCH: Dòng điện cao tần được tập trung dọc theo các bề mặt được hàn để tạo ra nhiệt cục bộ
cao trước khi tác dụng lực để hàn.
CHÚ DẪN:
1 Mối hàn
2 Nguồn điện tần số cao
3 Điện cực hàn
4 Chi tiết hàn (gia công)
5 Điện cực hàn
Hình 28 - Hàn điện trở với dòng điện cao tần
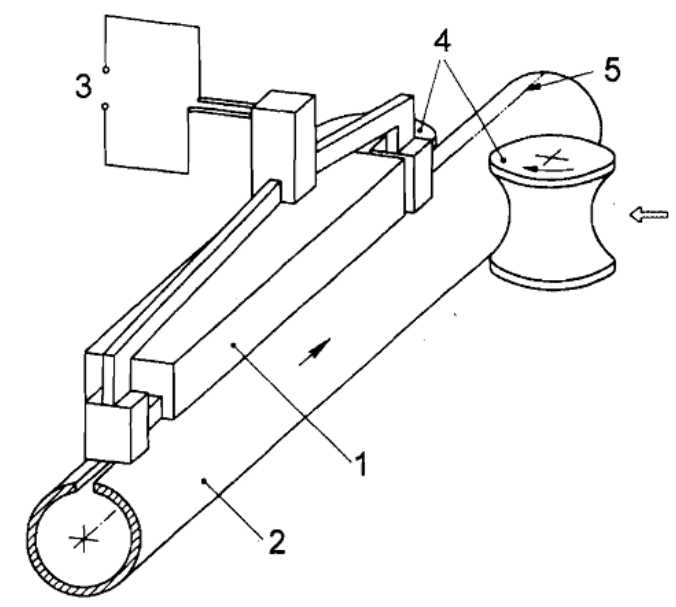
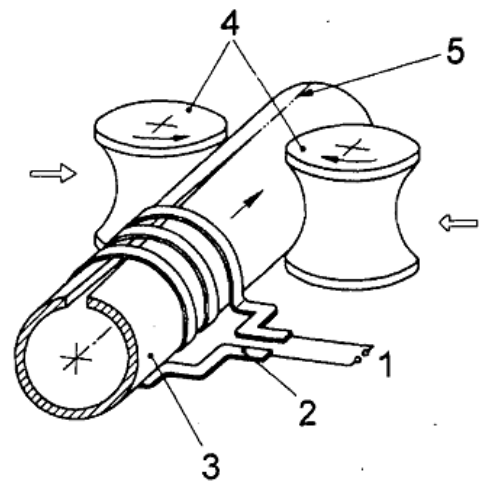
4.1.7.11 Hàn bằng dòng điện cảm ứng
Hàn áp lực trong đó nhiệt được tạo ra từ điện trở của các chi tiết hàn có dòng điện cảm ứng chạy
qua.
Xem Hình 29.
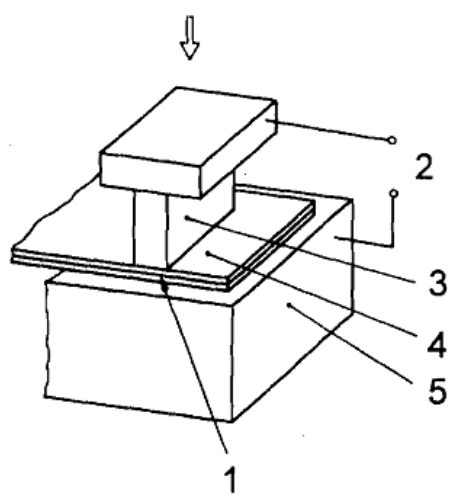
CHÚ DẪN:
1 Bộ phận cảm ứng (thanh cảm ứng)
4 Con lăn ép
2 Chi tiết hàn (gia công)
5 Mối hàn
3 Nguồn điện
a) Hàn có sử dụng thanh cảm ứng
CHÚ DẪN:
1 Nguồn điện
2 Cuộn cảm ứng
3 Chi tiết hàn (gia công)
4 Con lăn ép
5 Mối hàn
b) Hàn có sử dụng cuộn cảm bao quanh
Hình 29 - Hàn bằng dòng điện cảm ứng
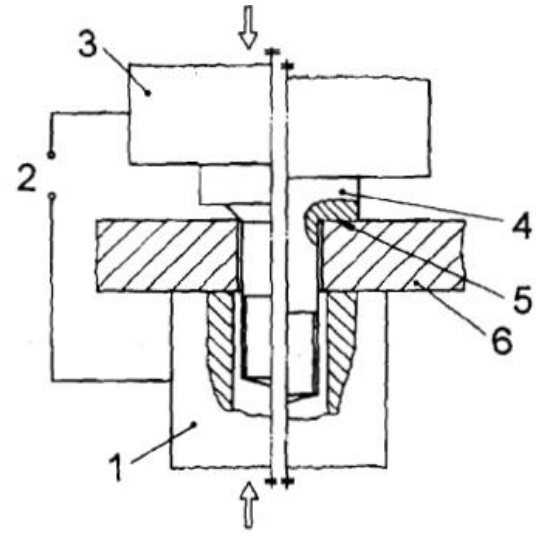
4.1.7.12 Hàn vít cấy bằng điện trở (782)
Hàn điện trở đối với vít cấy hoặc chi tiết tương tự.
Xem Hình 30.
CHÚ DẪN:
1 Điện cực hàn gờ nổi
2 Nguồn điện
3 Điện cực hàn gờ nổi
4 Vít cấy (chi tiết hàn)
5 Mối hàn
6 Chi tiết hàn (gia công)
Hình 30 - Hàn vít cấy bằng điện trở
4.1.8 Chất mang năng lượng không qui định
4.1.8.1 Hàn khuyếch tán (45)
Hàn áp lực trong đó các chi tiết hàn được giữ tiếp xúc với nhau dưới tác dụng liên tục của áp lực và
được nung nóng trên các bề mặt được hàn hoặc trên toàn bộ các chi tiết với nhiệt độ xác định trong
khoảng thời gian điều chỉnh được.
Xem Hình 31.
CHÚ THÍCH: Quá trình này dẫn đến biến dạng dẻo cục bộ mà ở đó có sự tiếp xúc khít hoàn toàn của
các bề mặt được hàn và sự khuyếch tán của các nguyên tử qua mặt phân cách, tạo ra sự liên tục của
vật liệu giữa các chi tiết. Có thể thực hiện nguyên công hàn này trong chân không có khí hoặc môi
chất bảo vệ, không nên dùng kim loại điền đầy.
CHÚ DẪN:
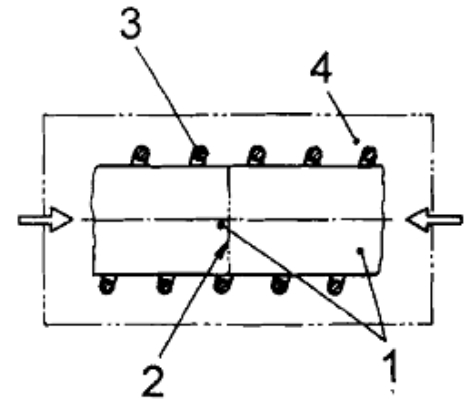
1 Chi tiết hàn (gia công)
2 Mối hàn
3 Nung nóng bằng cảm ứng
4 Buồng công tác
Hình 31 - Hàn khuyếch tán
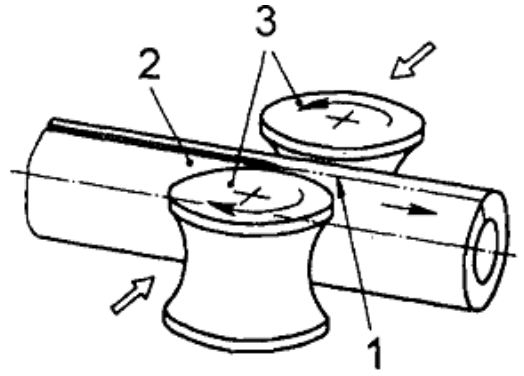
4.1.8.2 Hàn cán
Hàn áp lực trong đó lực được tác dụng dần dần bằng các con lăn vận hành bằng cơ khí sau khi nung
nóng bằng các biện pháp khác nhau.
Xem Hình 32.
CHÚ DẪN:
1 Mối hàn
2 Chi tiết hàn (gia công)
3 Con lăn
Hình 32 - Hàn cán
4.1.8.3
Bọc kim loại bằng cán
Hàn áp lực trong đó kim loại cơ bản liên kết với kim loại bọc sau khi nung nóng các chi tiết gia công
rồi ép lại bằng các trục cán vận hành bằng cơ khí.
Xem Hình 33.
CHÚ DẪN:
1 Trục cán dưới
2 Kim loại cơ bản
3 Kim loại bọc
4 Trục cán trên
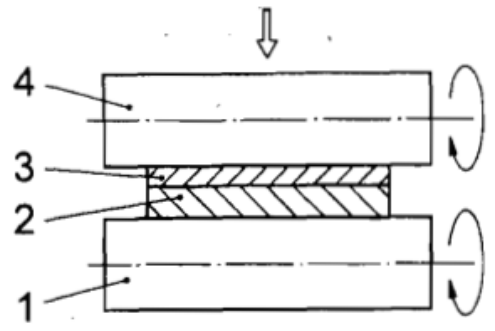
Hình 33 - Bọc kim loại bằng cán
4.2 Hàn nóng chảy
4.2.1 Chất mang năng lượng: vật thể rắn
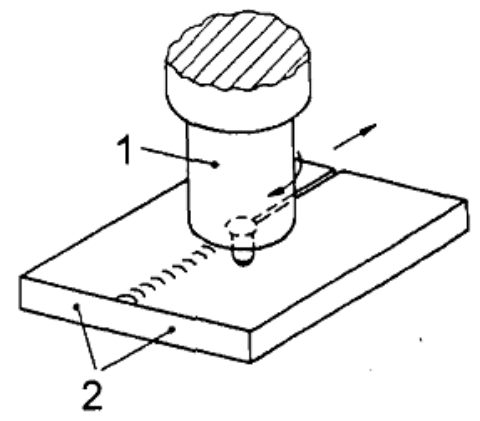
4.2.1.1
Hàn bằng ma sát của một trục
Hàn nóng chảy trong đó nhiệt được tạo ra bởi ma sát giữa một trục đứng quay không nóng chảy và
các chi tiết hàn (gia công).
Xem Hình 34.
CHÚ THÍCH: Trục đứng được di chuyển dọc theo mối nối để tạo ra mối hàn giáp mép.
CHÚ DẪN:
1 Trục quay
2 Chi tiết hàn (gia công)
Hình 34 - Hàn bằng ma sát của một trục
4.2.2 Chất mang năng lượng: chất lỏng
4.2.2.1
Hàn trong khuôn đúc
Hàn nóng chảy trong đó mối hàn được bao bọc kín trong khuôn và kim loại điền đầy nóng chảy được
rót lên trên các bề mặt được hàn tới khi tạo thành mối hàn.
4.2.2.2
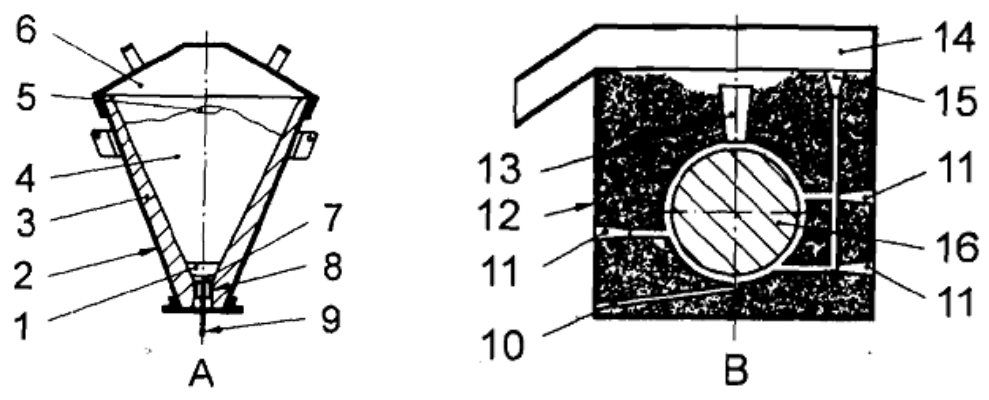
Hàn nhiệt nhôm (71)
Hàn trong khuôn đúc trong đó nhiệt cho hàn thu được từ phản ứng của hỗn hợp oxit kim loại với bột
nhôm nghiền mịn, sự cháy của hỗn hợp tạo ra phản ứng tỏa nhiệt làm nóng chảy kim loại điền đầy.
Xem Hình 35.
CHÚ THÍCH: Có thể tiến hành nung nóng trước hoặc không nung nóng trước. Trong một số quá trình
hàn cũng có thể bổ sung thêm việc tác dụng lực.
A
B
CHÚ DẪN:
9 Chốt côn
1 Nút xỉ
10 Rãnh thoát
2 Vỏ nồi
11 Cửa nung nóng trước
3 Lớp lót bằng vật liệu chịu lửa
12 Hộp khuôn
4 Tải
13 Đậu ngót
5 Bột cháy
14 Máng xỉ
6 Nắp nồi
15 Đậu rót
7 Cách nhiệt
16 Chi tiết hàn (gia công)
8 Ống
A Nồi nấu
B Mặt cắt qua khuôn
Hình 35 - Hàn nhiệt nhôm
4.2.3 Chất mang năng lượng: chất khí
4.2.3.1
Hàn khí (3)
Hàn nóng chảy trong đó nhiệt cho hàn được tạo ra do đốt cháy khí đốt hoặc hỗn hợp khí đốt với oxy.
Xem Hình 36.
CHÚ DẪN:
1 Chi tiết hàn
2 Mối hàn
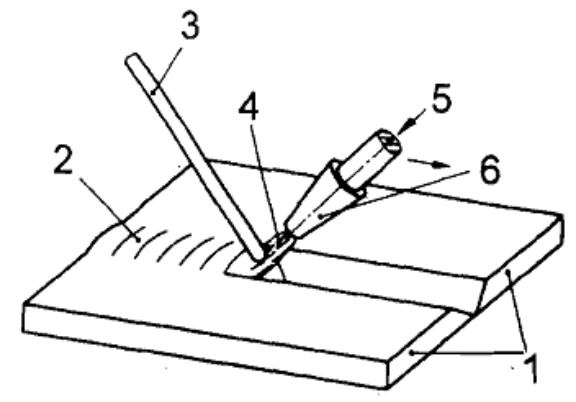
3 Kim loại điền đầy
4 Ngọn lửa khí
5 Khí đốt và oxy
6 Mỏ hàn khí
Hình 36 - Hàn khí
4.2.3.2
Hàn oxy-axetylen (311)
Hàn khí với khí đốt là axetylen.
4.2.3.3
Hàn oxy-propan (312)
Hàn khí với khí đốt là propan.
4.2.3.4
Hàn oxy-hydro (313)
Hàn khí với khí đốt là hydro.
4.2.4 Chất mang năng lượng: phóng điện (đặc biệt là hồ quang điện)
4.2.4.1
Hàn hồ quang (1)
Các quá trình hàn nóng chảy sử dụng hồ quang điện.
4.2.4.2
Hàn hồ quang điện cực nóng chảy (101)
Các quá trình hàn hồ quang sử dụng điện cực nóng chảy.
4.2.4.3
Hàn hồ quang điện cực nóng chảy không có khí bảo vệ (11)
Các quá trình hàn hồ quang điện cực nóng chảy không sử dụng khí bảo vệ bên ngoài mối hàn.
4.2.4.4
Hàn hồ quang tay điện cực nóng chảy (111)
Hàn hồ quang điện cực nóng chảy được thao tác bằng tay khi sử dụng que hàn có thuốc bọc.
Xem Hình 37.
CHÚ DẪN:
1 Chi tiết hàn (gia công)
2 Mối hàn
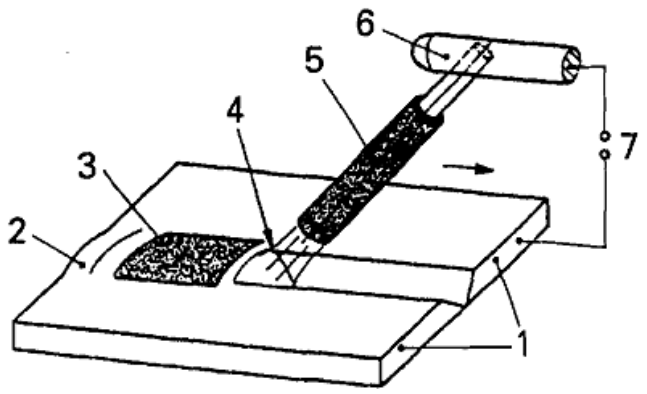
3 Xỉ
4 Hồ quang
5 Que hàn có thuốc bọc
6 Kim hàn
7 Nguồn điện
Hình 37 - Hàn hồ quang tay điện cực nóng chảy
4.2.4.5
Hàn hồ quang bằng trọng lực với que hàn bọc thuốc (112)
Hàn hồ quang điện cực nóng chảy khi sử dụng que hàn có thuốc bọc được kẹp chặt trong cơ cấu cho
phép hạ que hàn xuống dưới tác dụng của trọng lực.
Xem Hình 38.
CHÚ DẪN:
1 Chi tiết hàn (gia công)
2 Mối hàn
3 Xỉ
4 Hồ quang
5 Que hàn có thuốc bọc
6 Thanh giữ
7 Nguồn điện
Hình 38 - Hàn hồ quang bằng trọng lực với que hàn bọc thuốc
4.2.4.6
Hàn hồ quang bằng dây có lõi thuốc tự bảo vệ (114)
Hàn hồ quang điện cực nóng chảy khi sử dụng dây hàn chứa thuốc hàn trong lõi, không dùng khí bảo
vệ bên ngoài.
Xem Hình 39.
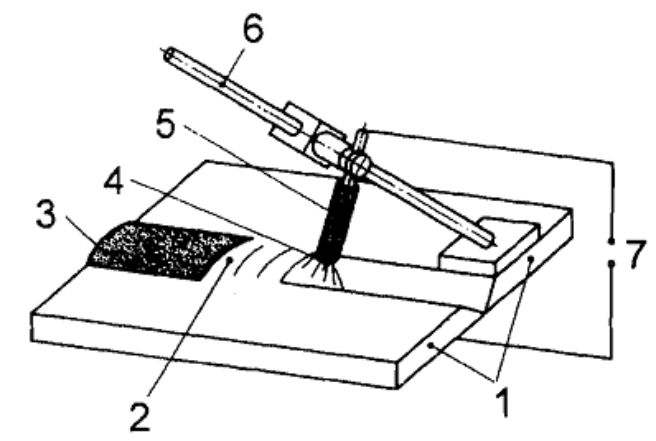
CHÚ DẪN:
1 Chi tiết hàn (gia công)
2 Hồ quang
3 Mối hàn
4 Mỏ hàn
5 Đầu tiếp xúc
6 Dây hàn chứa thuốc hàn trong lõi
7 Các con lăn cấp dây hàn
8 Nguồn điện
Hình 39 - Hàn hồ quang bằng dây có lõi thuốc tự bảo vệ
4.2.4.7
Hàn hồ quang dưới lớp thuốc hàn (12)
Hàn hồ quang điện cực nóng chảy khi sử dụng một hoặc nhiều dây điện cực hoặc dây điện cực có lõi
thuốc hàn hoặc thanh điện cực, hồ quang được bao bọc hoàn toàn bởi xỉ nóng chảy do thuốc hàn
dạng hạt phủ lên mối nối hàn chảy ra.
Xem Hình 40.
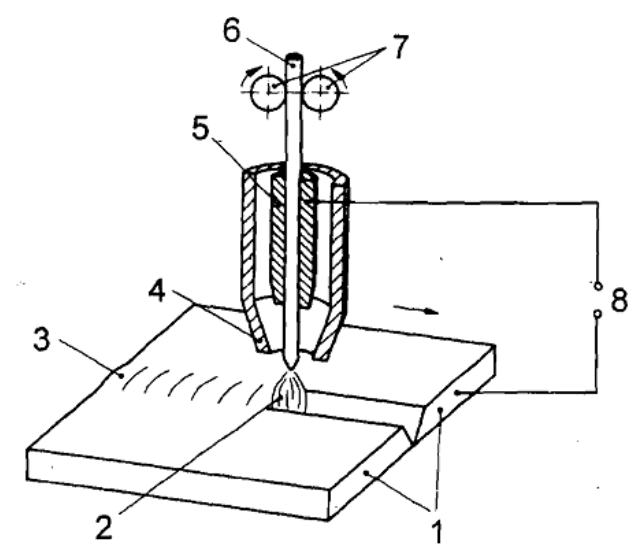
CHÚ DẪN:
1 Bể hàn
2 Xỉ
3 Thuốc hàn
4 Ống dẫn thuốc hàn
5 Đầu tiếp xúc
6 Con lăn cấp dây hàn
7 Điện cực hàn dạng dây (dây hàn)
8 Hồ quang
9 Mối hàn
10 Nguồn điện
Hình 40 - Hàn hồ quang dưới lớp thuốc hàn
4.2.4.8
Hàn hồ quang dưới lớp thuốc hàn với một dây điện cực hàn (121)
Hàn hồ quang dưới lớp thuốc hàn khi chỉ sử dụng một dây điện cực hàn.
4.2.4.9
Hàn hồ quang dưới lớp thuốc hàn với thanh điện cực (122)
Hàn hồ quang dưới lớp thuốc hàn khi sử dụng một thanh điện cực trần hoặc lõi có thuốc hàn.
4.2.4.10
Hàn hồ quang dưới lớp thuốc hàn với nhiều dây điện cực hàn (123)
Hàn hồ quang dưới lớp thuốc hàn khi sử dụng nhiều hơn một dây điện cực hàn.
4.2.4.11
Hàn hồ quang dưới lớp thuốc hàn có bổ sung thêm bột kim loại (124)
Hàn hồ quang dưới lớp thuốc hàn khi sử dụng một hoặc nhiều điện cực hàn có bổ sung thêm bột kim
loại.
4.2.4.12
Hàn hồ quang dưới lớp thuốc hàn với các điện cực có lõi thuốc hàn (125)
Hàn hồ quang dưới lớp thuốc hàn khi sử dụng một hoặc nhiều điện cực có lõi thuốc hàn.
4.2.4.13
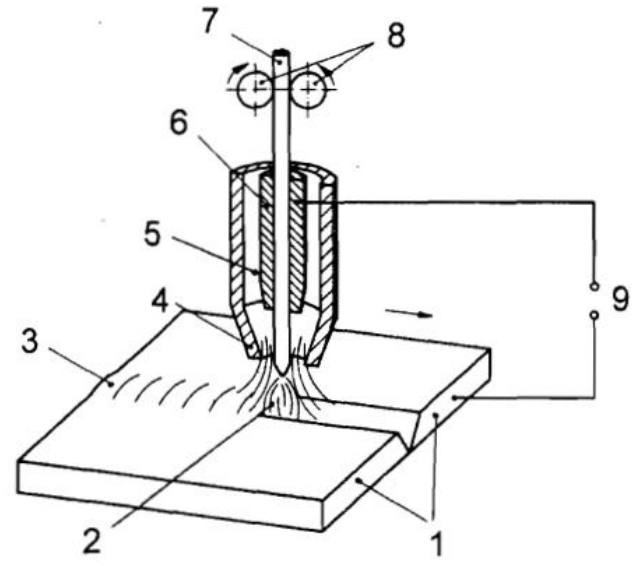
Hàn hồ quang điện cực nóng chảy trong môi trường khí bảo vệ (13)
Hàn hồ quang điện cực nóng chảy khi sử dụng một dây điện cực trong đó hồ quang và bể hàn được
bảo vệ khỏi tác động của môi trường bên ngoài bởi khí được cung cấp từ nguồn bên ngoài.
Xem Hình 41.
CHÚ DẪN:
1 Chi tiết
2 Hồ quang
3 Mối hàn
4 Vòi phun
5 Khí bảo vệ
6 Đầu tiếp xúc
7 Dây điện cực hàn
8 Các con lăn cấp dây
9 Nguồn điện
Hình 41 - Hàn hồ quang điện cực nóng chảy trong môi trường khí bảo vệ
4.2.4.14
Hàn hồ quang điện cực nóng chảy trong môi trường khí trơ, hàn MIG (131)
Hàn hồ quang điện cực nóng chảy có khí bảo vệ là khí trơ, ví dụ như acgon hoặc heli.
4.2.4.15
Hàn hồ quang điện cực nóng chảy trong môi trường khí hoạt tính, hàn MAG (135)
Hàn hồ quang điện cực nóng chảy có khí bảo vệ là khí hoạt tính hóa học.
4.2.4.16
Hàn hồ quang điện cực nóng chảy có lõi thuốc hàn trong môi trường bảo vệ bằng khí hoạt
tính (136)
Hàn hồ quang điện cực nóng chảy trong môi trường bảo vệ bằng khí hoạt tính khi sử dụng điện cực
có lõi thuốc hàn.
4.2.4.17
Hàn hồ quang điện cực nóng chảy có lõi thuốc hàn trong môi trường bảo vệ bằng khí trơ (137)
Hàn hồ quang điện cực nóng chảy trong môi trường bảo vệ bằng khí trơ khi sử dụng điện cực có lõi
thuốc hàn.
4.2.4.18
Hàn MIG-plasma (151)
Sự kết hợp của hàn MIG và hàn hồ quang plasma.
4.2.4.19
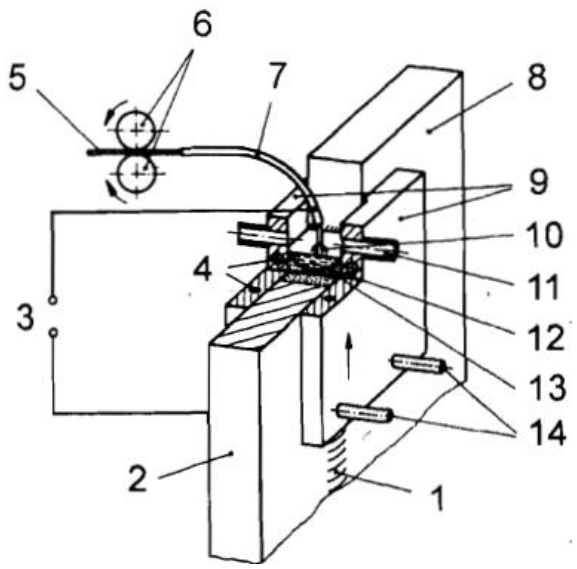
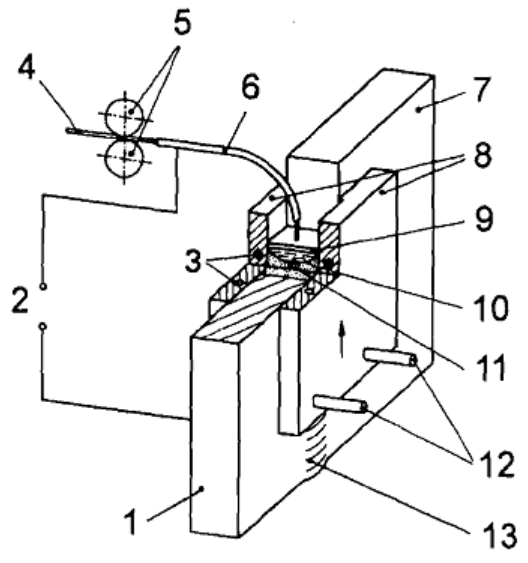
Hàn điện-khí (73)
Hàn hồ quang điện cực nóng chảy có khí bảo vệ khi sử dụng một dây điện cực hàn để tạo ra kim loại
lắng đọng trong bể hàn, kim loại này được giữ trong mối hàn bằng các tấm trượt làm mát di chuyển
dần lên phía trên khi mối hàn được hoàn thành.
Xem Hình 42.
CHÚ DẪN:
1 Mối hàn
8 Chi tiết hàn
2 Chi tiết hàn (gia công)
9 Các tấm trượt
3 Nguồn điện
10 Hồ quang
4 Làm mát bằng nước
11 Khí bảo vệ
5 Dây điện cực hàn
12 Bể hàn
6 Các con lăn cấp dây
13 Kim loại hàn
7 Dẫn hướng điện cực
14 Làm mát bằng nước
Hình 42 - Hàn điện - khí
4.2.4.20
Hàn hồ quang trong môi trường khí bảo vệ với điện cực không nóng chảy (14)
Hàn hồ quang trong môi trường khí bảo vệ với điện cực không nóng chảy, ví dụ như điện cực
vonfram.
4.2.4.21
Hàn hồ quang trong môi trường khí bảo vệ là khí trơ với điện cực vonfram (141), hàn TIG
Hàn hồ quang trong môi trường khí bảo vệ, khi sử dụng điện cực không nóng chảy, điện cực vonfram
nguyên chất hoặc có hoạt tính trong đó hồ quang và bể hàn được bảo vệ bằng một loại khí trơ.
Xem Hình 43.
CHÚ THÍCH: Cũng có thể bổ sung thêm kim loại điền đầy.
CHÚ DẪN:
1 Chi tiết hàn (gia công)
2 Hồ quang
3 Mối hàn
4 Kim loại điền đầy
5 Vòi phun
6 Khí bảo vệ
7 Tiếp xúc điện
8 Điện cực vonfram
9 Nguồn điện
Hình 43 - Hàn hồ quang trong môi trường khí bảo vệ là khí trơ với điện cực vonfram
4.2.4.22
Hàn hồ quang plasma (15)
Hàn hồ quang khi sử dụng plasma của hồ quang được thu hẹp lại.
CHÚ THÍCH: Có thể bảo vệ phụ thêm bằng một loại khí phụ. Có thể bổ sung thêm hoặc không bổ
sung thêm kim loại điền đầy.
4.2.4.23
Hàn hồ quang plasma với hồ quang trực tiếp
Hàn hồ quang plasma trong đó nguồn điện cung cấp được nối giữa điện cực và chi tiết hàn (gia
công).
Xem Hình 44.
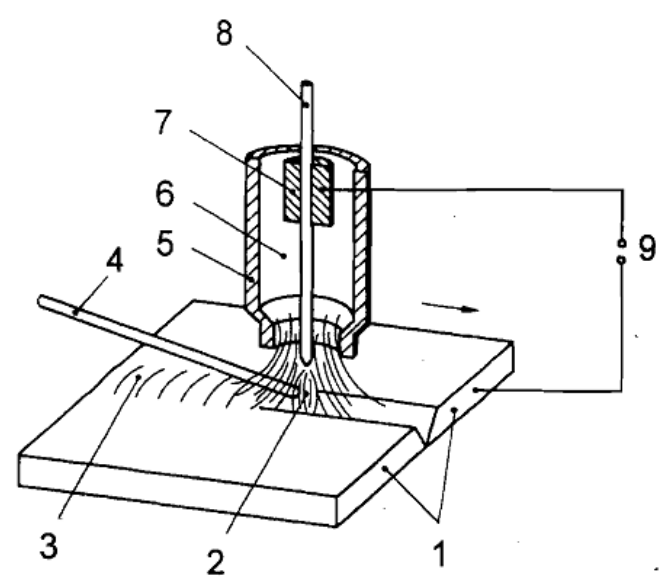
CHÚ DẪN:
1 Hồ quang trực tiếp
2 Mối hàn
3 Kim loại điền đầy
4 Vòi phun khí plasma
5 Khí plasma
6 Vòi phun khí bảo vệ
7 Khí bảo vệ
8 Tiếp xúc điện
9 Điện cực vonfram
10 Cơ cấu đánh lửa
11 Nguồn điện
12 Chi tiết hàn (gia công)
Hình 44 - Hàn hồ quang plasma với hồ quang trực tiếp
4.2.4.24
Hàn hồ quang plasma với hồ quang gián tiếp
Hàn hồ quang plasma trong đó nguồn điện cung cấp được nối giữa điện cực và vòi phun để tạo tia
plasma.
Xem Hình 45.
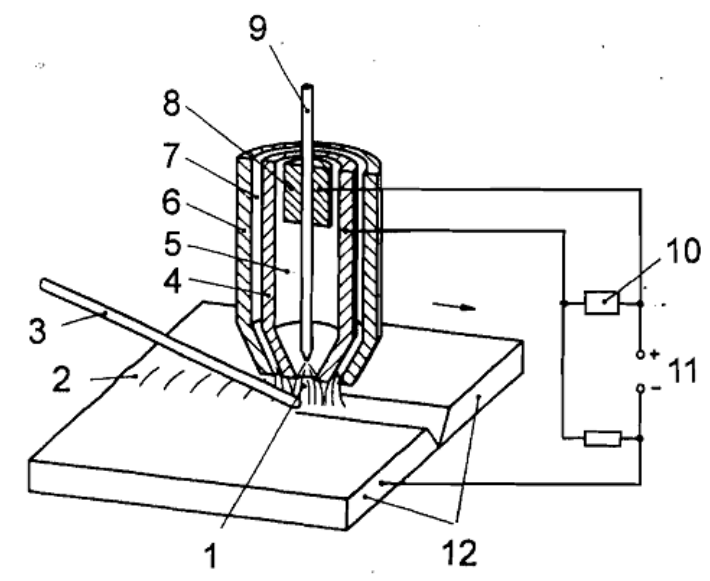
CHÚ DẪN:
1 Hồ quang gián tiếp
2 Lắp ráp cho hàn
3 Kim loại điền đầy
4 Vòi phun khí plasma
5 Khí plasma
6 Vòi phun khí bảo vệ
7 Khí bảo vệ
8 Đầu tiếp xúc
9 Điện cực vonfram
10 Cơ cấu đánh lửa
11 Nguồn điện
12 Chi tiết hàn (gia công)
Hình 45 - Hàn hồ quang plasma với hồ quang gián tiếp
4.2.4.25
Hàn hồ quang plasma với hồ quang bán trực tiếp
Hàn hồ quang plasma trong đó hồ quang lúc thì trực tiếp lúc thì gián tiếp.
Xem Hình 46.
CHÚ THÍCH: Thường được dùng để gia công sửa bề mặt.
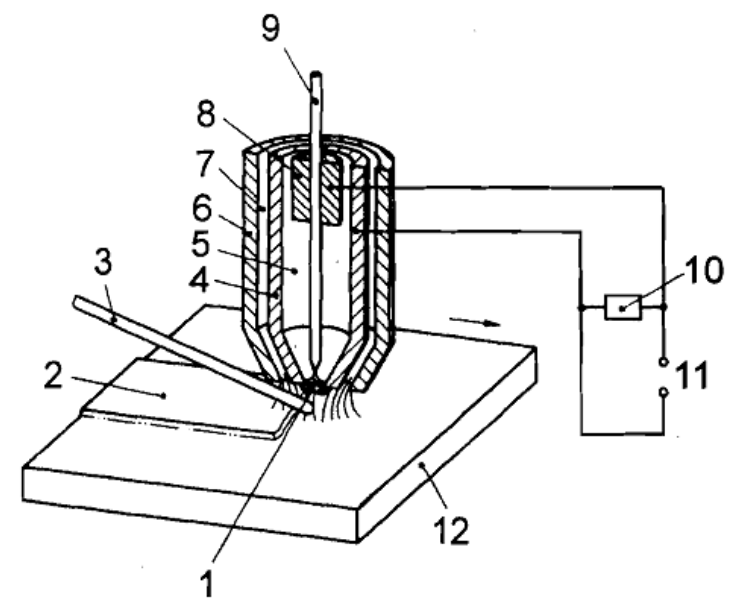
CHÚ DẪN:
1 Hồ quang bán trực tiếp
2 Lắp ráp cho hàn
3 Kim loại điền đầy
4 Vòi phun khí plasma
5 Khí plasma
6 Vòi phun
7 Khí bảo vệ
8 Tiếp xúc điện
9 Điện cực vonfram
10 Cơ cấu đánh lửa
11 Nguồn điện
12 Chi tiết hàn (gia công)
Hình 46 - Hàn hồ quang plasma với hồ quang bán trực tiếp
4.2.4.26
Hàn plasma với bột kim loại
Hàn hồ quang plasma với việc cung cấp bột kim loại.
Xem Hình 47.
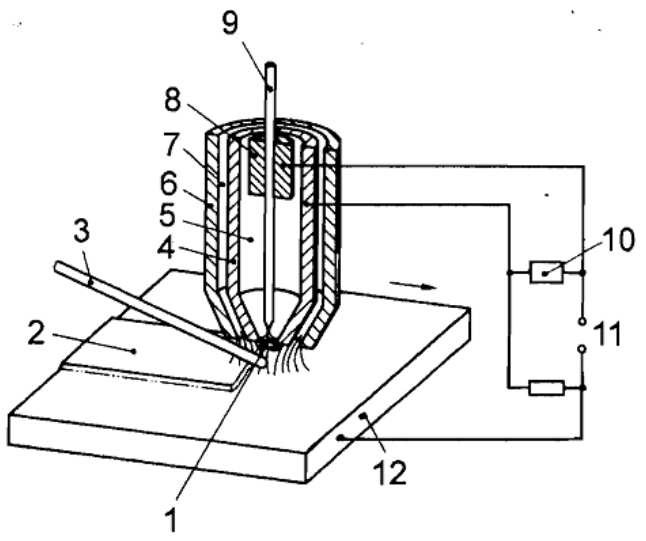
CHÚ DẪN:
1 Mối hàn
2 Hồ quang trực tiếp
3 Vòi cung cấp khí bảo vệ phụ (tùy chọn)
4 Vòi phun plasma
5 Khí plasma
6 Khí bảo vệ phụ (tùy chọn)
7 Vòi phun khí bảo vệ
8 Bột kim loại điền đầy + khí bảo vệ
9 Tiếp xúc điện
10 Điện cực vonfram
11 Cơ cấu đánh lửa
12 Chi tiết hàn (gia công)
13 Nguồn điện
Hình 47 - Hàn plasma với bột kim loại
4.2.5 Chất mang năng lượng: chất bức xạ
4.2.5.1
Hàn laze (52)
Hàn nóng chảy khi sử dụng một chùm tia sáng đơn sắc.
Xem Hình 48.
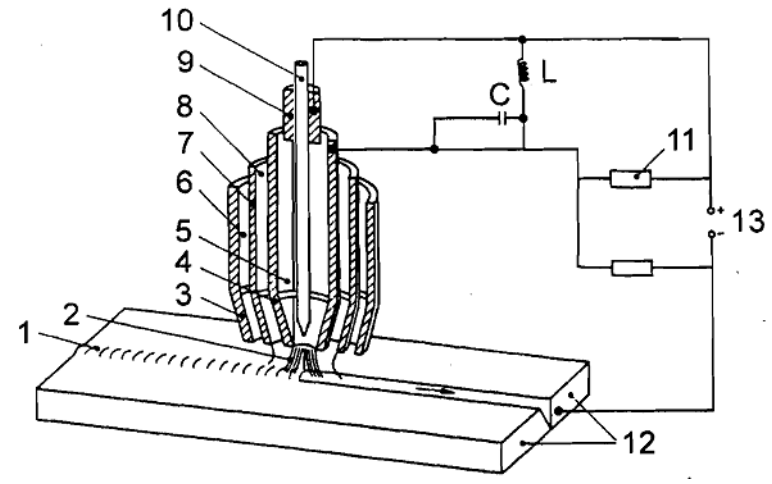
CHÚ DẪN:
1 Chi tiết hàn (gia công)
2 Nguồn sáng
3 Nguồn điện
4 Gương elip
5 Thanh laze hoặc ống chứa khí
6 Chùm tia sáng
7 Chùm laze
8 Thấu kính
9 Khí bảo vệ
10 Mối hàn
Hình 48 - Hàn laze
4.2.5.2
Hàn laze ở trạng thái rắn (521)
Hàn laze trong đó sử dụng tinh thể ở trạng thái rắn để tạo ra laze.
4.5.2.3
Hàn laze ở trạng thái khí (522)
Hàn laze trong đó sử dụng khí để tạo ra laze.
4.2.5.4
Hàn chùm tia điện tử (51)
Hàn nóng chảy khi sử dụng chùm tia điện tử hội tụ.
Xem Hình 49.
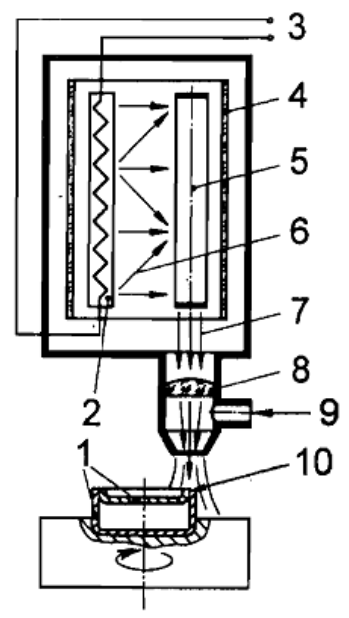
CHÚ DẪN:
1 Chi tiết hàn (gia công)
2 Buồng công tác
3 Chùm tia điện tử
4 Cuộn dây lái tia
5 Anot
6 Catot
7 Buồng chân không
8 Nguồn điện
9 Cuộn dây hội tụ
10 Mối hàn
Hình 49 - Hàn chùm tia điện tử
4.2.5.5
Hàn chùm tia điện tử trong chân không (511)
Hàn chùm tia điện tử được tiến hành trong chân không.
4.2.5.6
Hàn chùm tia điện tử trong khí quyển (512)
Hàn chùm tia điện tử được tiến hành trong khí quyển.
4.2.6 Chất mang năng lượng: chuyển động của một khối lượng.
(Hiện chưa có quá trình hàn nào).
4.2.7 Chất mang năng lượng: dòng điện
4.2.7.1
Hàn điện xỉ (72)
Hàn nóng chảy khi sử dụng tác dụng kết hợp của dòng điện và điện tử trong một hoặc nhiều điện cực
nóng chảy và một bể xỉ nóng chảy dẫn điện có điện cực đi qua để vào trong bể hàn, cả bể xỉ lẫn bể
hàn được giữ tại mối nối hàn bởi các tấm trượt làm mát di chuyển dần từ dưới lên trên.
Xem Hình 50.
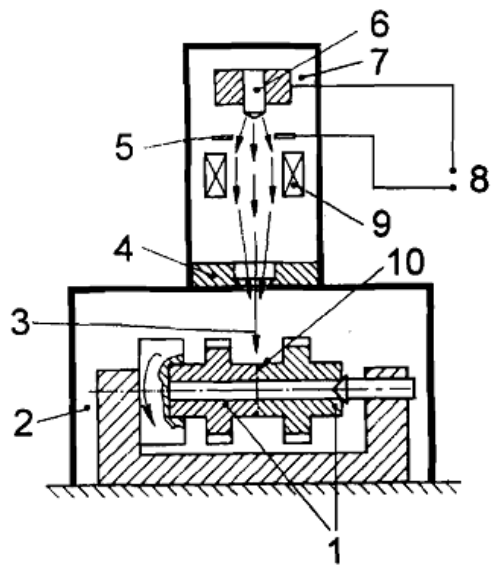
CHÚ THÍCH: Sau thời gian phóng hồ quang lúc ban đầu, đầu mút của điện cực được bao phủ bởi xỉ
lỏng và sau đó được nóng chảy liên tục tới khi mối hàn được hoàn thành. Các điện cực có thể là các
thanh hoặc các tấm trần hoặc có lõi thuốc hàn.
CHÚ DẪN:
1 Chi tiết hàn (gia công)
2 Nguồn điện
3 Làm mát bằng nước
4 Điện cực
5 Con lăn cấp điện cực
6 Kìm cặp điện cực
7 Chi tiết hàn (gia công)
8 Các tấm trượt
9 Bể xỉ
10 Bể hàn
11 Kim loại hàn
12 Làm mát bằng nước
13 Mối hàn
Hình 50 - Hàn điện xỉ
5. Thuật ngữ liên quan đến các kỹ thuật hàn
5.1 Thuật ngữ liên quan đến các phương pháp hàn
5.1.1
Hàn một đường
Phương pháp hàn trong đó mối hàn được tạo thành hoặc lớp hàn được đông kết theo một đường
hàn.
CHÚ THÍCH: Mối hàn có thể bao gồm một hoặc một số đường hàn.
5.1.2
Hàn hai đường
Phương pháp hàn trong đó mối hàn được tạo thành hoặc lớp hàn được đông kết theo hai đường
hàn.
5.1.3
Hàn nhiều đường
Phương pháp hàn trong đó mối hàn được chế tạo hoặc lớp hàn được kết tủa theo nhiều đường hàn.
CHÚ THÍCH: Cũng có thể xác định theo số đường hàn (ví dụ "hàn ba đường").
5.1.4
Hàn một phía
Phương pháp hàn trong đó mối hàn được chế tạo từ một phía (bên) của chi tiết hàn.
5.1.5
Hàn hai phía
Phương pháp hàn trong đó mối hàn được chế tạo từ hai phía (bên) của chi tiết hàn.
5.1.6
Hàn hai phía với một đường hàn
Phương pháp hàn trong đó mối hàn được chế tạo từ hai phía (bên) của chi tiết hàn theo một đường
hàn, mỗi đường hàn chỉ có một vết hàn.
5.1.7
Hàn hai phía đồng thời
Phương pháp hàn trong đó mối hàn được chế tạo bằng cách hàn đồng thời từ hai phía (bên) của chi
tiết hàn.
Xem Hình 51.
CHÚ DẪN:
1 Đầu hàn
2 Chi tiết hàn (gia công)
3 Đầu hàn
4 Mối hàn
Hình 51 - Hàn hai phía đồng thời
5.1.8
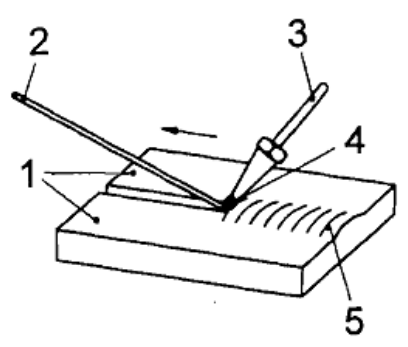
Hàn sang trái (hàn trái)
Phương pháp hàn khí trong đó thanh kim loại điền đầy di chuyển ở phía trước của mỏ hàn theo
hướng hàn.
Xem Hình 52.
CHÚ DẪN:
1 Chi tiết hàn (gia công)
2 Thanh kim loại điền đầy
3 Mỏ hàn
4 Ngọn lửa khí
5 Mối hàn
Hình 52 - Hàn sang trái (hàn trái)
5.1.9
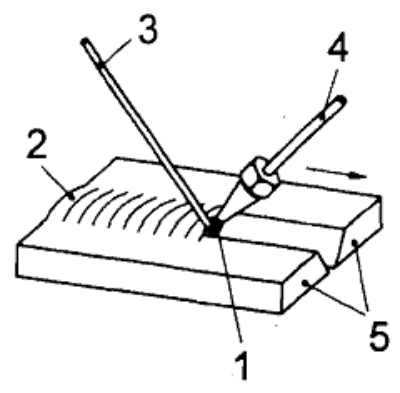
Hàn sang phải (hàn phải)
Phương pháp hàn khí trong đó thanh kim loại điền đầy di chuyển ở phía sau mỏ hàn theo hướng hàn.
Xem Hình 53.
CHÚ DẪN:
1 Ngọn lửa khí
2 Mối hàn
3 Thanh kim loại điền đầy
4 Mỏ hàn
5 Chi tiết hàn (gia công)
Hình 53 - Hàn sang phải (hàn phải)
5.1.10
Hàn trên rãnh hàn hẹp
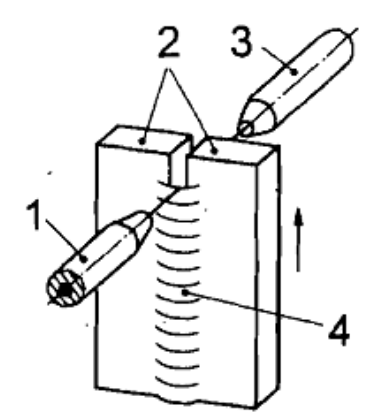
Phương pháp hàn nóng chảy trong đó khe hở giữa các chi tiết hàn hẹp. Có thể hàn bằng các quá
trình hàn hồ quang điện cực nóng chảy khác nhau, ví dụ, hàn hồ quang điện cực nóng chảy trong
môi trường khí hoạt tính, hàn điện-khí, v.v…
5.1.11
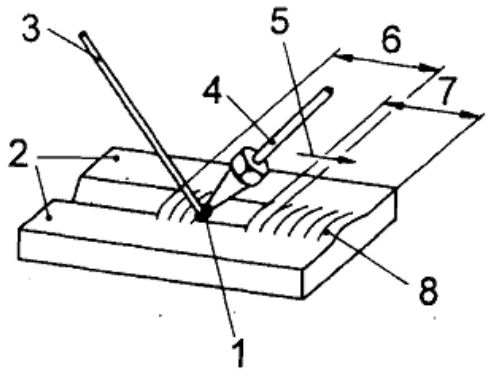
Hàn phân đoạn ngược
Phương pháp hàn trong đó các đoạn ngắn của mối hàn được hàn theo hướng ngược lại với hướng
hàn chung sao cho phần cuối của một đoạn mối hàn phủ chờm lên điểm bắt đầu của đoạn mối hàn
trước đó.
Xem Hình 54.
CHÚ DẪN:
1 Ngọn lửa khí
2 Chi tiết hàn (gia công)
3 Thanh kim loại điền đầy
4 Mỏ hàn
5 Hướng hàn các đoạn ngắn của mối hàn
6 Đoạn mối hàn thứ hai
7 Đoạn mối hàn thứ nhất
8 Mối hàn
Hình 54 - Hàn phân đoạn ngược
5.1.12
Hàn đẩy
Phương pháp hàn trong đó mỏ hàn được đẩy đi theo hướng hàn.
Xem Hình 55.
CHÚ DẪN:
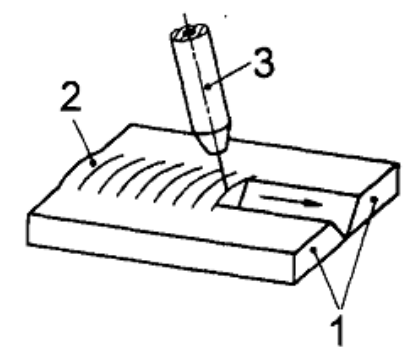
1 Chi tiết hàn (gia công)
2 Mối hàn
3 Mỏ hàn
Hình 55 - Hàn đẩy
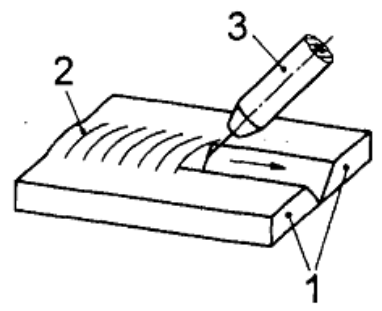
5.1.13
Hàn kéo
Phương pháp hàn trong đó mỏ hàn được kéo đi theo hướng hàn.
Xem Hình 56.
CHÚ DẪN:
1 Chi tiết hàn (gia công)
2 Mối hàn
3 Mỏ hàn
Hình 56 - Hàn kéo
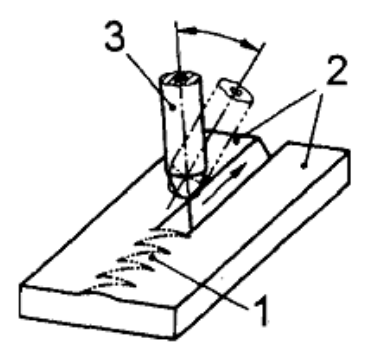
5.1.14 Hàn lắc ngang
Phương pháp hàn trong đó đường hàn được tạo ra bằng cách cho mỏ hàn dao động theo chiều
ngang so với hướng hàn.
Xem Hình 57.
CHÚ DẪN:
1 Mối hàn
2 Chi tiết hàn (gia công)
3 Mỏ hàn
Hình 57 - Hàn lắc ngang
5.1.15
Hàn đính
Phương pháp hàn để định vị đúng vị trí tương quan của các chi tiết hoặc bộ phận được hàn với nhau
bằng các mối hàn điểm hoặc các đoạn ngắn của mối hàn.
5.2 Thuật ngữ liên quan đến các đặc tính cơ lý của mối hàn
5.2.1
Hoạt động hàn
Hoạt động trong đó các chi tiết gia công được nối (liên kết) với nhau bằng hàn.
CHÚ THÍCH: Trong hàn hồ quang, hoạt động hàn trùng với thời gian đốt cháy của hồ quang.
5.2.2
Điều kiện hàn
Điều kiện để chế tạo các mối hàn: các điều kiện này bao gồm các yếu tố về môi trường (ví dụ, thời
tiết), các yếu tố về ứng suất và các yếu tố công thái học (ví dụ, tiếng ồn, nhiệt, trạng thái làm việc bị
gò bó) và các yếu tố liên quan đến các chi tiết hàn (ví dụ, kim loại cơ bản, dạng rãnh hàn, vị trí hàn).
5.2.3
Thông số hàn
Dữ liệu cần thiết cho chế tạo một mối hàn có chất lượng tốt khi sử dụng quá trình hàn đã cho; các dữ
liệu này bao gồm, ví dụ kim loại điền đầy, các thông số chỉ định về cơ và điện, nhiệt độ nung nóng
trước, nhiệt độ duy trì khi hàn và nhiệt độ giữa các lớp hàn, trình tự thực hiện các lớp hàn.
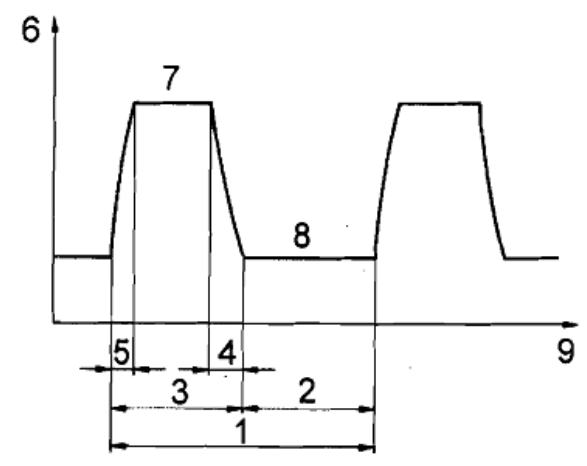
CHÚ THÍCH: Một số ví dụ về biểu đồ của các thông số hàn điện được giới thiệu trên Hình 58.
CHÚ DẪN:
1 Chu kỳ
6 Điện áp (dòng điện)
2 Thời gian thực
7 Điện áp xung (dòng điện xung)
3 Thời gian xung
8 Điện áp cơ sở (dòng điện cơ sở)
4 Thời gian suy giảm của dòng điện
9 Thời gian
5 Thời gian tăng của dòng điện
Hình 58 - Ví dụ về các thông số hàn
5.2.4
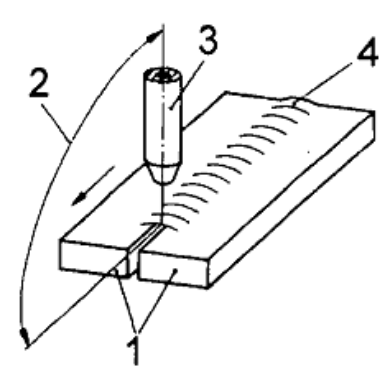
Góc nghiêng của mỏ hàn
Góc giữa đường tâm của mỏ hàn và đường trục dọc của mối hàn theo hướng hàn.
Xem Hình 59.
CHÚ DẪN:
1 Chi tiết hàn (gia công)
2 Góc nghiêng của mỏ hàn
3 Mỏ hàn
4 Mối hàn
Hình 59 - Góc nghiêng của mỏ hàn
5.2.5
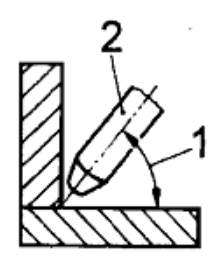
Góc mỏ hàn
Góc giữa đường tâm của mỏ hàn và mặt phẳng chuẩn trên chi tiết hàn được chiếu xuống mặt phẳng
vuông góc với hướng hàn.
Xem Hình 60
CHÚ DẪN:
1 Góc mỏ hàn
2 Mỏ hàn
Hình 60 - Góc mỏ hàn
5.2.6
Tầm với của điện cực
Khoảng cách giữa đầu mút của ống tiếp xúc và đầu mút của dây điện cực hàn (dây hàn).
5.2.7
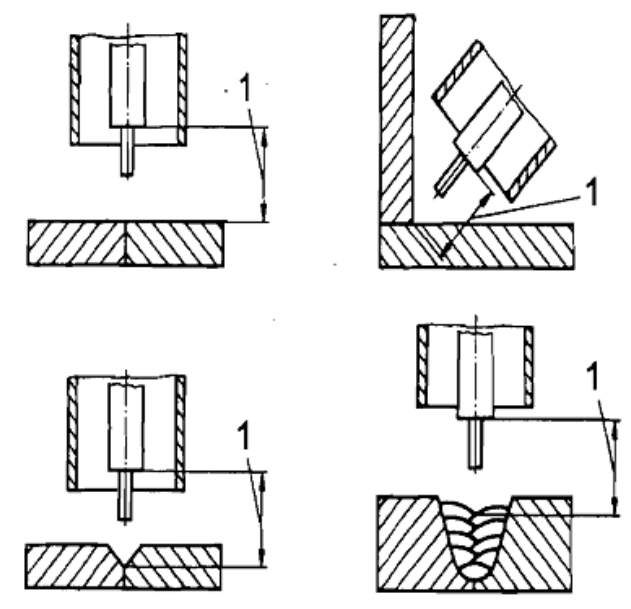
Khoảng cách ống tiếp xúc
Khoảng cách giữa đầu mút của ống tiếp xúc và điểm mồi hồ quang.
Xem Hình 61.
CHÚ DẪN:
1 Khoảng cách ống tiếp xúc
Hình 61 - Khoảng cách ống tiếp xúc
5.2.8
Hướng hàn
Hướng thực hiện quá trình hàn.
CHÚ THÍCH: Hướng hàn được định rõ bởi hướng phát triển của lớp hàn.
5.2.9
Tốc độ nóng chảy
Tốc độ tại đó kim loại điền đầy nóng chảy.
CHÚ THÍCH: Tốc độ nóng chảy được biểu thị bằng chiều dài của kim loại điền đầy trên đơn vị thời
gian.
5.2.10
Tốc độ cấp kim loại điền đầy
Tốc độ cung cấp kim loại điền đầy trong quá trình hàn.
CHÚ THÍCH: Tốc độ cấp được biểu thị bằng chiều dài của kim loại điền đầy trên đơn vị thời gian.
5.2.11
Tốc độ hàn
Tốc độ tiến của thao tác hàn theo hướng hàn.
5.2.12
Thời gian làm nguội
Thời gian làm nguội giữa hai nhiệt độ đã cho thường được qui định cho một đường hàn và vùng ảnh
hưởng nhiệt tương ứng.
VÍ DỤ:
t8/5 biểu thị thời gian làm mát từ 800 oC xuống 500 oC.
5.2.13
Thời gian nóng chảy
Thời gian dùng cho việc làm nóng chảy kim loại điền đầy.
5.2.14
Thời gian nung nóng
Thời gian nung nóng giữa hai nhiệt độ đã cho thường được qui định cho kim loại mối hàn hoặc vùng
ảnh hưởng nhiệt.
VÍ DỤ:
t8/5 biểu thị thời gian nung nóng từ 500 oC đến 800 oC.
5.2.15
Thời gian hàn
Thời gian cần cho chế tạo mối hàn (trừ nguyên công chuẩn bị hoặc hoàn thiện).
CHÚ THÍCH: Thời gian hàn bao gồm thời gian (cho) sản xuất hàn và thời gian phục vụ (thời gian
phụ).
5.2.16
Thời gian sản xuất hàn
Thời gian trong đó diễn ra thao tác hàn.
5.2.17
Thời gian phục vụ
Thời gian để thực hiện các nhiệm vụ liên quan đến hàn (ví dụ, thay đổi điện cực, tháo xỉ).
5.2.18
Thời gian duy trì sự nung nóng trước Tm
Nhiệt độ tối thiểu trong vùng hàn phải được duy trì nếu quá trình hàn bị dừng lại (xem ISO 13916).
5.2.19
Nhiệt độ nung nóng trước, Tp
Nhiệt độ của chi tiết hàn trong vùng hàn ngay trước khi bắt đầu bất cứ thao tác hàn nào.
CHÚ THÍCH: Nhiệt độ nung nóng trước thường được biểu thị là nhiệt độ tối thiểu và thường bằng
nhiệt độ tối thiểu giữa các lớp hàn (xem ISO 13916).
5.2.20
Nhiệt độ giữa các lớp hàn, Ti
Nhiệt độ đo được trong mối hàn nhiều lớp và kim loại cơ bản liền kề ngay trước khi thực hiện lớp hàn
tiếp theo.
CHÚ THÍCH: Nhiệt độ giữa các lớp hàn thường được biểu thị là nhiệt độ lớn nhất (xem ISO 13916).
5.2.21
Năng lượng đường, Ei
Năng lượng điện tiêu thụ trong quá trình hàn một đơn vị chiều dài kim loại mối hàn và được tính toán
theo công thức sau:
IU
Ei =
v
trong đó
U là điện áp hàn;
I là cường độ dòng điện hàn;
v là tốc độ hàn.
5.2.22
Nhiệt lượng cấp vào, Qi
Nhiệt được cấp vào trong quá trình hàn dựa trên một kích thước đặc trưng như chiều dài của đường
hàn hoặc mối hàn, diện tích mặt cắt ngang của mối hàn, đường kính của điểm hàn điểm.
Đối với hàn hồ quang, nhiệt lượng cấp vào được tính toán theo công thức sau:
Qi = Eiη
trong đó:
Ei là năng lượng đường;
η là hiệu suất nhiệt.
5.2.23
Hiệu suất nhiệt, η
Tỷ số giữa nhiệt lượng cấp vào và năng lượng đường
Q
i
η =
E
i
5.2.24
Hiệu suất nhiệt tương đối, η'
Tỷ số giữa hiệu suất nhiệt của bất kỳ quá trình hàn nào ηx và hiệu suất nhiệt của quá trình hàn hồ
quang dưới lớp thuốc hàn, ηUP được biểu thị bởi:
η
x
η' =
η
UP
5.2.25
Dòng nhiệt ba chiều
Dòng nhiệt trong quá trình hàn xuất hiện song song và vuông góc với bề mặt của tấm thép hàn.
5.2.26
Dòng nhiệt hai chiều
Dòng nhiệt trong quá trình hàn chỉ xuất hiện song song với bề mặt của tấm thép hàn.
5.2.27
Chiều dày chuyển tiếp, dt
Chiều dày của tấm thép hàn tại đó diễn ra sự chuyển tiếp từ dòng nhiệt ba chiều sang dòng nhiệt hai
chiều.
CHÚ THÍCH: dt phụ thuộc vào nhiệt lượng cấp vào.
5.2.28
Tốc độ điền đầy
Khối lượng của kim loại điền đầy được tiêu thụ trong một đơn vị thời gian sản xuất hàn.
5.2.29
Tốc độ điền đầy kim loại toàn bộ mối hàn
Khối lượng của kim loại toàn bộ mối hàn được điền đầy trong một đơn vị thời gian sản xuất hàn.
5.2.30
Hiệu suất điện cực
Tỷ số giữa khối lượng của kim loại toàn mối hàn được điền đầy trong rãnh hàn hoặc trên chi tiết hàn
và khối lượng của kim loại điền đầy được tiêu thụ, hoặc dây có lõi thuốc hàn trong hàn hồ quang điện
cực nóng chảy với điện cực có vỏ bọc, được biểu thị bằng phần trăm.
5.2.31
Tỷ số điền đầy
Tỷ số giữa chiều dài của đường hàn và chiều dài của thanh kim loại điền đầy đã tiêu hao.
5.2.32
Tốc độ điền đầy kim loại của mối hàn
Khối lượng của kim loại mối hàn điền đầy trong rãnh hàn trên một đơn vị thời gian sản xuất hàn.
5.2.33
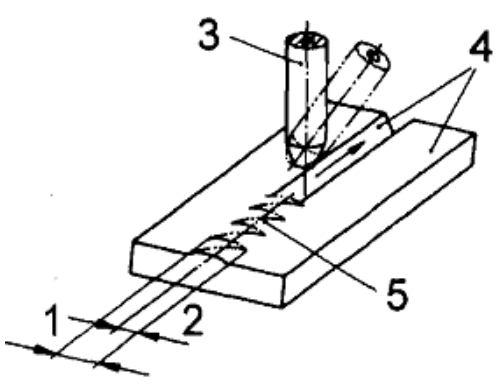
Chiều rộng lắc ngang
Hai lần biên độ lắc ngang của thanh kim loại điền đầy hoặc dụng cụ hàn.
5.2.34
Biên độ lắc ngang
Một nửa chiều rộng lắc ngang
Xem Hình 62.
CHÚ DẪN:
1 Chiều rộng lắc ngang
2 Biên độ lắc ngang
3 Đầu hàn
4 Chi tiết hàn
5 Mối hàn
Hình 62 - Chiều rộng lắc ngang, biên độ lắc ngang
5.2.35
Tần số lắc ngang
Số lần dao động của thanh kim loại điền đầy hoặc dụng cụ hàn trong một đơn vị thời gian.
5.3 Thuật ngữ liên quan đến mối hàn
5.3.1
Điểm bắt đầu hàn
Điểm trên chi tiết hàn tại đó quá trình hàn được hoặc đã được bắt đầu.
5.3.2
Mối hàn đính
Mối hàn dùng để định vị các chi tiết hoặc các cụm chi tiết được liên kết với nhau ở vị trí chính xác cho
hàn.
5.3.3
Vị trí mối hàn đính
Vị trí trên chi tiết tại đó quá trình hàn được hoặc đã được thực hiện.
5.3.4
Mối hàn tạm thời
Mối hàn dùng để cố định tạm thời đồ gá cho lắp ráp và được tẩy bỏ đi khi hoàn thành công việc hàn.
5.3.5
Đường hàn có lắc ngang
Đường hàn được tạo ra do chuyển động lắc ngang của thanh kim loại điền đầy hoặc dụng cụ hàn.
5.3.6
Đường hàn không có lắc ngang
Đường hàn được tạo ra khi không có chuyển động lắc ngang của thanh kim loại điền đầy hoặc dụng
cụ hàn.
5.3.7
Điểm bắt đầu hàn trở lại
Điểm trên chi tiết hàn tại đó quá trình hàn được hoặc đã được hàn trở lại.
5.3.8
Điểm kết thúc hàn
Điểm trên chi tiết hàn tại đó quá trình hàn được hoặc đã được dừng lại.
5.3.9
Vùng hàn
Vùng trên chi tiết hoặc các chi tiết hàn tại đó quá trình hàn được hoặc đã được thực hiện.
5.4 Thuật ngữ liên quan đến hoạt động hàn như là một hàm số của thời gian
5.4.1
Chương trình hàn đính
Chương trình quy định vị trí và kích thước của các mối nối hàn đính và trình tự hàn đính.
5.4.2
Trình tự hàn đính
Thứ tự đặt các mối hàn đính.
5.4.3
Kế hoạch hàn
Chương trình qui định thứ tự và hướng hàn các mối hàn trên chi tiết gia công.
5.4.4
Trình tự hàn các đường (lượt) hàn
Thứ tự hàn các đường hàn hoặc lớp kim loại điền đầy.
5.4.5
Trình tự hàn
Thứ tự hàn các mối hàn trên chi tiết gia công.
5.4.6
Qui trình hàn
Danh mục qui định qui trình hàn đầy đủ (ví dụ, kế hoạch hàn, các điều kiện hàn, các thông số hàn).
5.5 Thuật ngữ liên quan đến đồ gá hàn
5.5.1
Tấm gá lúc bắt đầu hàn
Chi tiết bằng kim loại (hoặc bằng vật liệu thích hợp khác) được gá đặt để có thể đạt được toàn bộ
chiều dày của kim loại mối hàn tại điểm bắt đầu của mối hàn.
5.5.2
Tấm gá lúc kết thúc hàn
Chi tiết bằng kim loại (hoặc bằng vật liệu thích hợp khác) được gá đặt để có thể duy trì được toàn bộ
chiều dày của kim loại mối hàn tại điểm kết thúc của mối hàn (để tránh hình thành vết lõm ở cuối
đường hàn).
5.5.3
Đệm lót
Chi tiết bằng vật liệu thích hợp dùng để ngăn ngừa sự sụt lở của bể kim loại nóng chảy trong quá
trình hàn và cũng có thể được dùng để hỗ trợ cho việc hình thành đường hàn có chân.
5.5.4
Đệm lót cố định
Đệm lót được thiết kế để liên kết vĩnh viễn với chi tiết gia công sau khi hàn.
5.5.5
Đệm lót tạm thời
Đệm lót được thiết kế để tháo ra khỏi chi tiết gia công sau khi hàn.
5.5.6
Vật liệu hàn
Tất cả các vật liệu như vật liệu điền đầy, khí, thuốc hàn hoặc bột hàn được sử dụng trong quá trình
hàn và cho phép hoặc tạo điều kiện dễ dàng cho việc hình thành mối hàn.
5.5.7
Đệm khí bảo vệ
Vật liệu phụ (ví dụ, khí tạo hình) dùng để ngăn ngừa sự oxy hóa ở phía chân mối hàn và cũng để
giảm rủi ro gây sụt lở bề kim loại nóng chảy.
6. Thuật ngữ liên quan đến hàn cơ khí hóa
6.1
Hàn tay
Quá trình hàn trong đó kìm cặp điện cực hàn, súng hàn, đèn hàn hoặc mỏ hàn khí được vận hành
bằng tay (xem Bảng 1).
6.2
Hàn bán tự động
Hàn tay có sự cơ khí hóa việc cấp dây hàn (xem Bảng 1).
6.3
Hàn tự động
Quá trình hàn trong đó các nguyên công (thao tác) chính (trừ việc điều khiển chi tiết gia công) được
cơ khí hóa (xem Bảng 1).
CHÚ THÍCH: Có thể điều chỉnh bằng tay các phương án hàn trong quá trình hàn.
6.4
Hàn hoàn toàn tự động
Quá trình hàn trong đó tất cả các nguyên công (thao tác) hàn được cơ khí hóa (xem Bảng 1).
CHÚ THÍCH: Không thể điều chỉnh được bằng tay các phương án hàn trong quá trình hàn.
6.5
Hàn rôbốt
Hàn hoàn toàn tự động khi sử dụng tay máy, có thể được đặt chương trình trước cho các hướng hàn
khác nhau và các cấu hình khác nhau của chi tiết gia công.
Bảng 1 - Các ví dụ về phân loại theo mức độ cơ khí hóa
| Thuật ngữ | Ví dụ Hàn hồ quang trong môi trường khí bảo vệ Hàn hồ quang điện cực Hàn hồ quang điện cực vonfram trong môi nóng chảy trong môi trường khí trơ Hàn TIG trường khí bảo vệ (13) (141) | Loại chuyển động Dẫn Điều hướng Cấp kim khiển đầu loại điền chi tiết hàn/chi đầy gia tiết gia công công | |||
| Hàn tay | - | tay | tay | tay | |
| Hàn bán tự động | tay | cơ khí hóa | tay | ||
| Hàn tự động | cơ khí hóa | cơ khí hóa | tay | ||
| Hàn hoàn toàn tự động | cơ khí hóa | cơ khí hóa | cơ khí hóa | ||
7. Thuật ngữ liên quan đến số lượng đầu hàn
Xem Bảng 2.
Bảng 2 - Thuật ngữ liên quan đến số lượng các đầu hàn
| Điều số No | Thuật ngữ | Số lượng các đầu hàn | Minh họa |
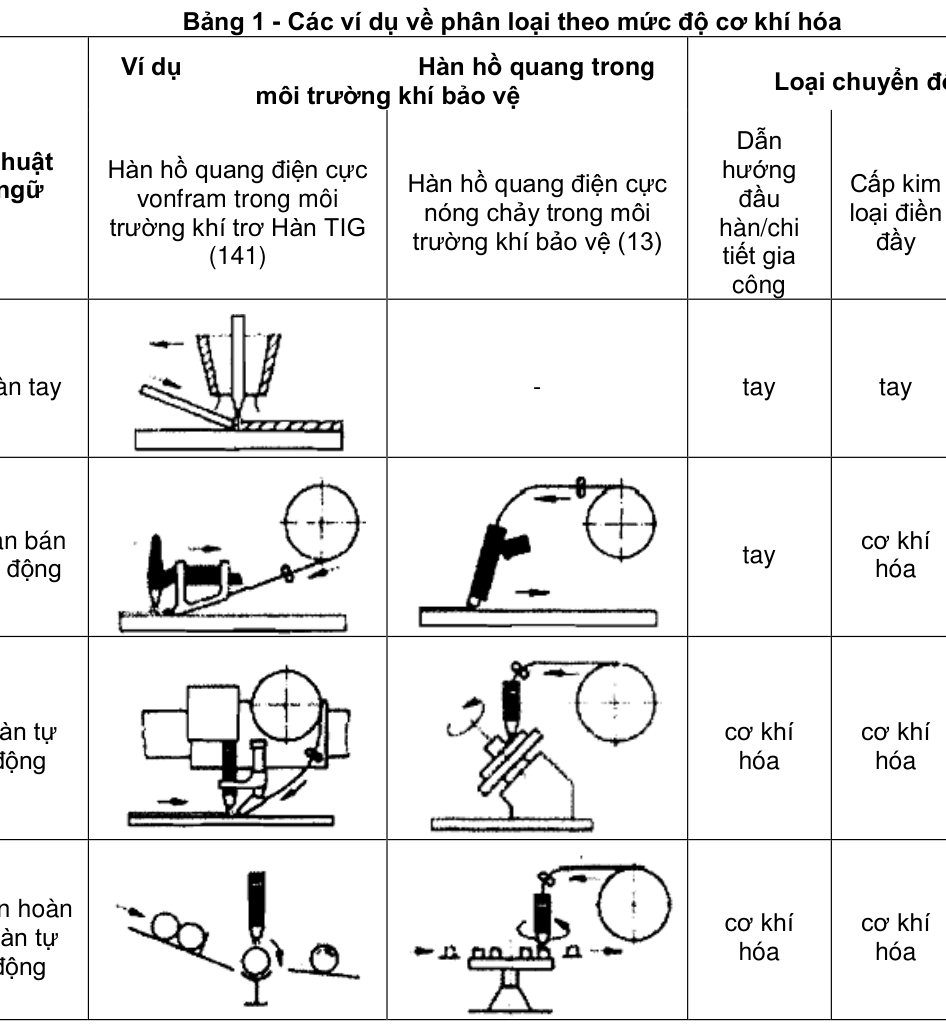
| 7.1 | Hàn với một đầu hàn | Một | CHÚ DẪN: 1 Chi tiết hàn (gia công) 2 Kim loại điền đầy 3 Đầu hàn |
| 7.2 | Hàn với hai đầu hàn | Hai | CHÚ DẪN: 1 Chi tiết hàn (gia công); 2 Kim loại điền đầy 3 Đầu hàn |
| 7.3 | Hàn với ba đầu hàn | Ba | CHÚ DẪN: 1 Chi tiết hàn (gia công); 2 Kim loại điền đầy 3 Đầu hàn |
| 7.4 | Hàn với nhiều đầu hàn | Nhiều hơn ba đầu hàn | - |
8. Thuật ngữ liên quan đến số lượng các điện cực hàn
Xem Bảng 3.
Bảng 3 - Thuật ngữ liên quan đến số lượng các điện cực hàn
| Điều số No | Thuật ngữ | Số lượng các điện cực hàn | Minh họa |
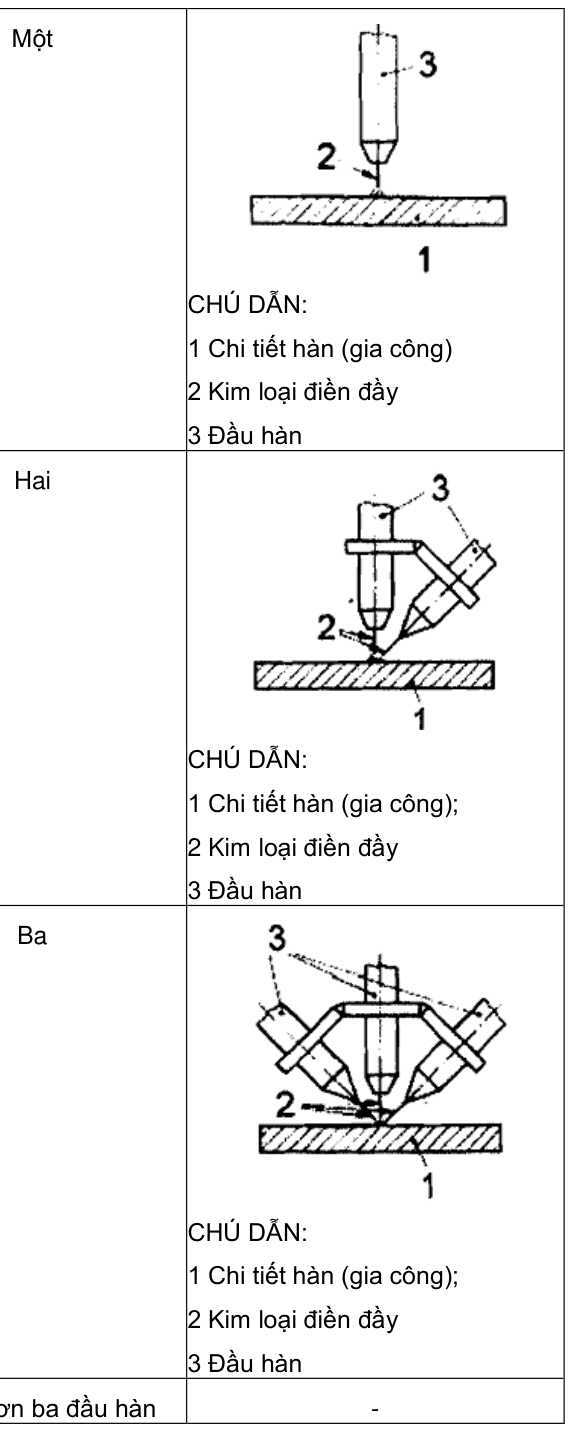
| 8.1 | Hàn với một điện cực hàn | Một | CHÚ DẪN: 1 Chi tiết hàn (gia công) 2 Hồ quang 3 Điện cực 4 Nguồn điện |
| 8.2 | Hàn với hai điện cực hàn | Hai | CHÚ DẪN: 1 Chi tiết hàn (gia công) 2 Hồ quang 3 Điện cực 4 Nguồn điện |
| 8.3 | Hàn với ba điện cực hàn | Ba | CHÚ DẪN: 1 Chi tiết hàn (gia công) 2 Hồ quang 3 Điện cực 4 Nguồn điện |
| 8.4 | Hàn với nhiều điện cực hàn | Nhiều hơn ba | - |
9. Thuật ngữ liên quan đến việc bố trí kim loại điền đầy hoặc điện cực không nóng chảy
Xem Bảng 4.
Bảng 4 - Thuật ngữ liên quan đến việc bố trí kim loại điền đầy hoặc điện cực không nóng chảy
| Điều số No | Thuật ngữ | Bố trí kim loại điền đầy hoặc điện cực không nóng chảy | Minh họa |
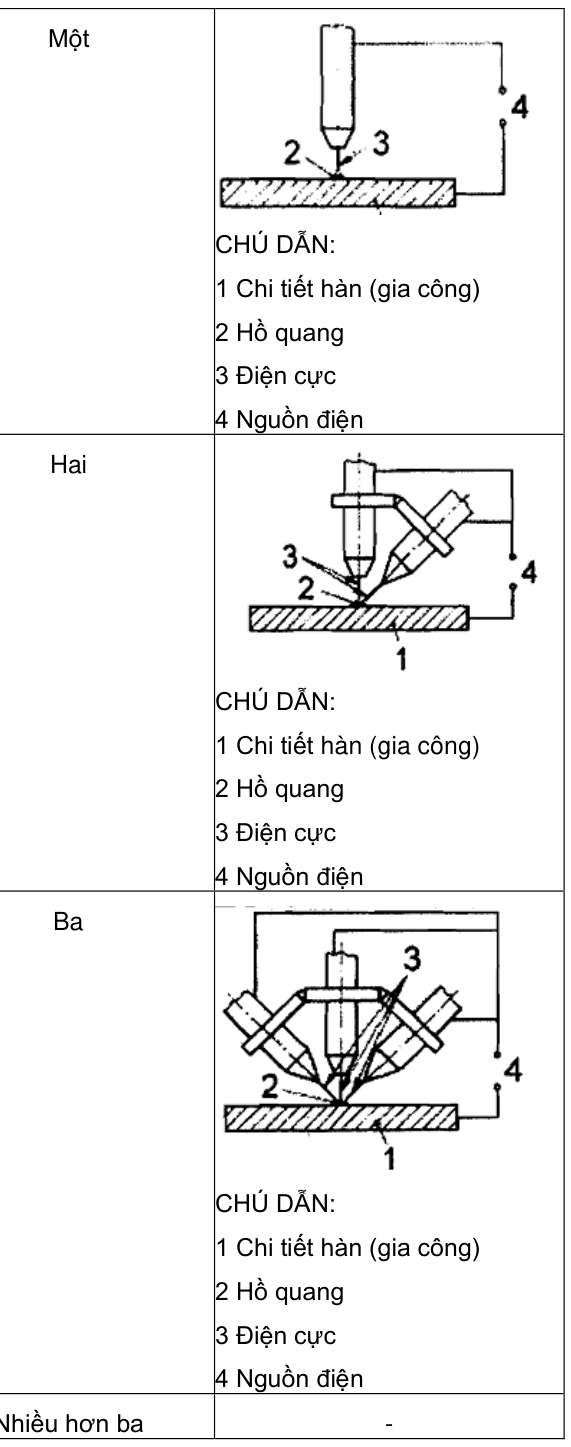
| 9.1 | Hàn với các điện cực song song | Bên cạnh nhau và vuông góc với hướng hàn | CHÚ DẪN: 1 Mối hàn 2 Nguồn điện 3 Điện cực 4 Hồ quang 5 Chi tiết hàn (gia công) |
| 9.2 | Hàn với các điện cực đặt so le nhau | Bên cạnh nhau và so le với hướng hàn | CHÚ DẪN: 1 Mối hàn 2 Nguồn điện 3 Điện cực 4 Hồ quang 5 Chi tiết hàn (gia công) |
| 9.3 | Hàn với các điện cực bố trí bộ đôi trước sau | Hai điện cực được bố trí điện cực này sau điện cực kia theo hướng hàn | CHÚ DẪN: 1 Mối hàn 2 Nguồn điện 3 Điện cực 4 Hồ quang 5 Chi tiết hàn (gia công) |
| 9.4 | Hàn với các điện cực bố | Nhiều hơn hai điện | - |
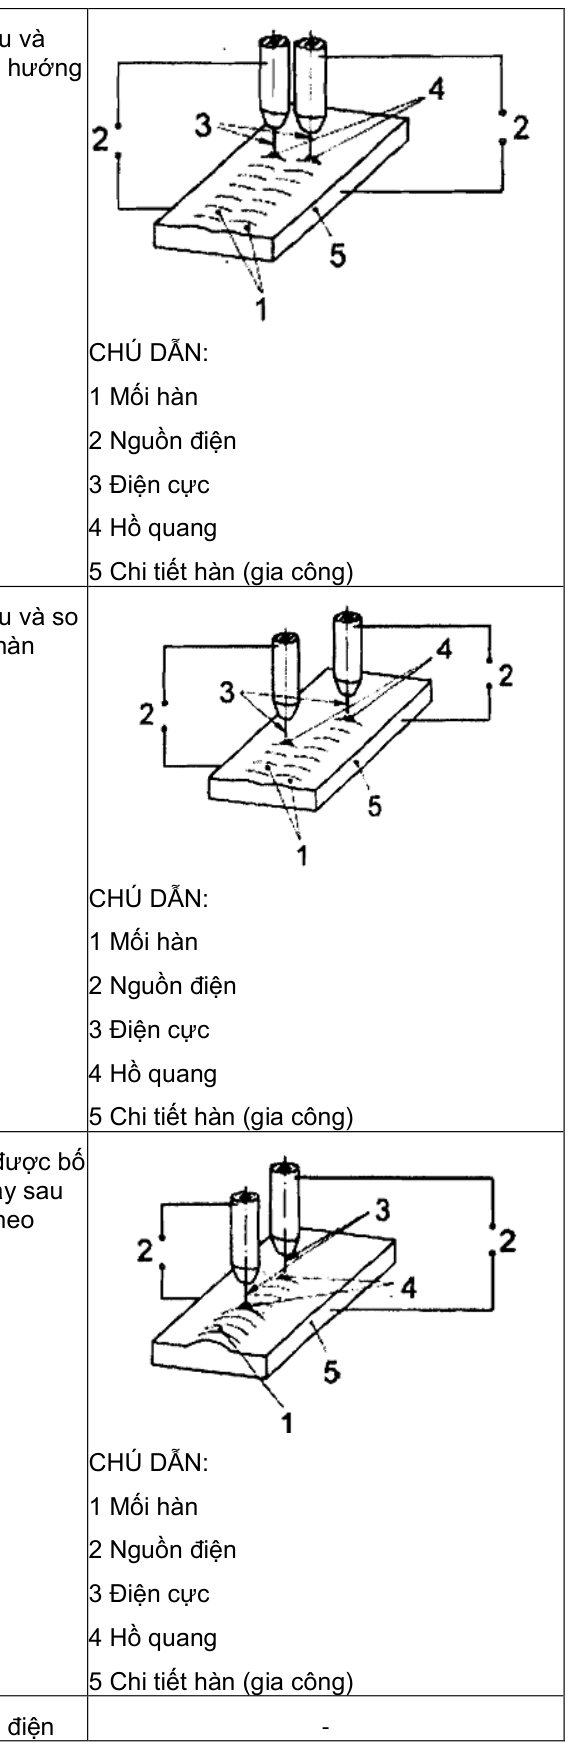
| trí theo dãy | cực được bố trí điện cực này sau điện cực kia theo hướng hàn |
MỤC LỤC
Lời nói đầu
1 Phạm vi áp dụng
2 Tài liệu viện dẫn
3 Thuật ngữ cơ bản
4 Thuật ngữ liên quan đến các quá trình hàn kim loại
5 Thuật ngữ liên quan đến các kỹ thuật hàn
6 Thuật ngữ liên quan đến hàn cơ khí hóa
7 Thuật ngữ liên quan đến số lượng đầu hàn
8 Thuật ngữ liên quan đến số lượng các điện cực hàn
9 Thuật ngữ liên quan đến việc bố trí kim loại điền đầy hoặc điện cực không nóng chảy