TCVN 4032:1985 — Xi măng - Phương pháp xác định giới hạn bền uốn và nén
Trạng thái: Đã phục hồi nội dung chữ và bảng từ lớp chữ PDF/giải mã phông cũ và OCR tiếng Việt cục bộ để tra cứu. Đang hậu kiểm; số liệu, ký hiệu và phần OCR cần đối chiếu bản gốc.
Hồ sơ VSQI ghi còn hiệu lực (A); tra cứu ngày 13/10/2026.
Danh mục tiêu chuẩn cùng lĩnh vực.
Nguồn đối chiếu: lớp chữ PDF/giải mã phông cũ và OCR tiếng Việt cục bộ. Giữ dấu vết nguồn và phần chưa xác minh; hình kỹ thuật/công thức gốc được giữ riêng khi cần.
Trang quảng bá cuối PDF được giữ trong hồ sơ nguồn, không đưa vào thân tiêu chuẩn.
        CreatedCreatedCreatedCreatedCreatedCreatedCreatedCreated withwithwithwithwithwithwithwith aaaaaaaa trialtrialtrialtrialtrialtrialtrialtrial versionversionversionversionversionversionversionversion ofofofofofofofof SyncfusionSyncfusionSyncfusionSyncfusionSyncfusionSyncfusionSyncfusionSyncfusion EssentialEssentialEssentialEssentialEssentialEssentialEssentialEssential PDFPDFPDFPDFPDFPDFPDFPDF

  TCVN 4032:1985


       XI MĂNG

– PHƯƠNG PHÁP XÁC
 ĐỊNH GIỚI HẠN BỀN

   UỐN VÀ NÉN
TIÊU CHUẨN VIỆT NAM
TCVN 4032:1985
XI MĂNG – PHƯƠNG PHÁP XÁC ĐỊNH GIỚI HẠN BỀN UỐN VÀ NÉN
Cements - Methods for determination of bending and compressive strength
Tiêu chuẩn này ban hành để thay thế TCVN 140 : 1964, phần V và TCVN 2232: 1977.
1\. Thiết bị thử
\- Máy trộn vữa xi măng;
\- Chảo hình chỏm cầu và bay
\- Bàn dằn, khâu hình côn tiêu chuẩn, chầy tròn đầm mẫu;
\- Khuôn 40 x 40 x 160mm và nắp khuôn;
\- Bàn rung tạo mẫu;
\- Thiết bị xác định giới hạn bền uốn;
\- Máy nén;
\- Tấm ép;
\- Cân kĩ thuật có độ chính xác tới 0,1g;
\- Đồng hồ bấm giây hoặc đồng hồ cát.
1.1. Máy trộn vữa xi măng
Sơ đồ máy trộn, kích thước cơ bản được mô tả ở hình 1
Khối lượng các chi tiết của máy trộn cho phép khi chế tạo và khi đã hao mòn phải phù hợp với các chỉ số
đưa ra ở bảng 1.
Số vòng quay của đĩa trộn trong một phút phải đạt 8 ± 0,5, số vòng quay của quả lăn trong một phút phải
đạt 72 ± 5. Mỗi mẻ trên đĩa trộn phải quay được 20 vòng, sau đó máy phải tự động dừng lại được.
1.2. Chảo hình chỏm cầu và bay phải đảm bảo theo TCVN 4031: 1985.
Tên chi tiết Khối lượng Khối lượng giới hạn cho Khối lượng giới
quy định (kg) phép khi chế tạo (kg) hạn cho phép hao
mòn không nhỏ
Không lớn hơn Không nhỏ hơn (kg)
hơn
Quả lăn và bánh răng không kể 19,1 19,4 19,1 18,5
trục tâm
Quả lăn và bánh răng có trục
21,5 22,0 21,5 20,9tâm
1.3. Bàn dằn, khâu hình côn tiêu chuẩn, chầy
tròn dầm mẫu
1.3.1. Bản dằn
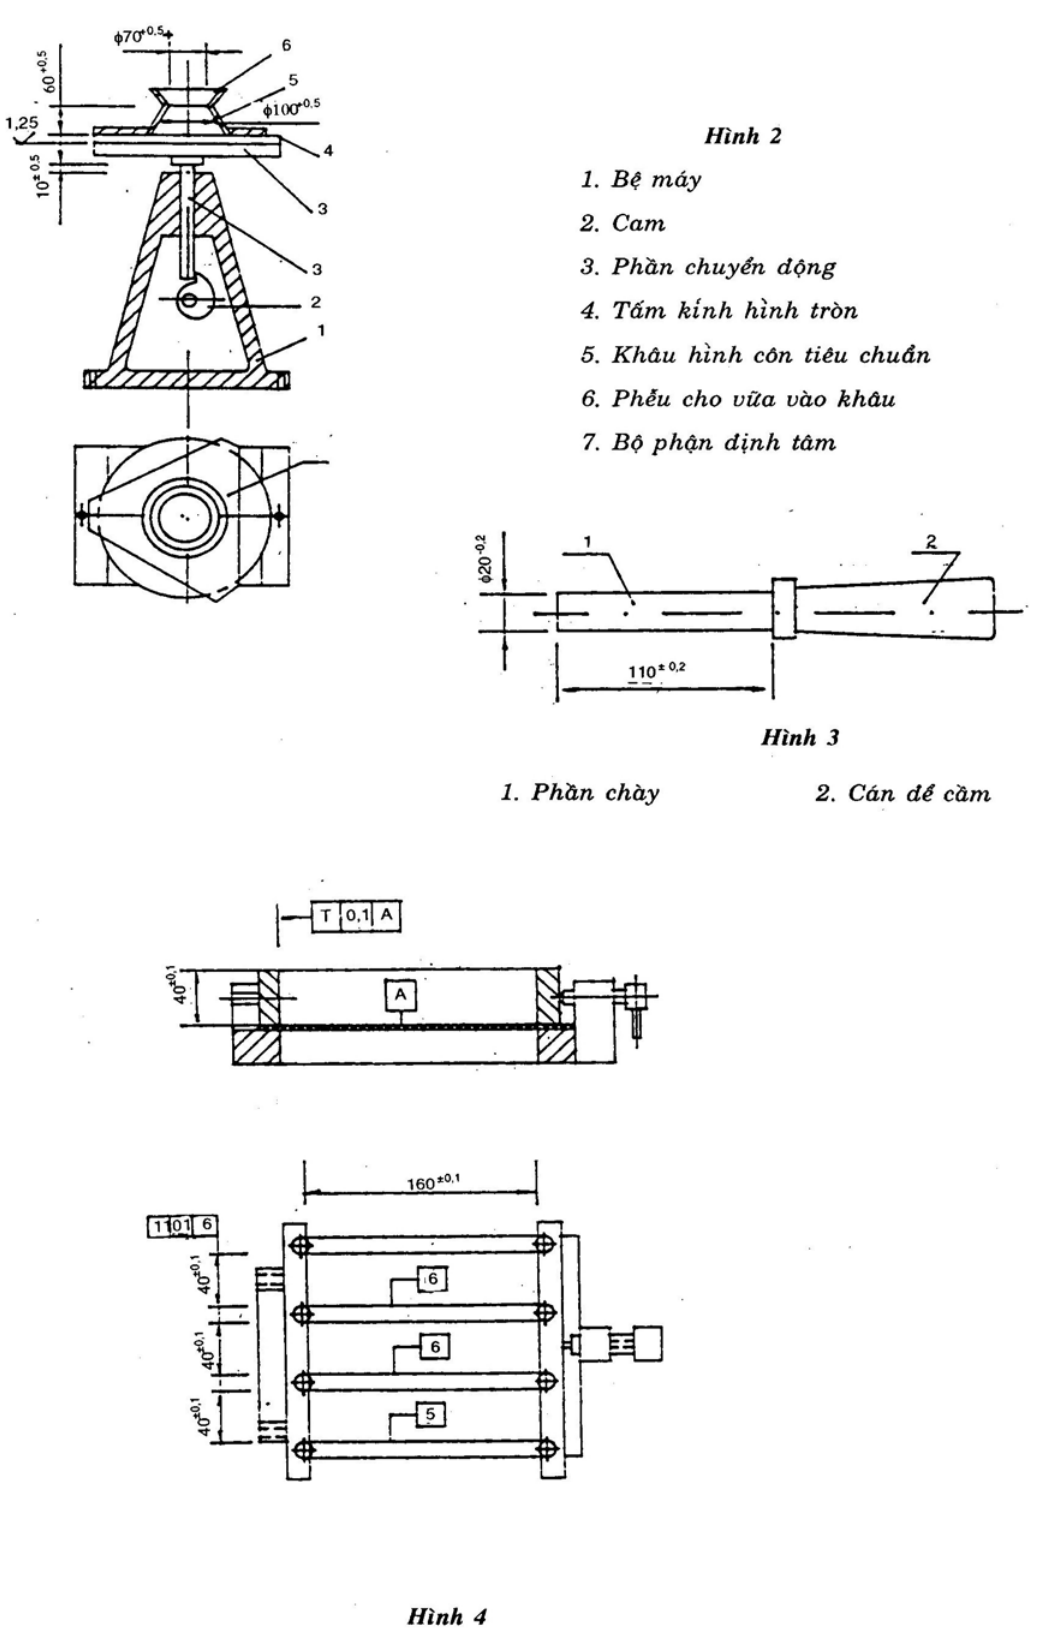
Sơ đồ cấu tạo kích thước cơ bản của bàn dằn và
khâu hình côn tiêu chuẩn được mô tả ở hình 2.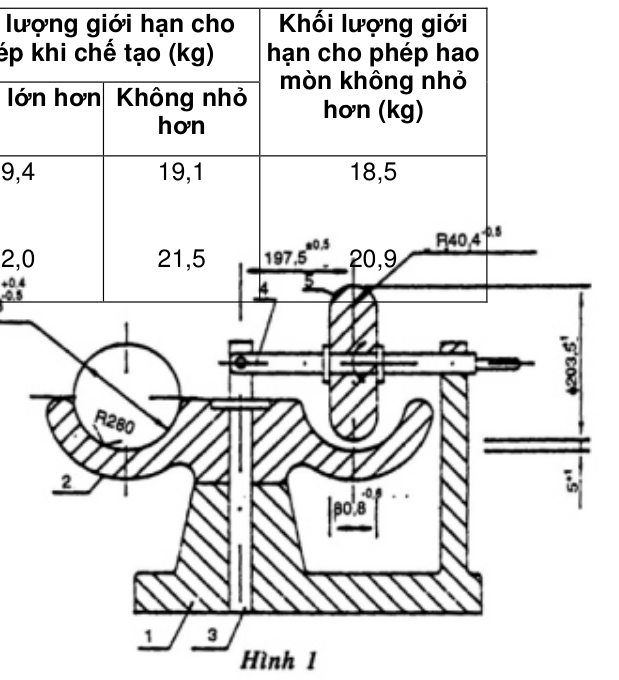
Cấu tạo của bàn dằn đảm bảo nâng được phần động của nó lên đến độ cao 10 ± 0,5mm và rơi tự do từ
độ cao đó xuống.
Khối lượng phần động của bàn dằn phải đảm bảo 3500 – 100g
Số chu kỳ dằn để xác định độ chảy là 30, mỗi chu kỳ dằn là 1giây.
Nhờ bộ phận truyền động làm cho cam (2) chuyển động nâng phần động (3) tấm kính (4) của bàn dằn
lên đến độ cao quy định rồi rơi tự do xuống, gối đỡ bằng dằn cần phải gắn chặt và nằm ngang tuyệt đối
trên bệ máy hằng các bu lông.
1.3.2. Khâu hình côn tiêu chuẩn, phải được chế tạo từ thép không gỉ, các kích thước cơ bản được ghi ở
hình 2.
1.3.3. Chầy tròn dằn mẫu xi măng vào khâu hình côn tiêu chuẩn, hình dáng, kích thước được mô tả ở
hình 3. Chầy được chế tạo từ thép không gỉ, khối lượng chầy phải đảm bảo 350 ± 20g.
1.4. Khuôn 40 x 40 x 160mm và nắp khuôn
Hình dáng, kích thước khuôn được mô tả ở hình 4, khuôn được chế tạo từ thép hoặc gang có độ cứng
cao.
Từng chi tiết của khuôn phải được đánh số để tháo lắp được dễ dàng.
Thanh dọc và thanh ngang của khuôn phải thật phẳng, nhẵn cả mặt trên và mặt dưới để ghép khít vào
mặt nhẵn của để khuôn.
Thanh ngang ghép chặt với thanh dọc và cùng ghép chặt với để khuôn bằng bulông. Góc giữa các thanh
khuôn với nhau và với đế khuôn phải đảm bảo 90 ± 0,50.
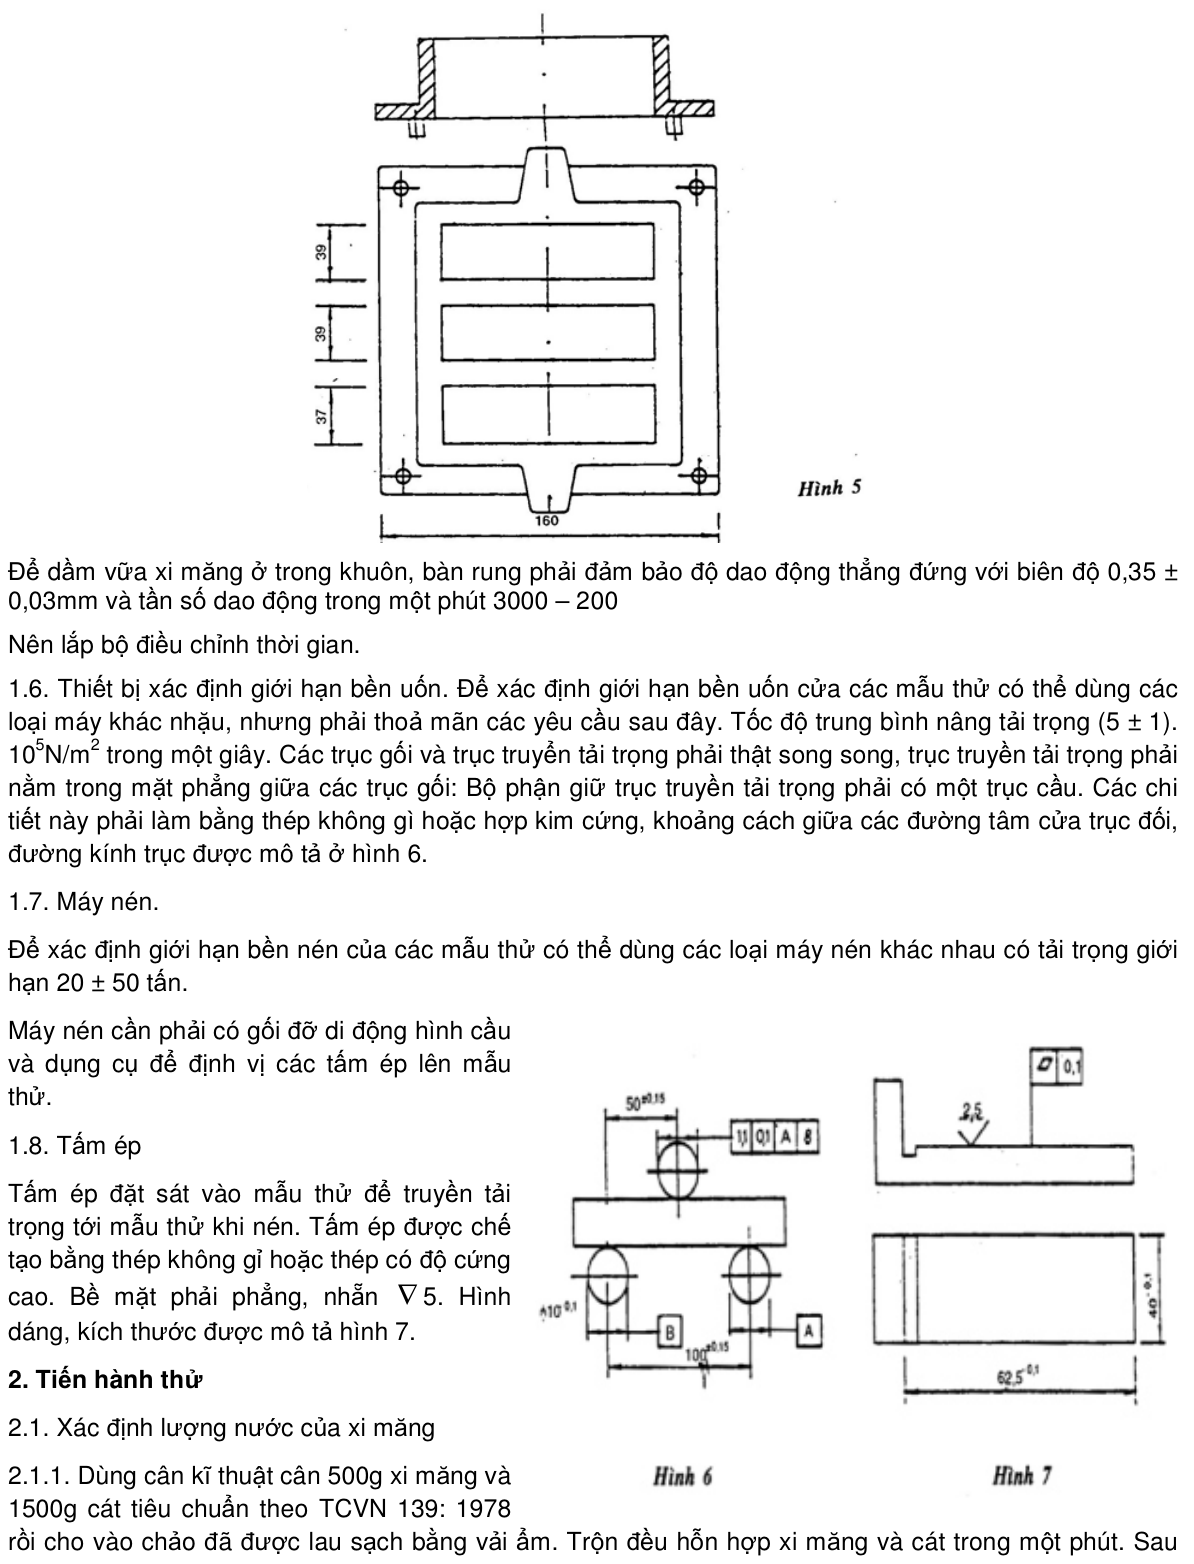
Nắp khuôn cô hình dạng, kích thước được mô tả ở hình 5, phải đảm lắp khít chặt vào phía trên của thành
khuôn.
Dụng cụ, để tháo khuôn và chổi quét khuôn phải làm bằng vật liệu mềm hơn kim loại làm khuôn.
Kích thước của khuôn và nắp khuôn phải được kiểm tra ít nhất 6 tháng một lần ghi kết quả vào sổ theo
dõi thí nghiệm.
Nếu dung sai kích thước khuôn quá 0,lmm (với cạnh 40 mm) và quá 0,4mm (với cạnh 160mm) thì phải
thay khuôn mới.
1.5. Bàn rung tạo mẫu
Hình 2 . Bệ nuúy Cam . Phần chuyển động Tấm kính hình tròn . Khâu hình côn tiêu chuẩn Phễu cho uữa uào khôu „. Bộ phận định tâm
SA 9U CN A6 m Ø
Hình 3 1. Phồn chày 2. Cán. để cầm Ngư là ⁄⁄ ZLI.I
Hình 4
Để dầm vữa xi măng ở trong khuôn, bàn rung phải đảm bảo độ dao động thẳng đứng với biên độ 0,35 ±
0,03mm và tần số dao động trong một phút 3000 – 200
Nên lắp bộ điều chỉnh thời gian.
1.6. Thiết bị xác định giới hạn bền uốn. Để xác định giới hạn bền uốn cửa các mẫu thử có thể dùng các
loại máy khác nhặu, nhưng phải thoả mãn các yêu cầu sau đây. Tốc độ trung bình nâng tải trọng (5 ± 1).
105N/m2 trong một giây. Các trục gối và trục truyển tải trọng phải thật song song, trục truyền tải trọng phải
nằm trong mặt phẳng giữa các trục gối: Bộ phận giữ trục truyền tải trọng phải có một trục cầu. Các chi
tiết này phải làm bằng thép không gì hoặc hợp kim cứng, khoảng cách giữa các đường tâm cửa trục đối,
đường kính trục được mô tả ở hình 6.
1.7. Máy nén.
Để xác định giới hạn bền nén của các mẫu thử có thể dùng các loại máy nén khác nhau có tải trọng giới
hạn 20 ± 50 tấn.
Máy nén cần phải có gối đỡ di động hình cầu
và dụng cụ để định vị các tấm ép lên mẫu
thử.
1.8. Tấm ép
Tấm ép đặt sát vào mẫu thử để truyền tải
trọng tới mẫu thử khi nén. Tấm ép được chế
tạo bằng thép không gỉ hoặc thép có độ cứng
cao. Bề mặt phải phẳng, nhẵn ∇5. Hình
dáng, kích thước được mô tả hình 7.
2. Tiến hành thử
2.1. Xác định lượng nước của xi măng
2.1.1. Dùng cân kĩ thuật cân 500g xi măng và
1500g cát tiêu chuẩn theo TCVN 139: 1978
rồi cho vào chảo đã được lau sạch bằng vải ẩm. Trộn đều hỗn hợp xi măng và cát trong một phút. Sau
đó dùng bay moi thành hốc ở giữa và đổ 200 gam nước vào (tính tỷ lệ nước và xi măng là 0,4) sau 30
giây làm cho nước thấm hết các hạt xi măng, trộn đều hỗn hợp trong một phút rồi cho vào mây trộn, trộn
đều trong 2,5 phút (20 vòng quay của đĩa trộn).
Chú thích: Nếu không có máy trộn, cho phép trộn vữa bằng thủ công nhưng trong quá trình trộn phải xát
mạnh theo chiều chéo góc.
2.1.2. Vữa trộn xong được chuyển vào khâu hình côn tiêu chuẩn đặt chính giữa bàn dằn, cho một nửa
vữa vào khâu, dùng chầy tròn dầm đều mặt mẫu 15 cái rồi cho tiếp số vữa còn lại vào dầm tiếp 10 cái
nữa. Trước khi cho vữa vào, khâu hình côn phải được lau sạch bằng vải ẩm.
2.1.3. Dùng dao gạt phẳng vữa ngang miệng khâu và từ từ nhấc khâu ra theo chiều thẳng đứng. Dằn 30
cái trong vòng 30 ± 5 giây, sau đó đo đường kính đáy dưới của khối vữa hình côn theo hai chiều thẳng
góc và lấy giá trị trung bình. Nếu giá trị độ chảy đó nhỏ hơn 106mm thì phải làm lại mẫu khác, lấy tăng
lượng nước lên để đến khi nhận được độ chảy trong khoảng 106 - 108mm. Nếu giá trị độ chảy đó lớn
hơn 112mm thì làm lại mẫu khác, giảm lượng nước để đến khi nhận được độ chảy trong khoảng 110 -
112mm.
Sử dụng tỷ lệ nước xi măng trộn vữa có độ chảy 106 - 112mm đó chế tạo mẫu thử tiêu chuẩn (40 x 40 x
160mm).
2.2. Tạo mẫu thử.
2.2.1. Khuôn 40 x 40 x 160mm được lau sạch mặt trong các thành khuôn và để khuôn bằng dầu nhờn,
các khe cạnh khép phải bôi dầu máy đặc hoặc mỡ.
Đậy nắp khuôn vào khuôn và bôi dầu đặc hoặc mỡ, phía ngoài chỗ khe giữa thành khuôn và nắp khuôn.
2.2.2. Để xác định độ bền đặc trưng của xi măng cần chế tạo mẫu tiêu chuẩn từ vữa xi măng đựợc
chuẩn bị theo điều 2.1.1. Với lượng nước đã được xác định ở điều 2.1.3.
2.2.3. Cho vữa xi măng đó vào khuôn đã được chuẩn bị sẵn theo điều 2.2.1 kẹp chặt khuôn vào chính
trung tâm bàn rung tạo mẫu, cho phép chế tạo hai khuôn nhưng phải đặt đối xứng qua tâm bàn rung.
Cho vữa vào theo chiều cao của khuôn một lớp 1cm rồi cho máy rung. Trong 2 phút đầu vừa rung vừa
cho vữa đều vào khuôn, khi máy rung được 3 phút thì tắt máy và tháo khuôn ra khỏi bàn rung. Mở nắp
máy khuôn, dùng dao gạt vữa thừa miết phẳng bề mặt trên của mẫu và đánh dấu.
2.2.4. Sau đó cho khuôn cùng với mẫu vào thùng dưỡng hộ giữ trong 24 ± 2 glờ.
2.2.5. Sau 24 ± 2 giờ tháo khuôn lấy mẫu ra đánh dấu mẫu và đem ngâm vào bể chứa nước máy bình
thường.
Mẫu đặt nằm ngang và không được chạm vào nhau, mực nước trong bể phải ngập mẫu 2 - 3cm. Cứ 14
ngày phải thay nước 1 lần.
2.2.6. Trường hợp sau 24 r 2 giờ bảo dưỡng và mẫu vẫn chưa đủ độ cứng để tháo ra khỏi khuôn thì cho
phép bảo dưỡng tiếp và sau 48 giờ tháo khuôn lấy mẫu và ghi rõ vào sổ theo dõi thí nghiệm.
2.2.7. Mỗi thời gian thí nghiệm cần chế tạo 3 mẫu (một khuôn).
2.2.8. Khi kết thúc thời gian ngâm mẫu lấy mẫu ra khỏi nước dùng giẻ thấm khô mẫu và đưa mẫu thử.
Thời gian thử mẫu không được chậm quá 30 phút kể từ lúc lấy mẫu ra.
2.3. Xác định giới hạn bền uốn và nén.
2.3.1. Xác địnn giới hạn bền uốn
2.3.1.1. Đặt mẫu thử trên các trục gối của máy sao cho mặt nằm ngang của mẫu khi chế tạo phải ở vị trí
thẳng đứng. Sơ đồ đặt mẫu thử như ở hình 6.
Sau khi đặt mẫu vào đúng vị trí, tăng tải trọng từ từ với tốc độ (5 ± 1). 105N/m2 trong 1 giây cho đến khi
đạt tới tải trọng phá hoại làm gãy mẫu.
2.3.1.2. Giá trị giới hạn bền uốn được tính bằng giá trị trung bình cộng của hai giá trị lớn nhất trong 3
mẫu thử.
Giá trị đó được tính bằng N/m2 (Ru) theo công thức: Trong đó:
p: Tải trọng bẻ gẫy mấu thử, tính bằng N;
l: Khoảng cách giữa hai trục gối để mẫu, tính bằng cm;
h: Chiều cao mẫu thử tính bằng cm;
b: Chiều rộng mẫu thử tính bằng cm;
K: Hệ số tỷ lệ tay đòn của máy.
2.3.1.3. Xếp các nửa gẫy của mâu đó vào khay và đậy bằng vải ẩm để đưa xác định giới hạn bền nén.
2.3.2. Xác định giới hạn bền nén.
Giới hạn bền nén của mẫu thử được tính bằng cách chia tải trọng phá hoại mẫu (N) cho diện tích làm
việc của tấm ép (cm2) nghĩa là trên 25cm2.
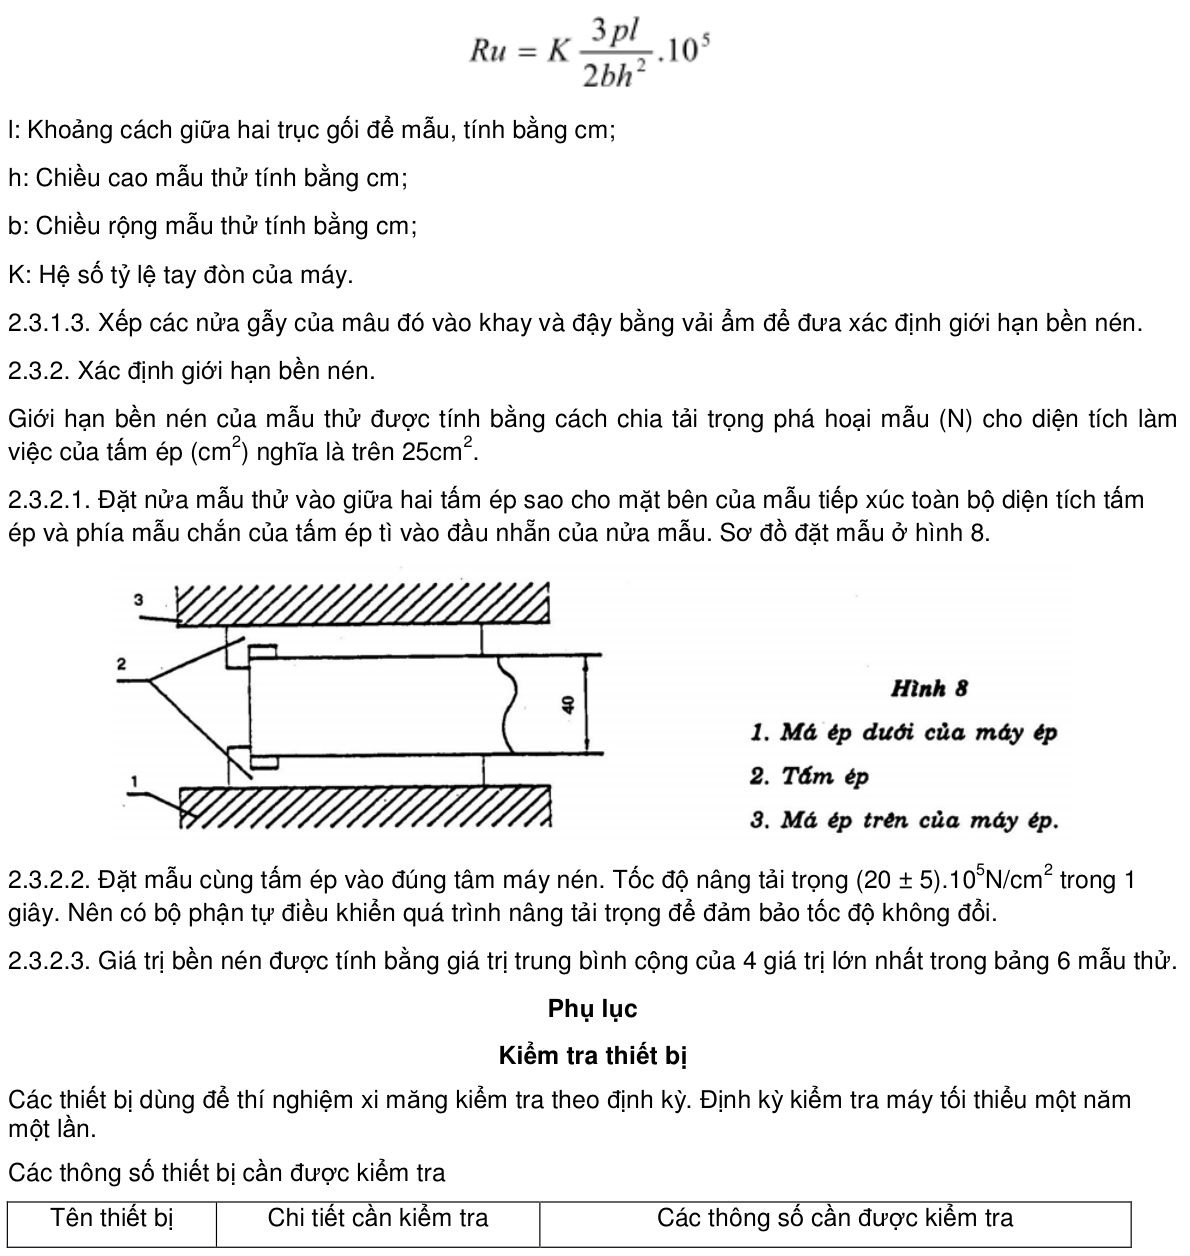
2.3.2.1. Đặt nửa mẫu thử vào giữa hai tấm ép sao cho mặt bên của mẫu tiếp xúc toàn bộ diện tích tấm
ép và phía mẫu chắn của tấm ép tì vào đầu nhẵn của nửa mẫu. Sơ đồ đặt mẫu ở hình 8.
2.3.2.2. Đặt mẫu cùng tấm ép vào đúng tâm máy nén. Tốc độ nâng tải trọng (20 ± 5).105N/cm2 trong 1
giây. Nên có bộ phận tự điều khiển quá trình nâng tải trọng để đảm bảo tốc độ không đổi.
2.3.2.3. Giá trị bền nén được tính bằng giá trị trung bình cộng của 4 giá trị lớn nhất trong bảng 6 mẫu thử.
Phụ lục
Kiểm tra thiết bị
Các thiết bị dùng để thí nghiệm xi măng kiểm tra theo định kỳ. Định kỳ kiểm tra máy tối thiểu một năm
một lần.
Các thông số thiết bị cần được kiểm tra
| Tên thiết bị | Chi tiết cần kiểm tra | Các thông số cần được kiểm tra |
Máy trộn vữa    Quả lăn               Đường kính, độ dấy, bán kính chỗ uốn;

                 Trục cùn quả lăn           Khối lượng;

                Đĩa trộn               Đường kính trong của đĩa trộn;

                 Chi tiết đã lắp           Số vòng quay của đĩa trộn;

                                   Số vòng quay của quả lăn trong 1phút; Khoảng hở
                                           giữa đĩa trộn vào quả lăn;

                                     Khoảng cách từ tâm quay của đĩa trộn đến mặt
                                           thẳng đứng giữa quả lăn;

                                           Khối lượng và chiều cao nâng;
Bàn dằn        Toàn bộ phần chuyển động                                    Các kích thước;
                   lắp sẵn
Khuôn hình côn                                  Đường kính phần chầy; khốilượng toàn bộ.
tiêu chuẩn
                                           Kích thước trong độ vuông góc và song song của
Chầy tròn dầm                                         các thanh khuôn.
mẫu
                                     Tần số và biên độ rung khi kiểm tra phải tiến hành
Khuôn 40x 40 x                                       cùng với khuôn chứa đầy mẫu và nắp khuôn.
160mm
                                           Kích thước của các trục gối và vị trí tương ứng.
Bàn rung tạo mẫu.
              Các trục gối và trục chuyền Độ chính xác tốc độ mang tải trọng trung bình.Thiết bị xác định
                        tải trọng toàn bộ máygiới hạn bền uốn                      Độ chính xác, tốc độ nâng tải trọng trung bình.
               Toàn bộ máyMáy nén                                 Trạng thái bề mặt, kích thước cơ bản, độ phẳng của
                                       bể mặt làm việc.
Tấm ép
TIÊU CHUẨN TCVN 4032:1985
XI MĂNG – PHƯƠNG PHÁP XÁC
ĐỊNH GIỚI HẠN BỀN UỐN VÀ NÉN
Download tại Tiêu chuẩn xây dựng - http://tieuchuanxaydung.com
Website trong ngành xây dựng nên tham khảo:
• Đại siêu thị Sản phẩm & Vật liệu Xây dựng XAYDUNG.ORG
• Trang thông tin Kiến trúc & Xây dựng Việt Nam KIENTRUC.VN
• Cửa nhựa lõi thép 3AWindow
http://cuanhualoithep.com
• Tư vấn thiết kế nhà & Thi công xây dựng http://wedo.com.vn
• Thông tin đấu thấu - thông báo mời thầu http://thongtindauthau.com
• Thị trường xây dựng
http://thitruongxaydung.com
• Triển lãm VietBuild Online
http://vietbuild.vn
• Xin giấy phép xây dựng
http://giayphepxaydung.com
• Kiến trúc sư Việt nam
http://kientrucsu.org
• Ép cọc bê tông
http://epcocbetong.net
• Sửa chữa nhà, sửa văn phòng
http://suachuanha.com